Solutions d’éclairage d’entrepôt | Avec des systèmes LED contrôlés par PLC | Principaux fournisseurs en Chine - MicroNature
Améliorez avec les solutions d’éclairage d’entrepôt de MicroNature. En tant que fournisseur et entreprise fiables en Chine, nous sommes spécialisés dans les services de fabrication personnalisés pour répondre à vos besoins industriels. Utilisez les lignes électriques existantes sans câblage supplémentaire. Comprend des concentrateurs PLC, un gradage et un contrôle de zone.
Pour des professionnels comme les entrepreneurs EPC et les intégrateurs de systèmes, avoir accès à des spécifications techniques détaillées est crucial pour la planification et l’exécution du projet. Nos solutions d’éclairage d’entrepôt PLC sont conçues dans cette optique, offrant des données complètes sur chaque composant principal. Entrons dans les détails :
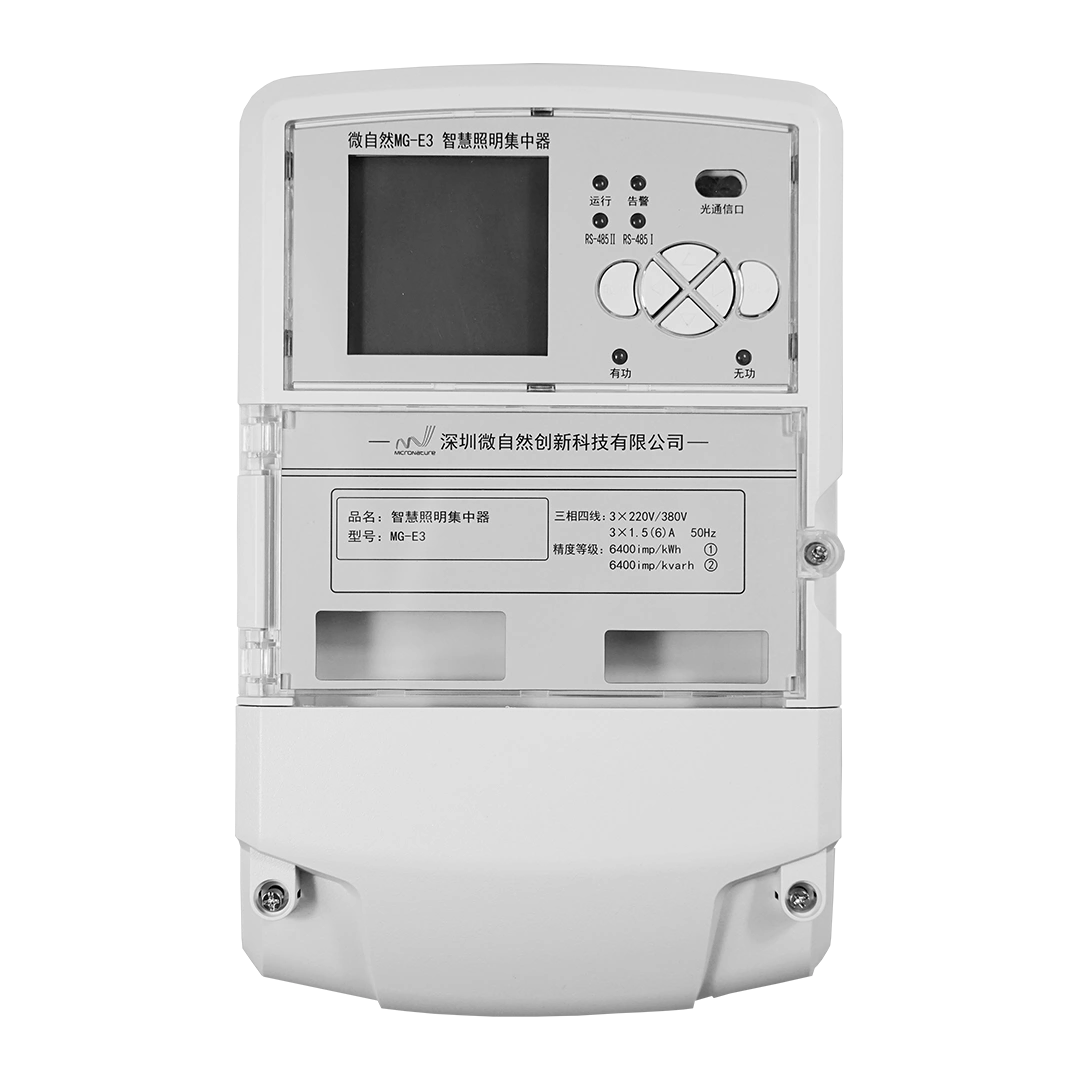
Concentrateur de données PLC : Le cœur du système, le Concentrateur de Données PLC, agrège les données provenant de divers nœuds d’éclairage et facilite la communication à travers le réseau. Les principales spécifications incluent sa puissance de traitement (mesurée en MHz), sa capacité mémoire (RAM et Flash), les protocoles de communication pris en charge (par exemple, Modbus, Ethernet), et le nombre de nœuds d’éclairage qu’il peut gérer simultanément. Comprendre ces paramètres aide à déterminer la scalabilité du système selon les tailles d’entrepôt. Des images haute résolution et des schémas illustrent la disposition physique et les points de connexion, assurant une intégration facile.
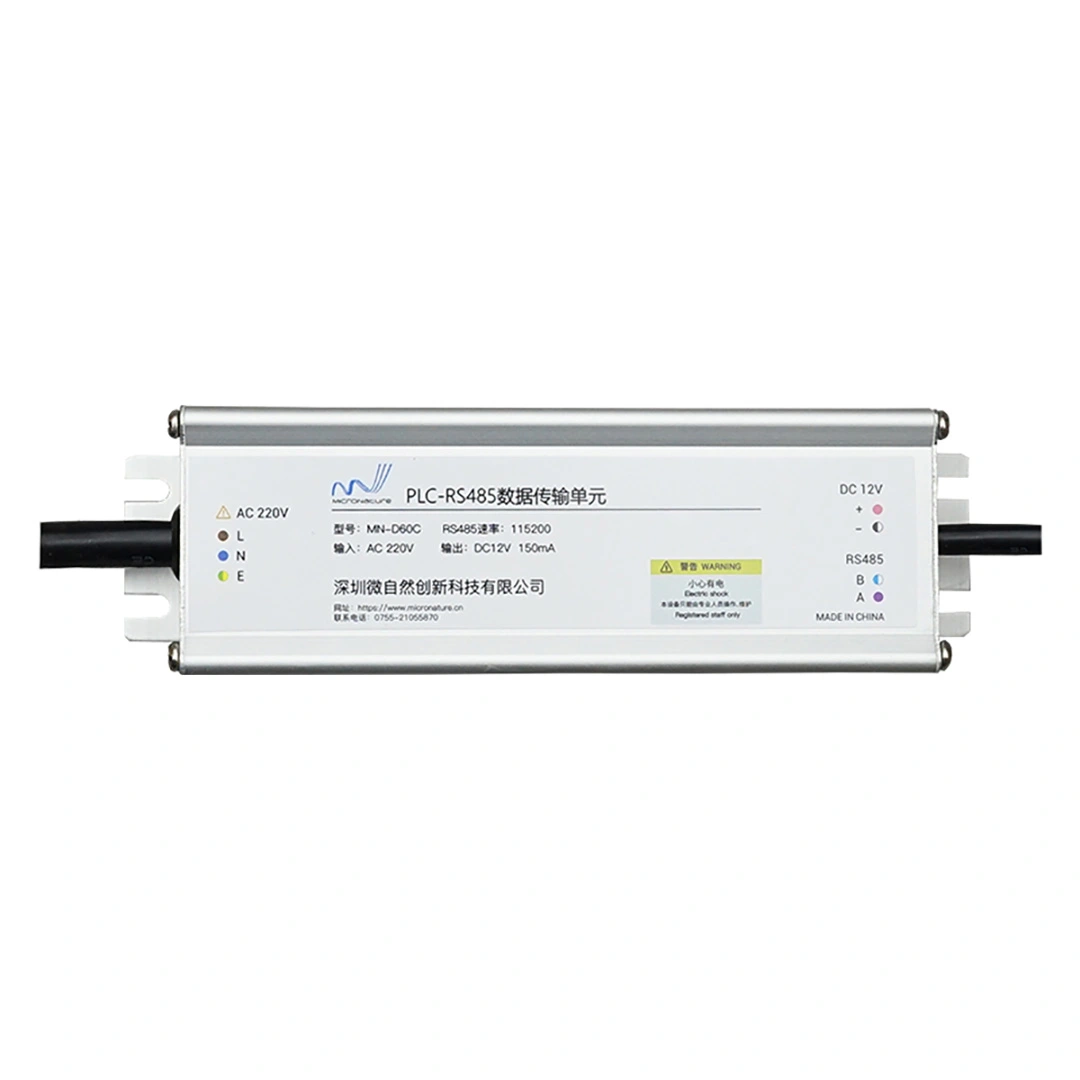
Unités de transfert de données : Ces unités sont responsables de la transmission des données entre le concentrateur et les luminaires individuels. Les spécifications techniques incluent la portée de communication sans fil (en compteurs), le débit de transmission de données (en Mbps), la consommation d’énergie et la fréquence de fonctionnement. Des schémas détaillés montrent comment ces unités se connectent aux luminaires et au concentrateur, offrant une compréhension claire de la topologie du réseau. Par exemple, connaître la classification IP (par exemple, IP65) garantit l’adéquation de l’unité aux environnements d’entrepôt difficiles.
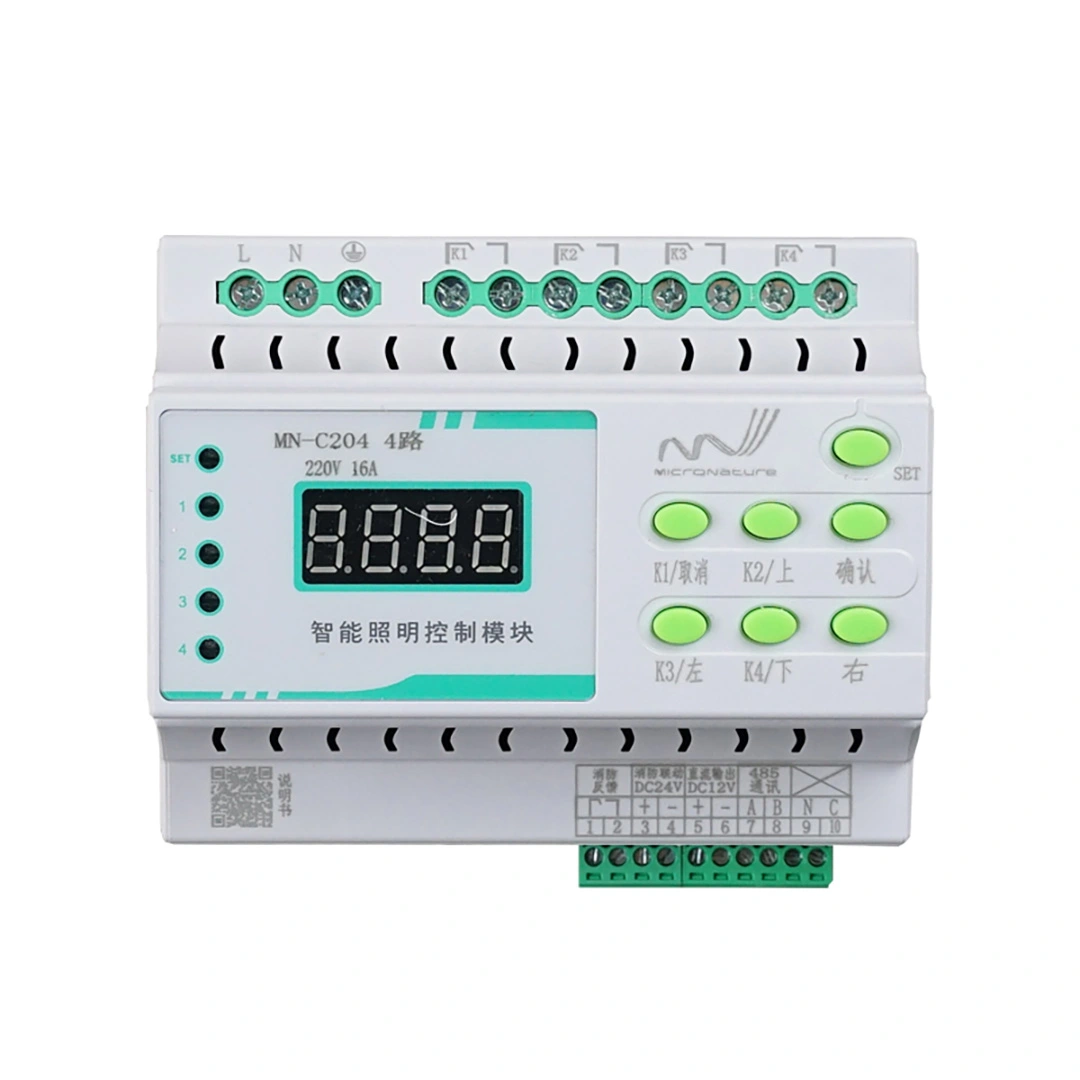
Contrôleurs de boucle : Les contrôleurs en boucle gèrent les circuits ou zones d’éclairage individuels, offrant un contrôle granulaire des niveaux d’éclairage. Les spécifications à considérer incluent le nombre de canaux pris en charge, la plage de gradation (par exemple, 0-10V), la tension d’entrée et la capacité de gestion de la puissance. Les schémas illustrent comment ces contrôleurs s’intègrent au circuit d’éclairage, permettant des réglages précis et des économies d’énergie. Comprendre la compatibilité du contrôleur avec différents protocoles de gradation est essentiel pour un fonctionnement fluide.
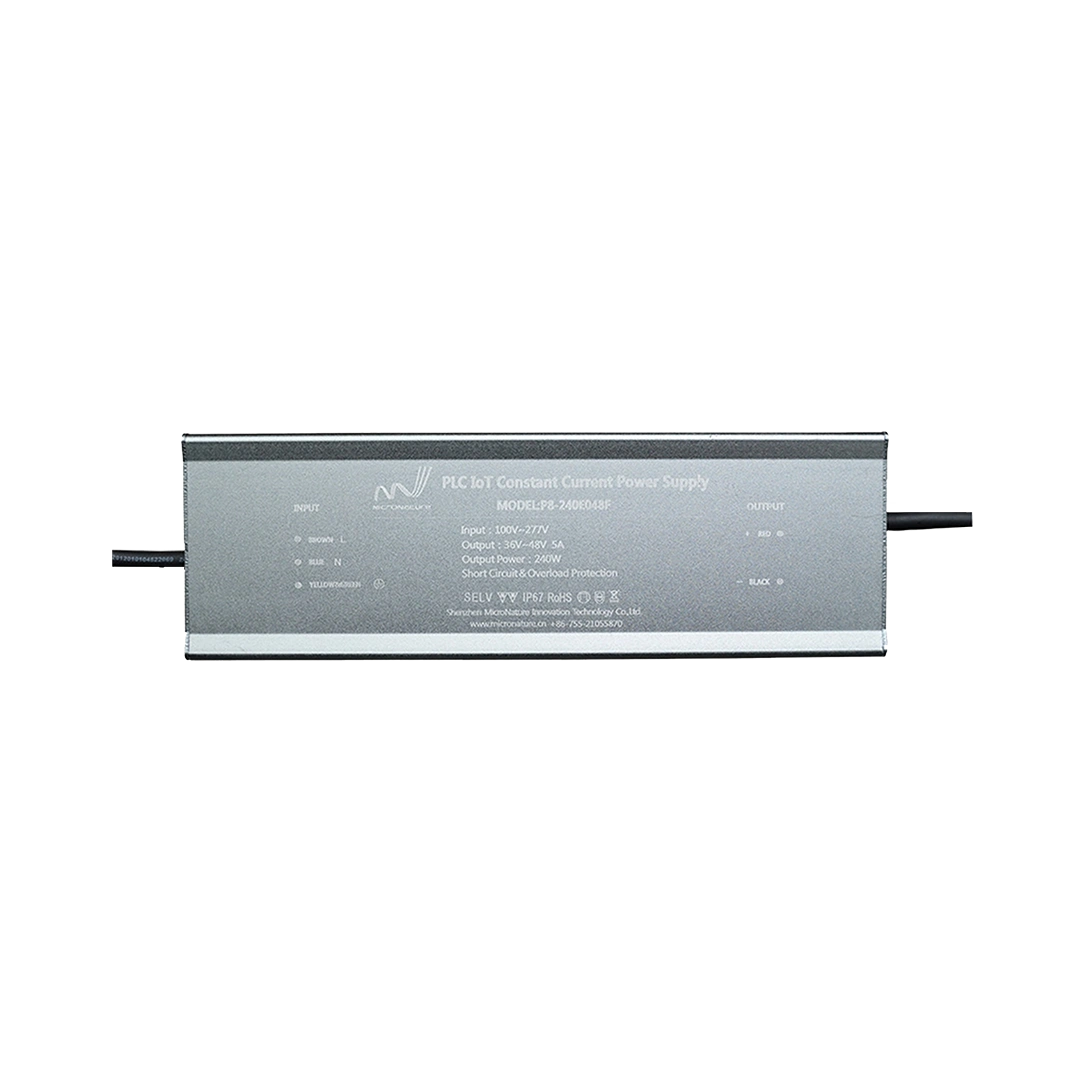
Pilotes LED : Les performances des pilotes LED ont un impact direct sur l’efficacité et la durée de vie des luminaires LED. Les principales spécifications incluent la tension et le courant de sortie, le facteur de puissance, la distorsion harmonique totale (THD) et l’efficacité nominale. Des images et fiches techniques haute résolution offrent une vue détaillée des composants et des caractéristiques de performance du pilote. Un facteur de puissance élevé et un faible THD indiquent un driver de haute qualité qui minimise le gaspillage d’énergie et assure un fonctionnement stable.
Images et schémas produits haute résolution : Chaque composant est accompagné d’images haute résolution permettant une inspection visuelle détaillée. Des schémas illustrent les mécanismes internes et les points de connexion, offrant une compréhension claire de l’architecture du système. Ces visuels sont inestimables pour le dépannage et la maintenance.
En fournissant ces spécifications techniques détaillées, nous donnons aux entrepreneurs EPC et aux intégrateurs de systèmes les moyens de prendre des décisions éclairées, d’optimiser leurs conceptions et d’assurer la mise en œuvre réussie de nos solutions d’éclairage d’entrepôt PLC. Ce niveau de transparence et de détail minimise les incertitudes et facilite l’exécution efficace du projet.
Études de cas et exemples réels
Comprendre comment les solutions d’éclairage API fonctionnent dans des environnements d’entrepôt réels est crucial pour les adopteurs potentiels. Les études de cas fournissent des preuves concrètes des bénéfices et démontrent l’efficacité de notre technologie. Voici quelques exemples :
Étude de cas 1 : Grand centre de distribution à Chicago
Défi : Un centre de distribution de 500 000 pieds carrés souffrait de coûts énergétiques élevés et de niveaux d’éclairage irréguliers, ce qui entraînait des préoccupations de sécurité et une baisse de productivité.
Solution : Mise en place d’un système d’éclairage LED contrôlé par PLC avec capteurs de mouvement et captation de lumière diurne. Le système a été conçu pour ajuster automatiquement les niveaux d’éclairage en fonction de l’occupation et de la lumière ambiante, assurant un éclairage optimal tout en minimisant la consommation d’énergie.
Résultats : La consommation d’énergie a été réduite de 65 %, entraînant des économies annuelles de 150 000 $. Des niveaux d’éclairage améliorés ont renforcé la sécurité et la productivité des travailleurs, entraînant une augmentation de 15 % des taux de traitement des commandes. La période de remboursement de l’investissement était inférieure à 2 ans.
Étude de cas 2 : Entrepôt de stockage alimentaire à Rotterdam
Défi : Un entrepôt de stockage alimentaire nécessitait un contrôle précis de la température et de l’humidité, et le système d’éclairage existant contribuait à une production excessive de chaleur, augmentant les coûts de refroidissement.
Solution : J’ai remplacé l’éclairage existant par un système LED contrôlé par PLC qui génère un minimum de chaleur. Le système a été intégré au système de gestion d’entrepôt (WMS) pour fournir un contrôle automatisé de l’éclairage basé sur les besoins de stockage et les plannings opérationnels.
Résultats : Les coûts de refroidissement ont été réduits de 20 %, et la consommation énergétique globale a diminué de 55 %. Le système PLC assurait également une surveillance en temps réel des performances de l’éclairage, permettant une maintenance proactive et évitant les interruptions. L’amélioration de la qualité de l’éclairage a amélioré la visibilité et réduit le risque d’accidents.
Étude de cas 3 : Entrepôt de pièces automobiles à Detroit
Défi : Un entrepôt de pièces automobiles devait améliorer son système d’éclairage pour répondre aux normes de sécurité de l’OSHA et réduire son empreinte carbone.
Solution : Installation d’un système d’éclairage LED contrôlé par PLC avec des profils d’éclairage adaptatifs adaptés à différentes zones de l’entrepôt, telles que les quais de chargement, les rayons de stockage et les stations d’emballage. Le système comprenait des capacités d’éclairage d’urgence et de surveillance à distance.
Résultats : L’entrepôt a obtenu une réduction de 70 % de sa consommation d’énergie et une diminution significative des émissions de carbone. L’éclairage amélioré a répondu aux normes OSHA, garantissant un environnement de travail plus sûr. La fonction de surveillance à distance permettait d’identifier et de résoudre rapidement tout problème d’éclairage, minimisant ainsi les perturbations des opérations.
Ces études de cas mettent en lumière les avantages tangibles des solutions d’éclairage PLC dans divers environnements d’entrepôt. Les descriptions détaillées de chaque cas, incluant les défis, les solutions et les résultats, fournissent des informations précieuses aux décideurs envisageant des améliorations similaires.
Témoignages de clients
Entendre directement des clients satisfaits peut influencer considérablement le processus décisionnel. Les témoignages réels apportent crédibilité et démontrent l’impact positif de nos solutions d’éclairage d’entrepôt PLC. Voici quelques exemples :
John D., Directeur des opérations, Chicago Distribution Center : « Depuis la mise en place du système d’éclairage PLC, nos factures d’énergie ont chuté. Les commandes intelligentes nous permettent d’optimiser les niveaux d’éclairage en fonction de l’occupation et de la lumière du jour, ce qui entraîne des économies substantielles. L’amélioration de l’éclairage a également renforcé la sécurité et la productivité des travailleurs. Je recommande vivement cette solution à tout entrepôt souhaitant améliorer l’efficacité et réduire la consommation d’énergie. »
Maria S., Responsable de l’installation, entrepôt de stockage alimentaire de Rotterdam : « Le système d’éclairage LED contrôlé par un API a changé la donne pour notre installation. La réduction de la production de chaleur a considérablement réduit nos coûts de refroidissement, et l’amélioration de la qualité de l’éclairage a fait une différence notable dans l’environnement de travail. Le système est facile à gérer et permet un suivi en temps réel des performances de l’éclairage, nous permettant de traiter de manière proactive tout problème. Nous sommes extrêmement satisfaits des résultats. »
Robert L., directeur de la sécurité, Detroit Automotive Parts Warehouse : « La sécurité est notre priorité absolue, et le système d’éclairage PLC nous a aidés à respecter et à dépasser les normes OSHA. Les profils d’éclairage adaptatif assurent un éclairage optimal dans toutes les zones de l’entrepôt, réduisant ainsi le risque d’accidents. La fonction de surveillance à distance nous permet d’identifier et de résoudre rapidement tout problème d’éclairage, minimisant ainsi les perturbations des opérations. Ce système a non seulement amélioré la sécurité, mais aussi réduit notre consommation d’énergie et notre empreinte carbone. »
Témoignages supplémentaires :
Sarah K., coordinatrice logistique : « L’installation s’est déroulée sans interruption, et le système est incroyablement convivial. Les économies d’énergie sont impressionnantes, et l’éclairage amélioré a créé un environnement de travail plus agréable et productif. »
David M., superviseur d’entrepôt : « La possibilité de contrôler les niveaux d’éclairage à distance a été un énorme avantage. Nous pouvons facilement ajuster l’éclairage en fonction de la tâche à accomplir, assurant une visibilité optimale et réduisant la fatigue oculaire. Le système nous a également aidés à réduire nos coûts de maintenance. »
Ces témoignages mettent en avant les principaux avantages de nos solutions d’éclairage d’entrepôt PLC, notamment l’économie d’énergie, l’amélioration de la sécurité, l’amélioration de la productivité et la facilité d’utilisation. En partageant ces expériences concrètes, nous fournissons aux clients potentiels des informations précieuses et instaurons la confiance dans nos produits.
Guide d’installation et tutoriels vidéo
Un processus d’installation fluide et efficace est essentiel pour maximiser les avantages d’un système d’éclairage à PANN. Nous proposons des guides d’installation complets et des tutoriels vidéo pour garantir que les installateurs puissent installer rapidement et efficacement le système. Voici ce à quoi vous pouvez vous attendre :
Guide d’installation étape par étape : Notre guide d’installation détaillé fournit des instructions claires et étape par étape pour chaque composant du système d’éclairage des PLC. Le guide comprend :
Diagrammes de câblage : Des schémas de câblage détaillés illustrent comment connecter le concentrateur de données de l’API, les unités de transfert de données, les contrôleurs de boucle et les pilotes LED.
Instructions de montage : Instructions claires sur la bonne façon de monter chaque composant, garantissant un fonctionnement sûr et fiable.
Étapes de configuration : Instructions étape par étape pour configurer les paramètres du système, y compris les paramètres réseau, les profils d’éclairage et les configurations des capteurs.
Conseils de dépannage : Conseils et solutions courants pour dépanner afin d’aider les installateurs à résoudre rapidement tout problème pouvant survenir.
Tutoriels vidéo : Nos tutoriels vidéo offrent un guide visuel du processus d’installation, ce qui le rend encore plus facile à comprendre et à suivre. Les vidéos couvrent :
Aperçu du système : Une introduction au système d’éclairage des PLC et à ses composants.
Procédures d’installation : Démonstrations étape par étape du processus d’installation, incluant le câblage, le montage et la configuration.
Aperçu de la configuration : Une présentation détaillée du processus de configuration du système, montrant comment configurer les paramètres réseau, les profils d’éclairage et les configurations des capteurs.
Conseils de dépannage : Conseils pratiques pour résoudre rapidement les problèmes courants.
Exemples de sujets de tutoriels vidéo :
« Comment installer un concentrateur de données PLC »
« Connexion des unités de transfert de données aux luminaires LED »
« Configuration des contrôleurs de boucle pour un éclairage optimal »
« Dépannage des problèmes courants d’installation »
En fournissant ces guides d’installation complets et tutoriels vidéo, nous permettons aux installateurs de configurer rapidement et efficacement nos systèmes d’éclairage PLC, minimisant ainsi les temps d’arrêt et maximisant les avantages de la technologie.
Comparaison avec d’autres technologies d’éclairage
Comprendre les différences entre la technologie d’éclairage des PLC et d’autres options comme le Wi-Fi, le Zigbee et le DALI est crucial pour prendre une décision éclairée. Voici une comparaison :
Éclairage PLC vs. Contrôle Wi-Fi :
Fiabilité : Le PLC (Power Line Communication) utilise le câblage électrique existant, offrant un canal de communication plus fiable que le Wi-Fi, qui peut être sujet aux interférences et aux coupures.
Évolutivité : Les systèmes PLC sont très évolutifs, ce qui les rend adaptés aux grands entrepôts dotés de nombreux luminaires. Les réseaux Wi-Fi peuvent avoir du mal à supporter un grand nombre d’appareils connectés.
Sécurité : Le PLC offre une sécurité renforcée grâce à son canal de communication isolé, réduisant ainsi le risque de cyberattaques par rapport au Wi-Fi.
Coût : Les systèmes PLC peuvent avoir un coût initial plus élevé en raison du matériel spécialisé requis, mais les avantages à long terme en fiabilité et en performance peuvent l’emporter sur la différence de coût.
Éclairage PLC vs. Zigbee :
Répartition : Zigbee est un protocole de communication sans fil à faible consommation avec une portée limitée. Les PLC peuvent transmettre des données sur de plus longues distances en utilisant les lignes électriques existantes, ce qui les rend plus adaptés aux grands entrepôts.
Interférences : Les réseaux Zigbee peuvent être sensibles aux interférences d’autres appareils sans fil. Le PLC est moins sujet aux interférences grâce à l’utilisation de lignes électriques pour la communication.
Complexité : Les réseaux Zigbee peuvent être plus complexes à installer et à entretenir comparés aux systèmes PLC, qui exploitent les infrastructures électriques existantes.
Coût : Les systèmes Zigbee peuvent avoir un coût initial plus faible, mais la portée limitée et le potentiel d’interférence peuvent les rendre moins fiables dans les grands entrepôts.
Éclairage PLC vs. DALI :
Infrastructures : DALI (Digital Addressable Lighting Interface) nécessite un câblage dédié pour la communication, tandis que l’API utilise les lignes électriques existantes, réduisant ainsi le besoin de câblage supplémentaire.
Flexibilité : DALI offre un haut degré de flexibilité en termes de contrôle et de personnalisation de l’éclairage. L’API offre un équilibre entre flexibilité et facilité d’installation.
Coût : Les systèmes DALI peuvent être plus coûteux à installer en raison du besoin d’un câblage dédié. Les PLC offrent une solution plus économique pour les entrepôts avec une infrastructure électrique existante.
Complexité : Les systèmes DALI peuvent être plus complexes à configurer et à entretenir comparés aux systèmes PLC, qui offrent une approche plus simple et plus fluide du contrôle de l’éclairage.
Tableau : Comparaison des technologies d’éclairage
Technologie
Fiabilité
Évolutivité
Sécurité
Coût
Infrastructures
PLC
Haut
Haut
Haut
Modéré
Lignes électriques existantes
Wi-Fi
Low
Modéré
Low
Low
Sans fil
Zigbee
Modéré
Modéré
Modéré
Low
Sans fil
DALI
Haut
Haut
Haut
Haut
Câblage dédié
En comprenant ces comparaisons, vous pouvez choisir la technologie d’éclairage qui correspond le mieux aux besoins de votre entrepôt, en tenant compte de facteurs tels que la fiabilité, la scalabilité, la sécurité, le coût et les besoins en infrastructure.
Durabilité et impact environnemental
La technologie d’éclairage des PLC apporte des contributions significatives à la durabilité et à la protection de l’environnement. En réduisant la consommation d’énergie et les émissions de carbone, ces systèmes aident les entrepôts à minimiser leur empreinte environnementale. Voici comment :
Efficacité énergétique : Les systèmes d’éclairage LED contrôlés par PLC sont très économes en énergie, consommant jusqu’à 70 % d’énergie en moins par rapport aux technologies d’éclairage traditionnelles. Les commandes intelligentes permettent des ajustements précis des niveaux d’éclairage en fonction de l’occupation et de la lumière du jour, réduisant ainsi davantage le gaspillage d’énergie.
Réduction des émissions de carbone : En réduisant la consommation d’énergie, les systèmes d’éclairage PLC diminuent également les émissions de carbone. Cela aide les entrepôts à se conformer aux réglementations environnementales et à contribuer aux efforts mondiaux de lutte contre le changement climatique.
Durée de vie prolongée : Les luminaires LED ont une durée de vie bien plus longue que les technologies d’éclairage traditionnelles, réduisant ainsi le besoin de remplacements fréquents. Cela minimise les déchets et diminue l’impact environnemental lié à la fabrication et à l’élimination.
Production de chaleur minimisée : L’éclairage LED génère une chaleur minimale par rapport à l’éclairage traditionnel, réduisant ainsi le besoin de refroidissement et diminuant encore la consommation d’énergie. Cela est particulièrement bénéfique pour les entrepôts nécessitant un contrôle précis de la température, comme les installations de stockage alimentaire.
Certifications tierces : Nos systèmes d’éclairage PLC sont certifiés par des organisations environnementales de premier plan, telles qu’Energy Star et LEED. Ces certifications garantissent que nos produits respectent des normes environnementales strictes et contribuent à des pratiques de construction durables.
Rapports d’évaluation d’impact environnemental : Nous fournissons des rapports détaillés d’évaluation des impacts environnementaux qui quantifient les bénéfices environnementaux de nos solutions d’éclairage PLC. Ces rapports incluent des données sur les économies d’énergie, la réduction des émissions de carbone et la minimisation des déchets.
Exemples d’avantages environnementaux :
Économies d’énergie : Jusqu’à 70 % de réduction de la consommation d’énergie par rapport à l’éclairage traditionnel.
Réduction des émissions de carbone : Réduction significative des émissions de carbone, contribuant à la lutte contre le changement climatique.
Minimisation des déchets : La durée de vie prolongée des luminaires LED réduit le besoin de remplacements fréquents et minimise les gaspillages.
Réduction des coûts de refroidissement : Une production de chaleur minimale réduit le besoin de refroidissement et diminue la consommation d’énergie.
En adoptant la technologie d’éclairage des PLC, les entrepôts peuvent réduire considérablement leur impact environnemental et contribuer à un avenir plus durable. La combinaison d’efficacité énergétique, d’émissions de carbone réduites, de durée de vie prolongée et de production de chaleur réduite fait de l’éclairage des PLC un choix responsable et respectueux de l’environnement.
Section FAQ
Pour répondre rapidement et facilement aux questions courantes, nous avons compilé une section FAQ complète couvrant divers aspects de nos solutions d’éclairage d’entrepôt PLC :
Questions générales :
Qu’est-ce que la technologie d’éclairage des PLC ?
La technologie d’éclairage PLC (Power Line Communication) utilise le câblage électrique existant pour transmettre des données et contrôler les luminaires. Cela élimine le besoin de câblage supplémentaire et offre un canal de communication fiable.
Quels sont les avantages de l’éclairage PLC pour les entrepôts ?
L’éclairage par PLC offre de nombreux avantages, notamment des économies d’énergie, une sécurité accrue, une productivité accrue, une réduction des émissions de carbone et une facilité d’installation.
Comment l’éclairage par API se compare-t-il aux autres technologies d’éclairage ?
L’éclairage PLC offre des avantages par rapport au Wi-Fi, au Zigbee et au DALI en termes de fiabilité, de scalabilité, de sécurité et d’exigences en infrastructure. (Voir la section « Comparaison avec d’autres technologies d’éclairage » pour plus de détails.)
Questions sur l’installation :
Est-il facile d’installer un système d’éclairage PLC ?
Les systèmes d’éclairage PLC sont conçus pour une installation facile, en tirant parti des infrastructures électriques existantes. Nous proposons des guides d’installation détaillés et des tutoriels vidéo pour garantir un processus fluide et efficace.
Ai-je besoin d’une formation spéciale pour installer un éclairage PLC ?
Bien qu’aucune formation particulière ne soit requise, il est recommandé que les installateurs aient une connaissance de base du câblage électrique et des systèmes d’éclairage. Nos guides d’installation et vidéos fournissent toutes les informations nécessaires.
Quels outils sont nécessaires pour l’installation ?
Les outils nécessaires à l’installation incluent des outils électriques standards tels que les décapantes à fils, tournevis et testeurs de tension.
Questions sur l’entretien :
Quel niveau d’entretien est nécessaire pour les systèmes d’éclairage PLC ?
Les systèmes d’éclairage PLC nécessitent un entretien minimal en raison de la longue durée de vie des luminaires LED et de la robustesse des composants du système.
Que se passe-t-il si un luminaire tombe en panne ?
Si un luminaire tombe en panne, il peut être facilement remplacé sans perturber l’ensemble du système. Le système PLC détectera automatiquement la défaillance et alertera l’équipe de maintenance.
Comment puis-je résoudre les problèmes courants liés à l’éclairage des PLC ?
Notre guide de dépannage propose des solutions aux problèmes courants, tels que les défaillances de communication et les incohérences d’éclairage. Notre équipe de support technique est également disponible pour répondre à toute question ou préoccupation.
Questions techniques :
Quelle est la portée de communication du système PLC ?
La portée de communication du système PLC dépend des composants spécifiques et du câblage électrique dans l’entrepôt. En général, le système peut couvrir une grande zone d’entrepôt sans aucun problème.
Quels protocoles le système PLC supporte-t-il ?
Nos systèmes PLC prennent en charge divers protocoles de communication, notamment Modbus, Ethernet et BACnet, permettant une intégration fluide avec d’autres systèmes de gestion d’immeubles.
Puis-je contrôler le système d’éclairage à distance ?
Oui, nos systèmes d’éclairage PLC peuvent être contrôlés à distance via une interface web ou une application mobile, permettant une gestion pratique des niveaux et plannings d’éclairage.
Cette section FAQ fournit des informations précieuses aux clients potentiels, répondant à leurs préoccupations et les aidant à prendre des décisions éclairées concernant l’adoption de nos solutions d’éclairage d’entrepôt PLC.
Aperçu de la solution
Transformez votre entrepôt avec une solution d’éclairage PLC intelligente en utilisant les lignes électriques existantes — sans besoin de refaire le câblage. Profitez de la télécommande, de la gradation intelligente, de la récolte de la lumière du jour, de la détection de pannes et de la surveillance énergétique en temps réel. Un système économique et évolutif pour la gestion moderne d’entrepôt.
Si votre projet d’éclairage d’entrepôt commence par la puissance des luminaires, il commence trop tard. Un centre de distribution peut installer des LED efficaces et avoir encore du mal avec les faces sombres des racks, l’éblouissement des intersections de chariots élévateurs, une exploitation à pleine puissance inutile pendant les heures de faible trafic, un entretien coûteux à hauteur de 30 pieds, et un réseau de contrôle qui coûte presque autant à rénover que les luminaires eux-mêmes.
C’est pourquoi les solutions modernes d’éclairage d’entrepôt doivent être traitées comme une infrastructure opérationnelle plutôt que comme un achat d’accessoire. Pour les responsables logistiques, les contractants EPC, les ingénieurs de projet et les intégrateurs de systèmes, la question utile n’est pas simplement de savoir combien de watts peuvent être retirés. Il s’agit de savoir si l’éclairage peut offrir la bonne visibilité, répondre à l’occupation et à la lumière du jour, et rester pratique à maintenir dans une grande installation. Une architecture d’éclairage PLC peut aider à répondre à ces exigences en utilisant des conducteurs électriques existants pour la communication et en connectant la gestion centralisée au contrôle local de l’éclairage.
Solution d’éclairage pour PLC d’entrepôt en un coup d’œil
Exigence
Approche recommandée
Infrastructure électrique existante de l’entrepôt
Utilisez la communication PLC lorsque le réseau électrique est approprié
Zones de haute et basse baie
Diviser l’éclairage en zones pratiques et groupes de contrôle
Évolutions de l’occupation
Utilisez la détection de mouvement pour ajuster la sortie d’éclairage
Variation de jour
Utilisez des capteurs lumineux pour soutenir un contrôle réactif en temps de jour
Gestion à distance
Connectez les passerelles, contrôleurs et dispositifs d’éclairage à la plateforme de gestion
Entretien en hauteur
Utilisez la surveillance à distance et les informations sur les pannes pour réduire les inspections inutiles
Intégration du projet
Définir les interfaces de contrôle et les données système requises avant la mise en œuvre
Pourquoi l’éclairage d’entrepôt a besoin de plus que des luminaires efficaces
Visibilité dans les zones de cueillage et d’emballage
L’éclairage de l’entrepôt doit soutenir les tâches visuelles réelles effectuées dans l’installation. Les zones de picking, d’emballage et d’inspection nécessitent une illumination, une uniformité et un contrôle de l’éblouissement adaptés à la tâche. La colorisation peut également être importante lorsque les ouvriers distinguent des étiquettes, des emballages ou des produits similaires. Cependant, l’IRC ne doit pas être considérée comme un substitut à la conception photométrique ; Le système d’éclairage complet doit encore être évalué au niveau du plan de travail réel.
Éblouissement, scintillement et confort visuel
L’éblouissement, le scintillement et un contraste excessif peuvent rendre les tâches d’entrepôt moins confortables et plus difficiles à réaliser. Une meilleure conception combine des optiques adaptées, des performances de pilotage stables et des niveaux d’éclairage appropriés, plutôt que d’augmenter simplement la luminosité. Dans les zones de haute altitude, l’objectif est d’offrir une visibilité utile sans créer de sources lumineuses inconfortables dans les lignes de vue normales.
Un entrepôt devient plus facile à travailler lorsque l’éclairage disparaît de l’attention et que la tâche devient plus facile à voir.
Illuminance uniforme dans les zones à haut risque
Les entrepôts combinent piétons, chariots élévateurs, transpalettes, racks, bords de quais et inventaire changeant. La conception de l’éclairage doit donc examiner non seulement l’éclairage moyen, mais aussi les zones sombres, les ombres de rack, les allées transversales, les quais de chargement, les passages piétons et les transitions entre la luminosité intérieure et extérieure. L’éclairage favorise la visibilité, mais ne remplace pas les contrôles de circulation, la formation, les barrières ou d’autres mesures de sécurité.
Architecture d’éclairage des PLC pour entrepôts
Communication via les lignes électriques existantes
Dans cet article, PLC signifie Communication par ligne électrique. Cela ne signifie pas un contrôleur logique programmable. La communication par ligne électrique transporte les données de contrôle via des conducteurs électriques existants. Dans une rénovation d’entrepôt adaptée, cela peut réduire le besoin de câblage de communication dédié séparé le long des allées longues et des plafonds hauts. L’installation électrique doit toujours être réalisée en toute sécurité, et le réseau de communication doit être conçu autour de l’installation réelle des alimentateurs.
Pour plus d’informations sur le matériel de communication réseau, voir notre Concentrateur de données PLC guide.
Porte d’entrée centrale et contrôle local de l’éclairage
Une architecture d’éclairage PLC d’entrepôt peut combiner une communication centralisée avec un contrôle local de l’éclairage. La passerelle ou le concentrateur de données gère la communication avec le réseau d’éclairage, tandis que les contrôleurs locaux organisent des groupes d’éclairage pratiques. Cela permet au système de gérer différentes zones d’entrepôt sans que chaque luminaire doive fonctionner comme faisant partie d’un groupe de contrôle indivis.
Pour plus d’informations sur le contrôle local de l’éclairage, consultez notre Contrôleur de boucle PLC guide.
Capteurs d’occupation et éclairage réactif à la lumière du jour
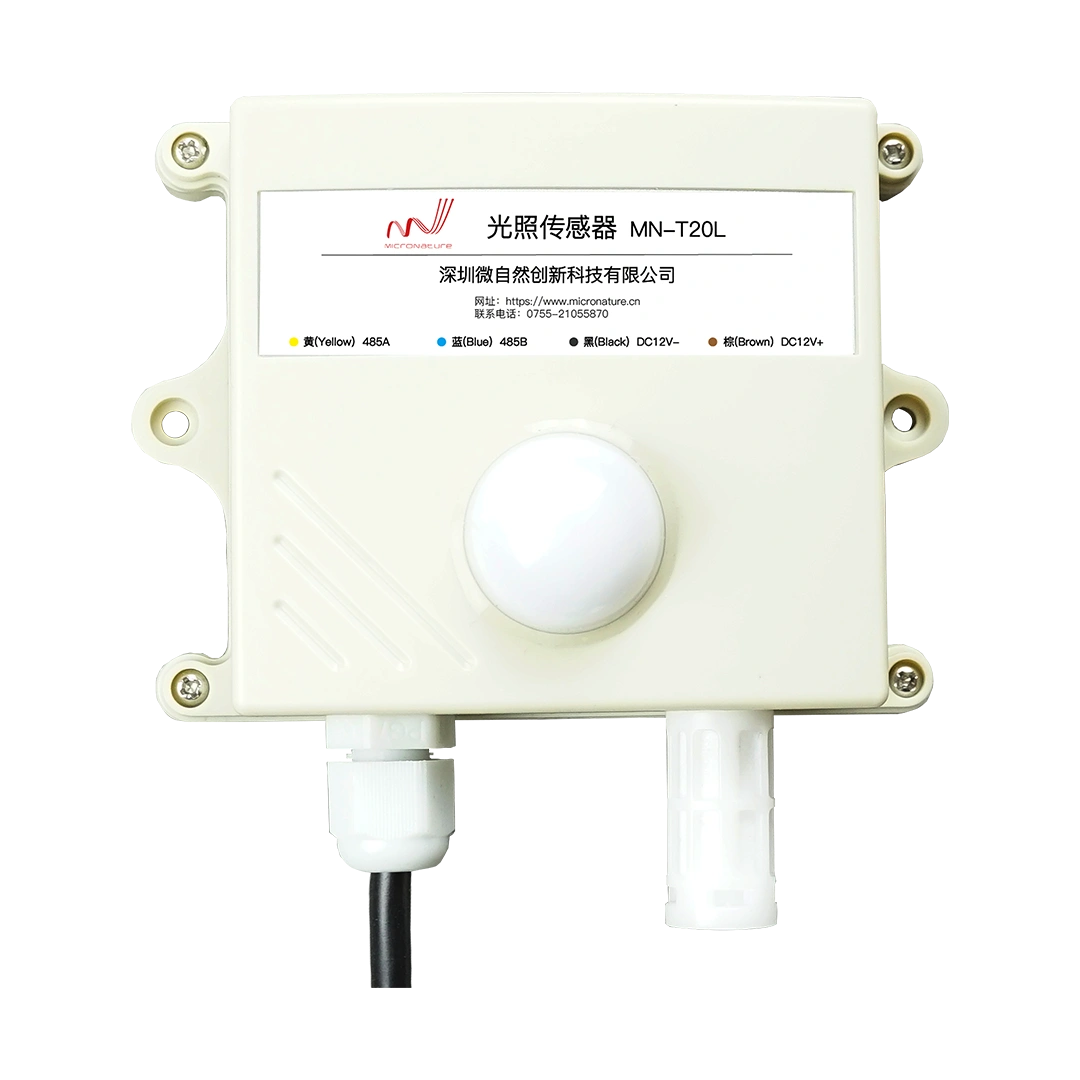
La détection de mouvement et la mesure de la lumière du jour peuvent fournir des entrées utiles pour le contrôle de l’éclairage des entrepôts. Un capteur d’occupation peut aider à augmenter la luminosité lorsque l’activité est détectée, tandis qu’un capteur de lumière peut soutenir un ajustement en fonction de la lumière du jour dans les zones affectées par des puits de lumière ou d’autres lumières naturelles. La séquence finale de contrôle doit être définie en fonction du schéma de fonctionnement de l’entrepôt, des exigences de tâches et des résultats de mise en service.
Pour plus d’informations sur les options de capteurs disponibles, consultez notre MN-T20M et MN-T20L Guides de capteurs.
Gradation des PLC et gestion des zones d’éclairage
L’API porte la commande de communication, tandis que l’interface de gradation utilise 0–10 V. Les deux fonctions doivent être spécifiées séparément afin que le contrôleur de terrain et le pilote LED soient compatibles. Cela permet au système d’éclairage de supporter différents niveaux de sortie pour le fonctionnement normal, la veille, la maintenance et d’autres scènes définies par le projet.
Concevoir l’éclairage pour différentes zones d’entrepôt
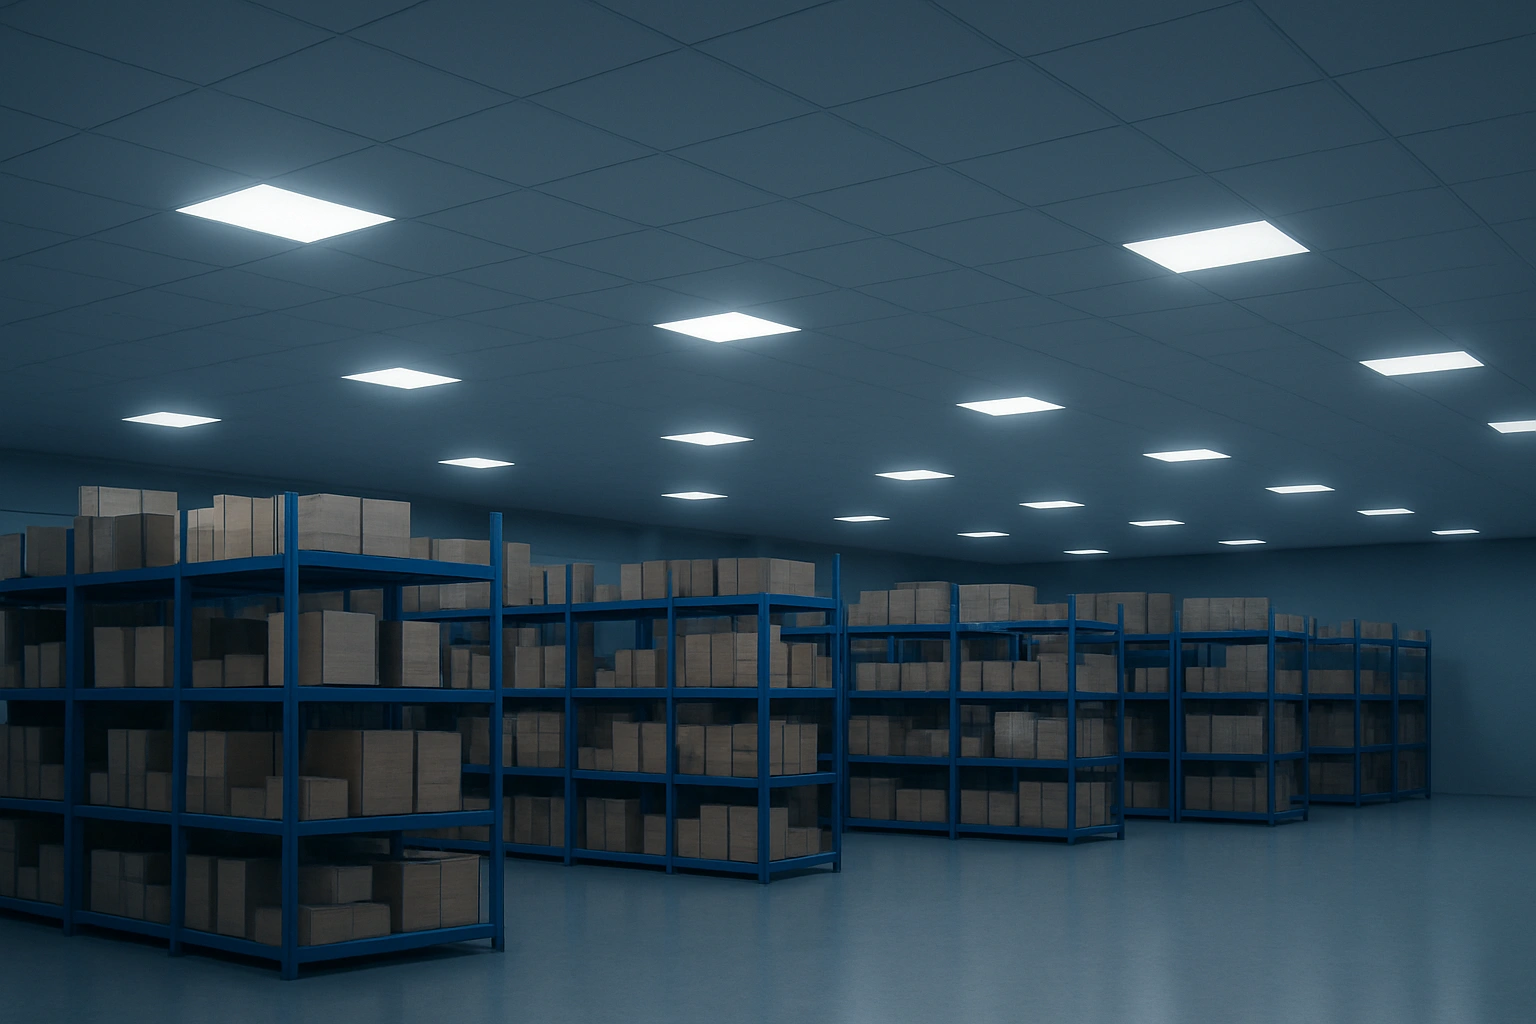
Rangées de stockage et de pick-up en haute baie
Les entrepôts en hauteur ont besoin d’un éclairage offrant une visibilité utile sur le plan de travail et les faces verticales des rayonnages. Les optiques du luminaire, la hauteur de montage, la gestion thermique et l’accès à la maintenance doivent être évalués ensemble. Comme l’entretien nécessite souvent des élévateurs ou des équipements d’accès, la qualité et la facilité de maintenance du conducteur sont également des éléments importants de la conception de l’éclairage.
Zones, mezzanines et zones basses de la baie
Les zones d’emballage, mezzanines, bureaux et zones de picking inférieures peuvent nécessiter une distribution optique différente de celle des allées de stockage hautes. Les bandes linéaires ou luminaires à faible baie peuvent aider à répartir la lumière sur les surfaces de travail et les faces verticales des racks. La sélection finale doit suivre le design photométrique réel plutôt que la hauteur du plafond seule.
Zone d’entrepôt
Approche typique de l’éclairage
Principal problème de conception
Stratégie de contrôle utile
Hautes baies de stockage au-dessus de 20 pieds
LED à haute baie avec optique adaptée aux allées
Visibilité verticale, gestion thermique, accès à la maintenance
Zonage d’occupation, horaire, gradation individuelle ou de groupe
Zones d’emballage et de cueillette de 12 à 20 pieds
Luminaires à bande linéaire ou luminaires à faible baie
Contrôle de l’éblouissement et même l’éclairage des tâches
Récolte à la lumière du jour et réglage au niveau de la tâche
Zones froides, humides ou sujettes au lavage
Luminaires étanches à la vapeur certifiés pour l’environnement
Protection contre l’entrée et performances à basse température
Surveillance à distance pour réduire l’inspection physique
Quais, triages et zones périphériques
Projecteurs, ensembles muraux ou luminaires montés sur poteaux
Éblouissement, lumière de déversement, visibilité des véhicules, exposition aux intempéries
Planification, photocellule/détection de lumière, contrôle de zone
Quais, triages et éclairage périmétrique
L’éclairage extérieur des entrepôts doit soutenir la visibilité des véhicules et des piétons tout en contrôlant l’éblouissement et la lumière anti-débordement. Les projecteurs, les ensembles muraux et les luminaires montés sur poteaux doivent être sélectionnés et orientés selon les exigences du site. Lorsque des caméras de sécurité sont présentes, l’éclairage doit être coordonné avec le système de sécurité afin qu’un éblouissement ou un contraste excessifs ne compromettent pas les images enregistrées.
Zones froides, humides et sujettes au lavage
Les entrepôts frigorifères, les quais humides et les zones sujettes au lavage nécessitent un équipement d’éclairage adapté aux conditions environnementales réelles. Les équipes de projet doivent spécifier les performances requises de l’enceinte IP ou NEMA, la plage de température de fonctionnement, la classification du pilote, la construction du joint et la protection contre l’entrée des câbles. L’architecture de contrôle doit ensuite être adaptée aux luminaires sélectionnés et à l’installation électrique du site.
Améliorer la visibilité, la sécurité et l’efficacité énergétique des entrepôts
Un système d’éclairage d’entrepôt bien conçu devrait améliorer la visibilité des lieux de travail, réduire les opérations à pleine production inutiles et rendre la maintenance plus prévisible. Le contrôle des API peut soutenir ces objectifs en permettant aux zones d’éclairage de répondre à l’occupation, à la lumière du jour, aux plannings et aux scènes opérationnelles définies par projet. Les économies d’énergie réelles dépendent de la puissance du luminaire, des heures d’ouverture, des réglages de contrôle et des besoins en éclairage du bâtiment.
Surveillance et maintenance à distance pour l’éclairage en haute hauteur
Surveillance à distance et détection des pannes
Dans un grand entrepôt, trouver un luminaire défectueux peut nécessiter un lift, un accès aux allées et un moment d’absence des opérations normales. Un système d’éclairage PLC avec surveillance à distance peut aider les équipes de maintenance à identifier des conditions anormales et à restreindre l’enquête à une zone ou un dispositif d’éclairage. Les fonctions de surveillance réelles dépendent de l’équipement sélectionné et de la configuration du système.
Conception pour l’entretien à long terme
La durée de vie nominale des LED doit être évaluée en fonction du calendrier réel d’exploitation de l’entrepôt. Une capacité de 50 000 heures représente environ onze ans à douze heures d’exploitation par jour, mais moins de six ans dans une installation 24h/24 et 7j/7. Les acheteurs doivent également examiner la durée de vie du conducteur, les conditions de garantie, les hypothèses de température ambiante et les exigences d’entretien du système complet de luminaires.
Conception photométrique et planification de projets
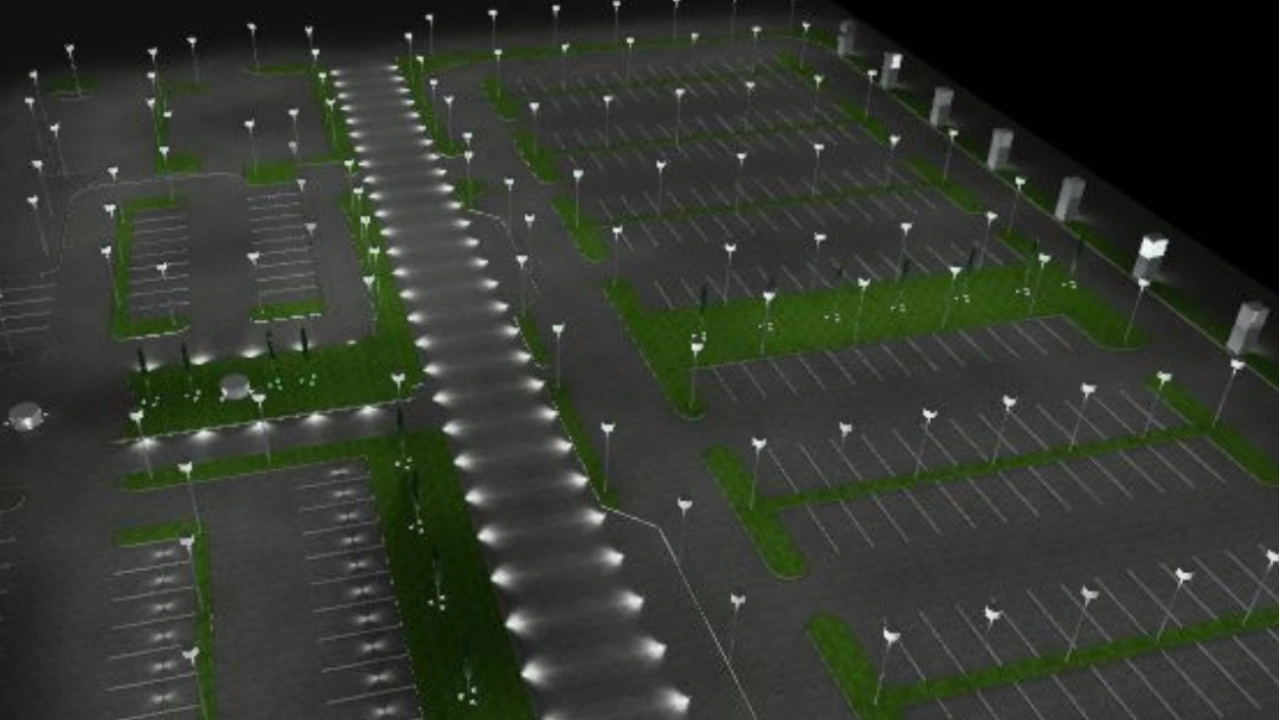
La simulation photométrique doit être réalisée avant de finaliser les quantités et l’espacement des installations. Le modèle d’entrepôt doit inclure la hauteur de montage, la largeur de l’allée, la hauteur du rack, l’espacement des luminaires, l’optique, la réflectance de surface, les plans de tâche et la lumière du jour lorsque cela est pertinent. Les calculs résultants aident l’équipe projet à évaluer l’illuminance, l’uniformité, l’éblouissement et d’autres exigences de conception avant l’installation.
Les fichiers IES décrivent la distribution mesurée de la lumière d’un luminaire et permettent aux logiciels de conception de prédire la performance d’un luminaire à l’intérieur d’un espace modélisé. Ces fichiers peuvent être utilisés dans des outils tels que DIALux, AGi32, Revit et d’autres environnements de conception d’éclairage.
Pour plus d’informations sur nos services photométriques et de conception, consultez notre article sur le module de conception d’éclairage ou d’API.
Composants du système d’éclairage des PLC d’entrepôt
Fournir des informations d’occupation pour le contrôle dynamique de l’éclairage
Comment planifier un projet d’éclairage d’un API d’entrepôt
Avant de demander une configuration d’éclairage d’un PLC d’entrepôt, préparez les informations suivantes :
Plan d’étage et disposition des racks
Hauteurs de montage et positions des dispositifs
Configuration existante des circuits électriques
Zones d’éclairage et horaires d’exploitation
Besoins en occupation et en lumière du jour
Conditions environnementales
Interface de gradation requise
Exigences de surveillance et d’intégration à distance
Pour les projets de rénovation, la communication par ligne électrique mérite une attention particulière lorsque l’installation de câbles de communication séparés nécessiterait de longs passages de câbles, des travaux de conduite, un accès au plafond ou des arrêts opérationnels. L’architecture de MicroNature peut combiner le concentrateur de données PLC, les DTU, les contrôleurs de boucle, les pilotes LED dimmables 0–10V compatibles 0–10V, et les capteurs pour transformer le réseau de distribution électrique existant en partie intégrante de l’infrastructure de contrôle de l’éclairage.
Demandez une solution d’éclairage d’entrepôt
Si vous envisagez une rénovation d’éclairage d’entrepôt ou un projet de construction neuve, MicroNature peut vous aider à évaluer l’architecture de communication des PLC appropriée, les dispositifs de contrôle de l’éclairage, les capteurs et les exigences d’intégration spécifiques au projet. Partagez la disposition de votre entrepôt, l’installation électrique, les zones d’éclairage et les exigences de contrôle pour commencer la discussion sur l’ingénierie.