Concevoir un produit OEM autour d’un Module PLC (Communication par ligne électrique) implique plus que la simple connexion d’un module de communication à un MCU hôte. Les ingénieurs doivent prendre en compte la couche physique des PLC, le circuit de couplage, l’alimentation électrique, l’interface hôte, le firmware, la compatibilité électromagnétique, la protection, les tests, la certification et les exigences de production de masse.
Une liste de contrôle bien définie peut aider les équipes OEM à identifier les risques techniques avant la conception, les tests de prototypes et la production du circuit imprimé.
Ce guide propose un aspect pratique Liste de contrôle de conception de modules PLC pour le développement OEM, des besoins initiaux à la production de masse.
Que faut-il vérifier lors de la conception d’un produit OEM avec un module PLC ?
Avant d’intégrer un module PLC dans un produit OEM, vérifiez ces points clés :
- Exigences de communication des API
- Sélection des modules PLC
- Conception de l’alimentation électrique
- Circuit de couplage PLC
- Interface MCU hôte
- Conception de circuits imprimés et de mise à la terre
- Intégration du firmware et des protocoles
- EMC et immunité au bruit
- Protection électrique
- Tests de performance en communication
- Certification des produits
- Exigences de production et de fabrication
Plus ces éléments sont définis tôt, plus le risque de refonte lors des phases de prototype et de production de masse est élevé.
1. Définir les exigences de communication des API
La première étape consiste à définir ce que le réseau PLC doit réellement accomplir.
Ne sélectionnez pas un module PLC uniquement selon sa vitesse de communication annoncée. Le module doit être adapté à l’environnement électrique, à la topologie réseau, au protocole d’application et à la fiabilité de communication requise.
Liste de contrôle de la communication des API
| Exigence | Questions à vérifier |
|---|---|
| Moyen de communication | Ligne électrique AC, ligne électrique DC ou autre réseau électrique filaire ? |
| Type de réseau | Monophasée ou triphasée ? |
| Distance de communication | Quelle est la distance maximale requise ? |
| Débit de données | Quel débit est requis ? |
| Topologie du réseau | Point-à-point, bus, arbre ou maillage ? |
| Nombre de nœuds | Combien d’appareils API fonctionneront sur un même réseau ? |
| Temps de réponse | Une communication en temps réel ou quasi-temps est-elle nécessaire ? |
| Environnement sonore | Des moteurs, des variateurs, des relais, des alimentations à découpage ou d’autres sources de bruit sont-ils présents ? |
| Protocole | Protocole propriétaire ou protocole API standardisé ? |
| Fiabilité | Quelles sont les exigences de perte de paquets, de réessais et de disponibilité ? |
Pour les applications industrielles et d’infrastructure, l’environnement électrique peut être nettement plus complexe qu’un environnement d’essai en laboratoire. La performance de communication doit donc être évaluée dans des conditions réalistes de charge et de bruit.
2. Sélectionnez le module PLC approprié
Le module PLC est le composant central de communication de la conception OEM.
La sélection doit prendre en compte non seulement le PHY de l’API, mais aussi l’architecture du processeur du module, ses interfaces hôtes, le support logiciel, l’environnement d’exploitation et la capacité d’approvisionnement à long terme. Si vous comparez différents niveaux de matériel API, consultez notre guide Module PLC vs Chipset PLC vs Carte PLC : quelle est la différence ?
Liste de contrôle pour la sélection des modules API
- Norme PLC ou technologie de communication identifiée
- Bande de fréquences prise en charge vérifiée
- Le débit de données PHY répond aux exigences de la demande
- Distance de communication évaluée
- Topologie réseau prise en charge
- Interface hôte prise en charge
- Fonctions requises GPIO/PWM/ADC disponibles
- Tension de fonctionnement compatible avec le système OEM
- La température de fonctionnement répond aux exigences du produit
- Les dimensions du module s’adaptent au PCB
- Documentation du firmware/API disponible
- Échantillons de développement disponibles
- Capacité d’approvisionnement en production confirmée
- Exigences de personnalisation discutées avec le fournisseur du module
Pour les applications embarquées, un OEM doit également déterminer si le module PLC inclut les éléments nécessaires Fonctions de pilote de ligne, de traitement de communication et d’interface, ou si des composants externes supplémentaires sont nécessaires.
Par exemple, le portefeuille de modules PLC de Micronature comprend Modules de communication API embarqués conçus pour l’intégration avec les contrôleurs hôtes et les équipements industriels.
3. Vérifiez la conception de l’alimentation
Le matériel de communication des PLC est sensible à l’intégrité de l’alimentation.
Une alimentation mal conçue peut introduire du bruit dans le chemin de communication de l’API et réduire la stabilité de la communication.
À vérifier :
- Plage de tension d’entrée
- Tension de fonctionnement du module
- Consommation de courant de pointe
- Courant de veille
- Séquence de démarrage
- Sélection du convertisseur DC/DC
- Exigences LDO
- Filtrage de puissance
- Condensateurs de découplage
- Chemin de retour à la terre
- Bruit de l’alimentation
- Conditions transitoires
L’alimentation doit être évaluée à la fois dans des conditions de fonctionnement normal et dans le pire des cas.
Une attention particulière doit être portée aux produits contenant :
- Moteurs
- Relais
- Haut-parleurs LED
- Alimentations électriques à découpage
- Onduleurs
- Variateurs de fréquence
- Charges à fort courant
Ces dispositifs peuvent introduire du bruit électrique qui affecte la communication des PLC. Avant de commencer le projet, veuillez d’abord consulter notre article Guide de dépannage du bruit de signal des PLC : causes et solutions Pour référence.
4. Concevoir et vérifier le circuit de couplage des PLC
Le Circuit de couplage PLC est l’une des parties les plus importantes de la conception d’un PLC embarqué.
Il assure l’interface entre l’émetteur-récepteur PLC et la ligne électrique tout en aidant à isoler le signal de communication des conditions de tension et de transit inappropriées.
Selon l’application, la conception de l’accouplement peut inclure :
- Condensateurs de couplage
- Transformateurs
- Inductances
- Filtres
- Composants de protection
- Composants d’adaptation d’impédance
- Composants d’isolation
- Protection contre les surtensions
Liste de contrôle des circuits de couplage
- Topologie de couplage sélectionnée
- Tension nominale des composants vérifiée
- Note actuelle vérifiée
- Réponse en fréquence évaluée
- Atténuation du signal PLC mesurée
- Impédance de ligne considérée
- Conditions de surtension évaluées
- Exigences d’isolement évaluées
- Vérification du déplacement et de la dégagement du circuit imprimé
- Composants de protection sélectionnés
- Circuit de couplage testé sous conditions de charge réelle
Le circuit de couplage ne doit pas être traité comme un bloc schématique isolé. Son interaction avec la ligne électrique réelle, la charge, les filtres et le circuit de protection peut avoir un impact significatif sur les performances des PLC.
Pour des considérations d’ingénierie plus détaillées, voir le Guide de conception des circuits de couplage PLC pour dispositifs de communication par ligne électrique embarquée.
5. Vérification de l’interface hôte
Le module PLC doit communiquer de manière fiable avec le contrôleur hôte OEM.
Les interfaces courantes incluent :
- UART
- SPI
- GPIO
- PWM
- ADC
- I²C
L’interface correcte dépend du module et de l’architecture de l’application.
Liste de contrôle de l’interface hôte
- Niveaux de tension électrique compatibles
- Vitesse de communication suffisante
- Attribution du pin confirmée
- Exigences d’interruption définies
- Comportement de réinitialisation défini
- Séquence de démarrage documentée
- Gestion des erreurs implémentée
- Exigences de contrôle du débit vérifiées
- Protocole de communication documenté
- Pilote de firmware disponible
- Interface testée sous forte charge de communication
Par exemple, un contrôleur OEM peut utiliser l’UART pour communiquer avec un module PLC tandis que le MCU hôte gère la logique d’application, les capteurs, les relais ou le contrôle de l’éclairage. Découvrez les modules de communication MicroNature PLC →Module de communication par ligne électrique (PLC) MN-L80C | IEEE P1901.1 OFDM Module.
6. Planifier soigneusement la disposition du PCB
Un module PLC peut bien fonctionner sur une carte de développement mais rencontrer des problèmes après avoir été intégré à un PCB OEM.
La disposition des circuits imprimés peut affecter :
- Intégrité du signal des PLC
- Performances EMC
- Couplage sonore
- Intégrité de l’alimentation
- Mise au sol
- Performance thermique
- Performances de protection
Liste de contrôle de conception de PCB
- Optimisation du placement des modules PLC
- Circuit de couplage situé de manière appropriée
- Composants à fort bruit séparés des circuits PLC
- L’alimentation à découpage évitait les circuits de communication sensibles
- Stratégie d’ancrage définie
- Pistes à fort courant séparées des chemins de signal
- Chemins de signal courts et contrôlés utilisés lorsque cela est approprié
- Condensateurs de découplage placés près des broches concernées
- Exigences de creepage et de dégagement satisfaites
- Exigences thermiques prises en compte
Une attention particulière doit être accordée lors de l’installation du module PLC dans des produits contenant des circuits de commutation à haute puissance.
7. Définir l’architecture du firmware
L’intégration matérielle n’est qu’une partie du processus de développement OEM.
Le firmware hôte doit gérer correctement le module PLC et le protocole applicatif.
Une architecture typique peut ressembler à :
Couche application → MCU hôte → pilote PLC → module PLC → circuit de couplage → ligne électrique
Le firmware doit définir comment le système gère :
- Initialisation des dispositifs
- Connexion au réseau PLC
- Attribution de l’adresse
- Transmission des données
- Réception des données
- Retransmission
- Temps mort
- Erreurs de communication
- Découverte de dispositifs
- Configuration
- Mises à jour du firmware
- Diagnostic
Liste de contrôle du firmware
- Pilote PLC implémenté
- Séquence d’initialisation testée
- Définition de la machine à états de communication
- Mécanisme d’expiration implémenté
- Mécanisme de réessai implémenté
- Codes d’erreur définis
- Découverte réseau mise en œuvre si nécessaire
- Définition de l’adressage de l’appareil
- Stockage de configuration implémenté
- Stratégie de mise à jour à distance envisagée
- Journaux de communication disponibles pour le débogage
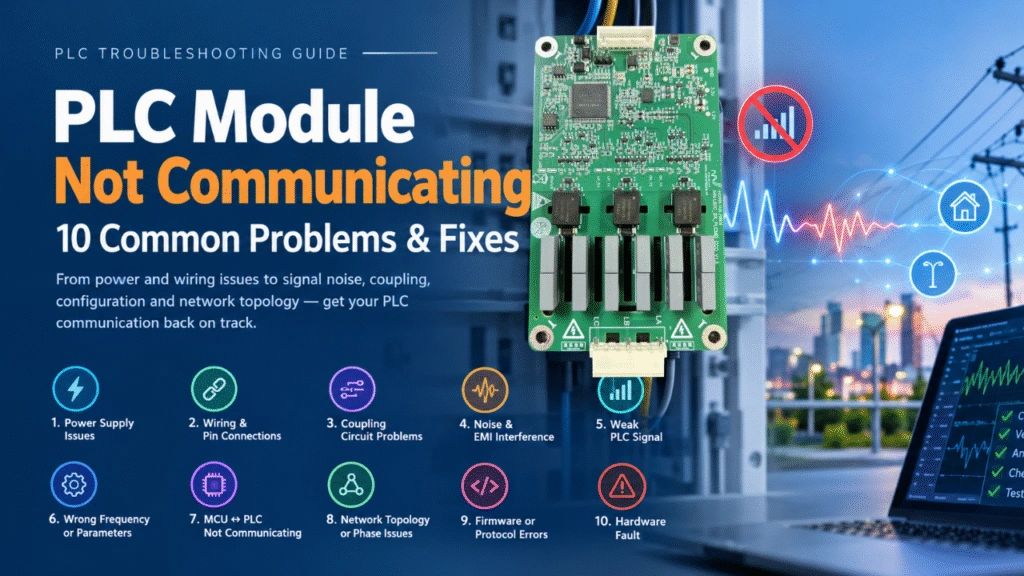
Une séparation claire entre les Couche de communication API et le Couche d’application OEM Cela peut aussi faciliter le développement futur des produits. Si des problèmes de communication surviennent lors de l’intégration, voir Module PLC ne communique pas ? 10 problèmes courants & solutions.
8. Considérez l’EMC et le bruit électrique
L’EMC doit être considérée dès le départ plutôt que considérée comme une étape finale de certification.
La communication par PLC utilise intentionnellement la ligne électrique comme support de communication. Cependant, la même ligne électrique peut contenir du bruit électrique provenant d’autres équipements.
Les sources potentielles d’interférence incluent :
- Alimentations électriques à découpage
- Haut-parleurs LED
- Moteurs
- Onduleurs
- Relais
- Contacteurs
- Équipements industriels
- Câbles d’alimentation longs
- Autres dispositifs de communication
Liste de contrôle EMC
- Émissions menées évaluées
- Émissions rayonnées évaluées
- Évaluation de l’immunité menée
- Immunité rayonnée évaluée
- EFT/burst évalué
- Test de surtension
- Testé ESD
- La communication PLC testée lors d’événements EMC
- Évaluation du filtrage du bruit
- Récupération des communications vérifiée
La question importante n’est pas simplement de savoir si le produit OEM réussit un test EMC.
Il faut aussi vérifier si La communication des PLC reste stable pendant et après les interférences électriques.
9. Ajouter une protection électrique
Les équipements OEM connectés directement ou indirectement aux lignes électriques peuvent être exposés aux transitoires électriques.
Selon l’architecture du produit et l’environnement d’installation, une protection peut être nécessaire contre :
- Surge
- ESD
- EFT
- Surtension
- Courant
- Court-circuit
- Polarité inversée
- Transitoires liés à la foudre
Liste de contrôle de protection
- Protection contre les surtensions sélectionnée
- Protection ESD sélectionnée
- Protection contre la surtension évaluée
- Évaluation de la protection contre les surcourants
- Protection thermique évaluée
- Évaluations des composants de protection vérifiées
- Coordination de protection vérifiée
- Essais transitoires dans le pire des cas terminés
Les composants de protection doivent être sélectionnés en fonction de l’environnement électrique réel plutôt que simplement copiés à partir d’un modèle de référence.
10. Tester la performance de communication des PLC
Les tests de communication doivent couvrir à la fois des conditions de laboratoire idéales et des environnements d’application réels.
Tests de performance de base des API
| Test | Objectif |
|---|---|
| Distance de communication | Vérifiez la portée pratique maximale |
| Perte de paquets | Évaluer la fiabilité des communications |
| Débit | Vérifier la capacité de transmission des données |
| Latence | Mesurer la réponse à la communication |
| Découverte du réseau | Vérifier la jonction et l’adressage des dispositifs |
| Communication multi-nœuds | Scalabilité du réseau de test |
| Performance des essais | Évaluer la récupération après la perte de paquets |
| Essais de bruit | Évaluer la performance en cas d’interférence |
| Essais de charge | Vérifier la communication pendant la charge maximale du système |
| Test de longue durée | Identifier les pannes intermittentes |
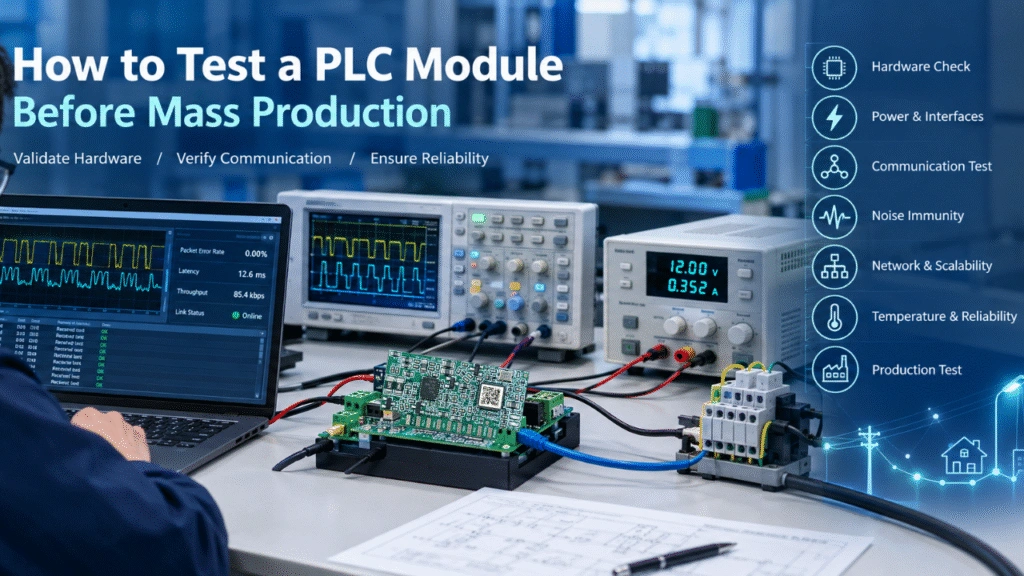
Pour un produit OEM, il est particulièrement important de tester le module PLC après intégration dans le PCB final et l’enceinte. Pour une procédure de validation de prototype plus détaillée, consultez notre guide de Comment tester un module PLC avant la production de masse.
Un module qui réussit un test autonome ne garantit pas automatiquement les mêmes performances après intégration.
11. Tester différentes conditions de lignes électriques
Les performances des PLC peuvent varier considérablement selon le réseau électrique.
Les conditions de test doivent inclure, le cas échéant :
- Différentes longueurs de câble
- Différents types de câbles
- Différentes charges
- Différentes combinaisons de charges
- Différentes alimentations
- Disjoncteurs différents
- Différents filtres
- Différentes impédances de ligne
- Conditions de bruit élevé
- Conditions de faible signal
- Plusieurs nœuds PLC
Pour les systèmes triphasés, les tests doivent également vérifier la communication entre les phases prévues et via l’architecture de couplage réelle.
Cela est particulièrement important pour l’éclairage industriel, l’éclairage public, les tunnels, les usines, les entrepôts et d’autres applications d’infrastructure.
12. Vérification de la température et de la fiabilité de fonctionnement
Les produits OEM peuvent fonctionner en extérieur, à l’intérieur d’armoires électriques ou dans des environnements industriels.
Le module PLC doit donc être évalué dans les conditions environnementales attendues.
Liste de contrôle environnementale
- Température de fonctionnement vérifiée
- Température de stockage vérifiée
- Exigences d’humidité vérifiées
- Cycle thermique testé
- Opération de longue durée testée
- Exigences en vibrations évaluées
- Choc mécanique évalué si nécessaire
- Exigences d’enceinte/IP prises en compte
- Durée de vie des composants évaluée
Pour les applications d’éclairage extérieur, le système de communication des PLC doit également être testé en même temps que le pilote de lampe, le contrôleur, l’enceinte et le réseau électrique.
13. Certification et conformité des plans
Les exigences de certification dépendent du marché cible, de la catégorie de produit, du niveau de tension, de l’environnement d’installation et de la technologie de communication.
Avant la production de masse, identifiez les exigences applicables au marché cible.
Les domaines potentiels incluent :
- EMC
- Sécurité électrique
- Exigences environnementales
- Exigences radio/communication lorsque cela est applicable
- RoHShttps://www.rohsguide.com/
- Autres exigences régionales de conformité
Le fabricant doit déterminer la responsabilité de la certification dès le début.
Posez :
Qui est responsable de la certification — le fournisseur des modules PLC ou le fabricant OEM du produit ?
La conformité au niveau du module ne signifie pas nécessairement que l’ensemble du produit OEM satisfait automatiquement toutes les exigences applicables.
14. Vérifier les exigences en matière de fabrication et de chaîne d’approvisionnement
Un prototype techniquement réussi doit encore être adapté à la production de masse.
Liste de contrôle de la production
- BOM finalisé
- Composants critiques identifiés
- Cycle de vie des composants vérifiés
- Composantes alternatives évaluées
- Processus de fabrication du PCB confirmé
- Exigences d’assemblage du SMT confirmées
- Définition de la méthode de programmation
- Installation d’essai de production conçue
- Procédure de test fonctionnel documentée
- Procédure de test de communication des PLC documentée
- Stratégie des numéros de série définie
- Procédure d’étalonnage définie si nécessaire
- Définition des exigences de traçabilité
- Contrôle de version du firmware établi
Le fournisseur de modules PLC doit également être en mesure de fournir un plan d’approvisionnement stable pour la période de production prévue.
15. Concevoir une stratégie de test de production
Les tests de production doivent détecter des pannes qui peuvent ne pas être visibles par inspection visuelle.
Un produit OEM typique compatible API peut nécessiter des tests pour :
- Alimentation électrique
- Animateur MCU
- Module PLC
- Communication API
- Fonctions d’entrée/sortie
- Capteurs
- Relais ou fonctions de gradation
- Version du firmware
- Configuration
- Fonctionnement fonctionnel final
Pour les produits à plus grand volume, les équipements de test de production automatisés peuvent réduire le temps de test et améliorer la cohérence.
16. Vérifier l’ensemble du système, pas seulement le module PLC
L’un des principes les plus importants dans le développement d’un OEM de systèmes d’implantation (PLC) est :
Test the complete system, not only the communication module.
Un module PLC peut fonctionner correctement lorsqu’il est testé indépendamment, mais se comporter différemment après intégration en raison de :
- Disposition des circuits imprimés
- Bruit de l’alimentation
- Circuit de couplage
- Filtres EMI
- Haut-parleurs LED
- Moteurs
- Relais
- Enclos
- Mise au sol
- Longueur du câble
- Autres dispositifs électroniques
Par conséquent, la validation finale doit utiliser le matériel OEM réel autant que possible.
17. Liste de contrôle pour le développement OEM des modules PLC
La liste de contrôle condensée suivante peut être utilisée lors d’une revue de conception OEM.
Exigences
- Définition des exigences de la candidature
- Distance de communication définie
- Définition du débit de données
- Définition du nombre de nœuds
- Définition de la topologie du réseau
- Environnement électrique évalué
Module PLC
- Technologie PLC adaptée sélectionnée
- Performance du module vérifiée
- Tension de fonctionnement vérifiée
- Plage de température vérifiée
- Interface hôte vérifiée
- Documentation disponible
- Disponibilité des approvisionnements confirmée
Matériel
- Alimentation conçue
- Circuit de couplage PLC conçu
- Circuit de protection conçu
- Présentation du circuit imprimé examinée
- Stratégie d’ancrage définie
- Conception thermique vérifiée
Micrologiciel
- Pilote hôte implémenté
- Protocole de communication défini
- Séquence d’initialisation testée
- Gestion des erreurs implémentée
- Mécanisme de réessai implémenté
- Diagnostic implémenté
- Stratégie de mise à jour du firmware définie
Essais
- Distance de communication testée
- Débit testé
- Latence testée
- Test de perte de paquets
- Opération multi-nœuds testée
- Environnement sonore testé
- Opération de longue durée testée
- Essais environnementaux réalisés
EMC et conformité
- Pré-test EMC terminé
- Test de surtension
- Testé ESD
- EFT testé
- Exigences de sécurité applicables identifiées
- Exigences régionales de certification identifiées
Production
- BOM finalisé
- Procédure de test de production définie
- Préparatifs de l’équipement d’essai
- Définition du processus de programmation
- Contrôle de version du firmware établi
- Alimentation des composants vérifiée
- Validation de la production de masse achevée
18. Quand un fabricant devrait-il envisager un module PLC personnalisé ?
Un module PLC standard est souvent la méthode la plus rapide pour développer un prototype. Cependant, un module PLC personnalisé peut avoir du sens lorsque le fabricant a des exigences spécifiques.
Exemples :
- Dimensions spéciales du circuit imprimé
- Connecteurs personnalisés
- Interfaces hôtes personnalisées
- Exigences spécifiques en puissance
- Capteurs intégrés
- Protection intégrée
- Firmware personnalisé
- Protocoles de communication personnalisés
- Exigences environnementales particulières
- Production en grande quantité
Un module personnalisé peut réduire le nombre de composants externes et simplifier l’architecture du produit OEM.
Cependant, la personnalisation doit être évaluée en fonction du coût de développement, du volume de production, des exigences de certification et de la durée de vie attendue du produit.
19. Module standard vs. module PLC personnalisé
| Facteur | Standard PLC Module | Module PLC personnalisé |
|---|---|---|
| Vitesse de développement | Plus vite | Plus lent |
| Coût initial | Lower | Plus haut |
| Flexibilité matérielle | Modéré | Haut |
| Intégration du PCB | Bien | Optimisé |
| Interface personnalisée | Limité | Flexible |
| Personnalisation du firmware | Cela dépend du fournisseur | Haut |
| Développement du prototype | Recommandé | Adapté aux besoins spécifiques |
| OEM à gros volume | Adapté | Souvent attirante |
| Application spéciale | Peut nécessiter des composants externes | Peut être optimisé |
Pour de nombreux projets OEM, l’approche la plus efficace consiste à commencer avec un module API standard pour la preuve de concept, puis à évaluer la personnalisation après validation de l’architecture de communication.
20. Questions clés à poser à un fournisseur de modules API
Avant de choisir un fournisseur de modules PLC, les ingénieurs OEM devraient se demander :
Matériel
- Quelle technologie PLC utilise le module ?
- Quelle est la distance typique de communication ?
- Quelles interfaces hôtes sont disponibles ?
- Le conducteur de ligne est-il intégré ?
- Quels composants de couplage externe sont nécessaires ?
- Quelle plage de température de fonctionnement est prise en charge ?
Logiciels
- Un SDK ou un pilote côté hôte est-il disponible ?
- Le protocole de communication est-il documenté ?
- Le firmware peut-il être personnalisé ?
- La mise à jour du firmware à distance est-elle prise en charge ?
- Des fonctions diagnostiques sont-elles disponibles ?
Essais
- Quels tests de performance des PLC ont été réalisés ?
- Le module a-t-il été testé dans des environnements industriels ?
- Quels tests EMC ont été réalisés ?
- Des modèles de référence sont-ils disponibles ?
- Le fournisseur peut-il prendre en charge la validation OEM ?
Production
- Quelle est la quantité minimale de commande ?
- Quel est le délai d’exécution attendu ?
- Combien de temps le module restera-t-il disponible ?
- Les substitutions de composants sont-elles contrôlées ?
- Le fournisseur peut-il prendre en charge du matériel ou un firmware personnalisé ?
Ces questions aident les équipes OEM à évaluer non seulement le module lui-même, mais aussi la capacité du fournisseur à supporter l’ensemble du cycle de vie du produit.