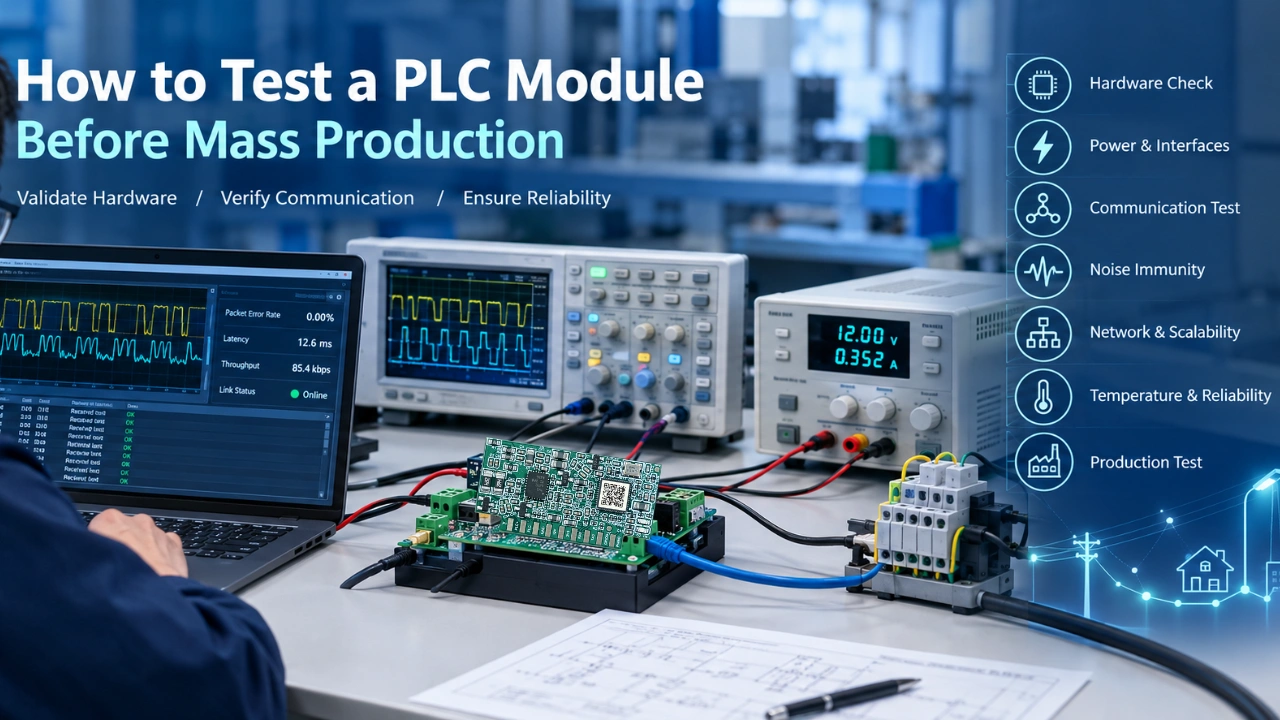
Un module PLC peut communiquer avec succès sur un établi de laboratoire et tomber en panne lorsqu’il est intégré à un contrôleur d’éclairage, un dispositif industriel ou un compteur intelligent. Les différences d’impédance de la ligne électrique, de bruit électrique, de firmware, de température et de tolérances de fabrication peuvent mettre en lumière des problèmes qui ne sont pas visibles lors des tests fonctionnels de base. Pour la norme de test, on peut considérer IEC Pour référence.
L’objectif des tests en préproduction n’est pas simplement de prouver qu’un module PLC communique. Il s’agit de démontrer que la conception complète communique de manière fiable, survit à ses conditions de fonctionnement prévues et peut être fabriquée de manière cohérente.
Ce guide explique comment tester un Module PLC avant la production de masse, de l’inspection matérielle initiale à la validation au niveau système et à la planification des tests de production.
Qu’est-ce qui doit être testé avant la production de masse ?
Un programme complet de validation de modules PLC devrait couvrir cinq domaines :
Matériel
Alimentation, interfaces, horloge et comportement des composants.
Communication
Établissement de liaison, intégrité des données et performance réseau.
Électrique
Bruit, transitoires, impédance et conditions de ligne électrique.
Fiabilité
Température, fonctionnement de longue durée et stress environnemental.
Production
Essais répétables, traçabilité et rendement de fabrication.
1. Définir d’abord les exigences du test
Avant de tester le module, documentez ce que signifie « réussir » pour l’application prévue.
Pour un contrôleur d’éclairage PLC, cela peut inclure :
- Plage de tension et courant de fonctionnement
- Protocole de communication et débit de données pris en charge
- Distance de communication requise
- Nombre maximal de nœuds ou taille du réseau
- Taux d’erreur de paquet acceptable
- Temps de démarrage et de découverte du réseau
- Temps de réponse requis
- Plage de température de fonctionnement
- Exigences de protection et d’isolement
- Conditions de bruit attendues sur la ligne électrique
- Version du firmware et configuration
N’utilisez pas un seul résultat de distance de communication comme seul critère d’acceptation. Un module qui atteint une longue distance sous une même condition de laboratoire peut ne pas répondre aux exigences d’un véritable réseau d’éclairage.
Exemples de critères d’acceptation
| Item de test | Exemple d’exigence |
|---|---|
| Alimentation électrique | Fonctionne sur la plage de tension spécifiée |
| Communication UART | Aucune perte de données inattendue au débit en bauds requis |
| Lien PLC | Communication stable sous conditions de test définies |
| Taux d’erreur des paquets | Dans la limite spécifiée du projet |
| Découverte du réseau | Respecter le temps de démarrage requis |
| Température | Fonctionne sans réinitialisation anormale ni panne de communication |
| Test de longue durée | Aucune interruption inexpliquée de communication |
| Test de production | Résultat de réussite/échec répétable |
Ce sont des catégories d’exemple, pas des limites universelles. Les valeurs réelles doivent provenir de la fiche technique du module et des exigences finales du produit.
2. Inspecter le matériel avant d’appliquer l’alimentation
Le premier test consiste en une inspection visuelle et électrique du module ou du tableau d’évaluation assemblé.
Consultez ce qui suit
- Placement et orientation des composants
- Soudures et ponts de soudure
- Affectations des broches de connecteur
- Alimentation électrique et connexion à la terre
- Installation de cristal ou d’oscillateur
- Composants du circuit de couplage
- Composants de protection
- Pistes de circuit imprimé autour de sections à haute tension ou bruyantes
- Interfaces de programmation et de débogage
- Révision de fabrication et substitutions de composants
Pour une conception de communication par ligne électrique, le circuit de couplage mérite une attention particulière. Des valeurs incorrectes des composants, une mauvaise disposition ou une disposition d’isolation et de protection inadaptée peuvent empêcher le récepteur PLC de fonctionner correctement, même lorsque le circuit intégré de communication lui-même fonctionne.
Équipement recommandé
- Multimètre numérique
- Microscope ou caméra d’inspection
- Oscilloscope
- Alimentation programmable
- Établi sécurisé ESD
- Schéma et disposition du circuit imprimé
- Plans d’assemblage et BOM
Important : Si le module est directement connecté au secteur, utilisez une isolation appropriée, un équipement de test certifié et du personnel qualifié. Ne connectez pas un clip de masse d’oscilloscope à un circuit secteur non isolé.
3. Vérification du comportement de l’alimentation et du démarrage
Un module PLC doit être testé dans ses conditions d’alimentation prévues avant le début des essais de communication.
Procédure de test
- Appliquez la tension d’alimentation nominale.
- Mesurez le courant d’entrée au démarrage et pendant le fonctionnement en régime permanent.
- Vérifiez la tension d’alimentation aux broches du module, pas seulement à l’alimentation.
- Répétez le test aux tensions minimales et maximales spécifiées.
- Observez la ligne de réinitialisation, l’horloge et les principales lignes d’alimentation.
- Confirmez que le module démarre correctement après le démarrage de l’alimentation.
Que chercher
- Courant de démarrage excessif
- Boucles de réinitialisation inattendues
- Baisses de tension pendant la transmission
- Chauffage anormal
- Instabilité de l’horloge
- Défaillances de communication causées par la variation de l’alimentation
Un module peut sembler stable au repos mais tomber en panne lorsque l’émetteur PLC est actif. Par conséquent, mesurez la voie de puissance pendant la communication réelle, pas seulement en veille.
4. Tester l’interface hôte
La plupart des modules PLC embarqués communiquent avec un contrôleur hôte via une interface telle que UART, SPI, GPIO ou une autre interface prise en charge.
Par exemple, un contrôleur d’éclairage peut utiliser l’UART pour envoyer des commandes au module PLC et recevoir l’état ou les données de communication.
Liste de contrôle de l’interface hôte
- Vérifiez les brochages et les niveaux de tension.
- Vérifiez le débit en bauds et le format de communication.
- Tester, transmettre et recevoir des données.
- Vérifiez le comportement de réinitialisation et de démarrage.
- Vérifiez les commandes de configuration.
- Testez les commandes invalides et les réponses à l’erreur.
- Confirmez que l’hôte peut détecter une perte de communication.
- Vérifiez si le module conserve ou restaure sa configuration après un redémarrage.
Exemple de test
Envoyez une séquence de commandes connues depuis le MCU hôte et vérifiez que le module renvoie les réponses attendues.
MCU hôte → module PLC → CPL → module PLC → MCU hôteLe test doit inclure à la fois un fonctionnement normal et des conditions anormales, telles que des trames incomplètes, des sommes de contrôle incorrectes et des réinitialisations inattendues.
5. Tester la communication de base des PLC
Une fois que le matériel et l’interface hôte sont stables, testez le lien de communication du PLC.
Tests de communication minimale
- Communication point à point Vérifier que deux modules peuvent échanger des données.
- Communication bidirectionnelle Confirmez que les deux parties peuvent transmettre et recevoir.
- Transmission répétée de paquets : Envoyez un grand nombre de paquets et enregistrez des erreurs.
- Différentes tailles de paquets Test : commandes courtes et trames de données plus grandes.
- Intervalles de transmission différents Vérifiez si la liaison reste stable sous trafic continu.
- Récupération du cycle d’alimentation Confirmez que la communication reprend après un redémarrage.
Mesures clés
| Métrique | Pourquoi cela compte |
|---|---|
| Taux d’erreur de paquet | Mesure l’intégrité des données |
| Nombre de retransmissions | Montre la stabilité du lien |
| Latence | Important pour la réponse de contrôle |
| Débit | Détermine la capacité de données utilisable |
| Temps de démarrage | Influence la disponibilité du réseau |
| Temps de récupération | Montre un comportement après interruption |
Un ping ou un test de commande-réponse réussi n’est que le début. Une communication fiable des API nécessite des tests dans les conditions que le produit final connaîtra réellement.
6. Tester les conditions du circuit de couplage et de la ligne électrique
Le module PLC ne communique pas isolément. Sa performance dépend de l’environnement de la ligne électrique et du circuit de couplage reliant l’émetteur-récepteur à la ligne. Guide de conception de circuit de couplage PLC pour dispositifs PLC embarqués Cet article pourrait mieux vous aider à mieux comprendre.
C’est particulièrement important pour les systèmes d’éclairage car les pilotes LED, les alimentations à découpage, les variateurs et autres équipements peuvent introduire du bruit électrique.
Tester différentes conditions de ligne
- Longueurs de câble courtes et longues
- Différents types de câbles
- Différentes charges
- Impédance différente de la ligne électrique
- Différentes tensions d’alimentation
- Nombre différent d’appareils connectés
- Différentes combinaisons de transducteurs d’éclairage
- Conditions de fonctionnement normales et anormales
Pourquoi cela est important
Un module peut bien fonctionner sur un banc d’essai simple mais perdre la communication lorsqu’il est connecté à une véritable charge d’éclairage. Par exemple, un transducteur LED peut introduire du bruit lors du démarrage ou de l’atténuation, tandis qu’un câble long peut modifier les conditions du signal.
Le circuit de couplage, le module et la charge connectée doivent être testés ensemble autant que possible.
7. Tester la communication sous bruit électrique
L’immunité au bruit est l’un des aspects les plus importants de la validation des modules PLC. Pendant les tests Si vous vous rencontrez Module PLC ne communique pas ? 10 problèmes courants & solutions, cet article peut vous aider à mieux résoudre le problème.
Sources de bruit typiques
- Haut-parleurs LED
- Alimentations électriques à découpage
- Moteurs
- Variateurs de fréquence
- Contacteurs et relais
- Gradateurs
- Équipements industriels
- Événements de commutation sur ligne électrique
Approche de test recommandée
Créez une configuration de test contrôlée incluant le module, la charge prévue et les sources de bruit représentatives.
Puis tester la communication tout en :
- Allumage et désactivation des charges
- Modification des niveaux de gradation
- Démarrage et arrêt des moteurs
- Alimentations électriques à découpage
- Augmentation du trafic réseau
- Faire fonctionner plusieurs appareils simultanément
Enregistrer les erreurs de paquets, les retransmissions, la latence et le comportement de récupération.
Le but n’est pas d’éliminer chaque erreur dans toutes les conditions possibles. Il s’agit de vérifier que le système répond à ses exigences de communication définies et se retrouve correctement lorsque des erreurs surviennent.
8. Test de la découverte et de la scalabilité des réseaux
Pour les systèmes d’éclairage intelligent à PLC, un seul module peut fonctionner correctement alors qu’un réseau plus grand présente encore des problèmes.
Testez le réseau avec un nombre croissant de nœuds et différentes configurations de câbles.
Exemples de tests réseau
- Communication point à point à deux nœuds
- Petit réseau avec plusieurs nœuds
- Réseau plus grand avec le nombre d’appareils prévu
- Plusieurs branches
- Différentes distances entre les nœuds
- Découverte répétée du réseau
- Redémarrage et réintégration par le nœud
- Reprise de la communication après une interruption temporaire
Questions à répondre
- Combien de temps prend la découverte du réseau ?
- Les nœuds peuvent-ils se joindre de manière fiable ?
- La communication reste-t-elle stable à mesure que le réseau se développe ?
- Le trafic provenant d’un nœud affecte-t-il d’autres ?
- Un nœud peut-il se remettre après une coupure de courant ?
- Le réseau se comporte-t-il de manière cohérente à travers des tests répétés ?
Pour une application d’éclairage intelligent, les tests réseau doivent inclure le schéma de communication réel, tels que des rapports périodiques d’état, des commandes de gradation, des alarmes de panne et des contrôles programmés.
9. Tester le firmware et la configuration
La validation matérielle est incomplète sans tests de firmware.
Éléments de test du firmware
- Identification des versions du firmware
- Comportement de démarrage et de réinitialisation
- Stockage de configuration
- Réinitialisation d’usine
- Validation des paramètres
- Processus de mise à jour du firmware
- Gestion des erreurs
- Comportement de chien de garde
- Récupération après interruption de communication
- Compatibilité entre le firmware et le logiciel hôte
Si le module supporte plusieurs modes de communication ou profils de configuration, testez chaque mode pris en charge séparément.
Gardez les versions matérielles et de firmware traçables. Une défaillance de communication peut être causée par une révision matérielle, un changement de firmware ou un décalage de configuration, plutôt que par le module PLC lui-même.
10. Température d’essai et fiabilité à longue durée
Un module PLC ne devrait pas fonctionner seulement quelques minutes. Il devrait rester stable pendant une exploitation prolongée.
Tests de fiabilité recommandés
- Test de communication continue
- Cycles répétés de l’alimentation
- Fonctionnement à la température minimale spécifiée
- Fonctionnement à la température maximale spécifiée
- Essai de transition thermique
- Fonctionnement prolongé avec charges représentatives
- Découverte répétée du réseau
- Diffusion répétée et réception
Surveiller pendant les tests
- Erreurs de communication
- Réinitialisations inattendues
- Consommation actuelle
- Température du module
- Perte de paquets
- Changements de latence
- Statut du firmware
- Chauffage anormal des composants
Pour les applications d’éclairage industriel, d’entrepôt, de tunnel et de centrales électriques, les essais de longue durée sont particulièrement importants car l’équipement peut fonctionner en continu et être difficile d’accès après installation.
11. Tests EMC, ESD et protection électrique
Les tests exacts dépendent du produit final et des normes applicables, mais le plan de validation doit prendre en compte :
- Décharge électrostatique
- Transitoires rapides électriques
- Conditions de surtension
- Troubles menés
- Perturbations rayonnées
- Immunité contre les épreuves de changement
- Protection contre une connexion incorrecte
- Transitoires d’alimentation
Ne considérez pas un test de communication réussi en laboratoire comme une preuve de conformité à la CEM. Les tests de conformité formels doivent être réalisés à l’aide des normes applicables et d’équipements de test qualifiés.
Le module PLC doit également être évalué dans le cadre du produit final, car l’enceinte, l’alimentation, la disposition du PCB et les charges connectées peuvent affecter les performances de l’EMC.
12. Régularité de la fabrication par essais
Avant la production de masse, la conception doit être testée non seulement pour sa fonctionnalité, mais aussi pour sa répétabilité.
La validation de la production doit inclure
- Échantillons multiples assemblés
- Différents lots de production
- Variation de tolérance des composants
- Variation de l’assemblage du PCB
- Différentes versions de firmware, lorsque cela est applicable
- Tests répétés d’alimentation et de communication
- Inspection des soudures critiques
- Vérification de la programmation et de la configuration
- Test fonctionnel final après assemblage
Pourquoi cela est important
Un prototype peut fonctionner grâce à une tolérance de composant favorable ou à une condition d’assemblage particulière. Un test de production devrait aider à déterminer si la conception est suffisamment robuste pour tolérer les variations normales de fabrication.
13. Créer un plan de test de production
Un bon plan de test de production sépare la validation technique des tests en usine.
Validation technique
Utilisé pour prouver que la conception répond à ses exigences.
Exemples :
- Performance de la communication
- Immunité au bruit
- Test de température
- Fiabilité longue durée
- Évolutivité réseau
- Évaluation de la CEM
Essais en usine
Utilisé pour vérifier que chaque unité fabriquée est fonctionnelle.
Exemples :
- Inspection visuelle
- Test de mise sous tension
- Consommation actuelle
- Programmation de firmware
- Test d’interface hôte
- Test de communication de base des PLC
- Vérification de configuration
- Test fonctionnel final
Tous les tests d’ingénierie n’ont pas besoin d’être répétés sur chaque unité de production. Le test en usine doit se concentrer sur les paramètres critiques pouvant être testés rapidement et de manière cohérente.
14. Liste de contrôle recommandée pour les modules PLC
| Phase d’essai | Objectif principal | Résultat typique |
|---|---|---|
| Inspection visuelle | Détection des défauts d’assemblage | Réussi / Échec |
| Test de puissance | Vérification de l’approvisionnement et du démarrage | Tension/courant mesuré |
| Interface hôte | Confirmez la communication MCU | Réussi / Échec |
| Liaison PLC de base | Vérification de la communication | Taux d’erreur de paquet |
| Test de couplage | Confirmer la connexion de la ligne | Stabilité de la communication |
| Essai sonore | Vérifier l’immunité | Données d’erreur/récupération |
| Test réseau | Vérifier la scalabilité | Temps de découverte et de récupération |
| Test de firmware | Confirmer la configuration et la récupération | Réussi / Échec |
| Test de température | Vérifier la portée de fonctionnement | Données de stabilité |
| Test de fiabilité | Vérifier le fonctionnement de longue durée | Journal d’erreur et de réinitialisation |
| Test de production | Vérifier la cohérence de la fabrication | Données sur le rendement et la défaillance |
15. Erreurs courantes à éviter
Erreur 1 : Tester uniquement sur un établi de laboratoire propre
Un système de test propre peut ne pas représenter l’environnement électrique du produit final.
Meilleure approche : inclure des charges représentatives, des câbles et des sources de bruit.
Erreur 2 : Tester une seule paire de modules
Un test point à point ne prouve pas qu’un réseau plus vaste fonctionnera de manière fiable.
Meilleure approche : tester la taille du réseau et le schéma de communication souhaités.
Erreur 3 : Mesurer uniquement la distance de communication
La distance seule ne décrit pas la qualité de la communication.
Meilleure approche : enregistrer les erreurs de paquets, les retransmissions, la latence et le comportement de récupération.
Erreur 4 : Ignorer l’alimentation
Un module peut se réinitialiser ou perdre la communication lorsque l’émetteur est actif.
Meilleure approche : mesurer l’alimentation lors de la communication réelle et de l’opération de charge.
Erreur 5 : Traiter le firmware comme séparé du matériel
Une révision matérielle peut nécessiter des modifications du firmware, et des erreurs de configuration peuvent apparaître sous forme de défaillances de communication.
Meilleure approche : enregistrer la révision matérielle exacte, la version du firmware et la configuration du test.
Erreur 6 : Attendre la production de masse pour définir les tests en usine
Sans plan d’essais de production, les défauts de fabrication peuvent être difficiles à identifier de manière cohérente.
Meilleure approche : Définir la méthode de test de production lors de la phase de validation technique.
16. Exemple de configuration de test pour un contrôleur d’éclairage API
Une configuration pratique de test peut inclure :
Animateur MCU
Module PLC
Circuit de couplage
Ligne électrique / Charge représentative
Module PLC
Animateur MCU
Cette configuration devrait permettre aux ingénieurs d’observer le comportement de communication tout en changeant les conditions de la ligne, les charges et le trafic réseau.
17. Comment MicroNature peut supporter la validation des modules PLC
Pour les applications API embarquées, le processus de validation doit prendre en compte à la fois le module de communication et la conception finale du système.
MicroNature fournit des modules de communication API pour les applications embarquées, y compris le MN-L80C et d’autres solutions de modules PLC. Selon le projet, la validation peut inclure l’intégration hôte-interface, la conception de circuits de couplage, les tests de communication et les tests au niveau système.
Pour une évaluation de module, les ingénieurs doivent confirmer les spécifications électriques exactes, les interfaces supportées, le protocole de communication et le circuit d’application recommandé à partir de la documentation produit concernée.
Liens internes suggérés :
- Aperçu des modules PLC →
/products/ - Module PLC MN-L80C → Utilisez l’URL exacte de la page produit de votre catalogue.
- Guide de conception des circuits de couplage PLC → Lien vers votre article publié sur l’accouplement.
- Module PLC vs Chipset PLC vs carte PLC → Lien vers votre article de comparaison existant.
- Guide de calcul de la capacité réseau des PLC → Lien vers votre article publié sur la capacité réseau.
- Module PLC ne communique pas ? 10 problèmes courants → Lien vers votre article de dépannage.