Um módulo PLC pode se comunicar com sucesso em uma bancada de laboratório e ainda falhar quando integrado a um controlador de iluminação, dispositivo industrial ou medidor inteligente. Diferenças na impedância da linha de energia, ruído elétrico, firmware, temperatura e tolerâncias de fabricação podem expor problemas que não são visíveis durante testes funcionais básicos. Para o padrão de teste, pode considerar IEC Para referência.
O objetivo dos testes pré-produção não é simplesmente provar que um módulo PLC se comunica. É para demonstrar que o projeto completo comunica de forma confiável, sobrevive às condições de operação pretendidas e pode ser fabricado de forma consistente.
Este guia explica como testar um Módulo PLC antes da produção em massa, desde a inspeção inicial de hardware até a validação em nível de sistema e o planejamento de testes de produção.
O que deve ser testado antes da produção em massa?
Um programa completo de validação de módulos PLC deve abranger cinco áreas:
Hardware
Energia, interfaces, clock e comportamento dos componentes.
Comunicação
Estabelecimento de links, integridade dos dados e desempenho da rede.
Elétrica
Ruído, transitórios, impedância e condições da linha de energia.
Confiabilidade
Temperatura, operação de longa duração e estresse ambiental.
Produção
Testes repetíveis, rastreabilidade e rendimento de fabricação.
1. Definir primeiro os requisitos do teste
Antes de testar o módulo, documente o que "passar" significa para a aplicação pretendida.
Para um controlador de iluminação com PLC, isso pode incluir:
- Faixa de tensão e corrente de operação
- Protocolo de comunicação suportado e taxa de dados
- Distância de comunicação necessária
- Número máximo de nós ou tamanho da rede
- Taxa aceitável de erro de pacotes
- Tempo de inicialização e descoberta da rede
- Tempo de resposta necessário
- Faixa de temperatura de operação
- Requisitos de proteção e isolamento
- Condições esperadas de ruído na linha de energia
- Versão do firmware e configuração
Não use um único resultado de distância de comunicação como único critério de aceitação. Um módulo que alcança uma longa distância sob uma condição de laboratório pode não atender aos requisitos de uma rede real de iluminação.
Exemplos de critérios de aceitação
| Item de teste | Requisito de exemplo |
|---|---|
| Fonte de alimentação | Opera em toda a faixa de tensão especificada |
| Comunicação UART | Sem perda inesperada de dados na taxa de bauds exigida |
| Link PLC | Comunicação estável sob condições de teste definidas |
| Taxa de erro de pacotes | Dentro do limite especificado pelo projeto |
| Descoberta da rede | Atende ao tempo de início exigido |
| Temperatura | Opera sem reinício anormal ou falha de comunicação |
| Teste de longa duração | Nenhuma interrupção inexplicável da comunicação |
| Teste de produção | Resultado repetitivo de aprovação/reprovação |
Essas são categorias de exemplo, não limites universais. Os valores reais devem vir da ficha técnica do módulo e dos requisitos finais do produto.
2. Inspecionar o Hardware antes de Aplicar Energia
O primeiro teste é uma inspeção visual e elétrica do módulo montado ou placa de avaliação.
Confira o seguinte
- Posicionamento e orientação dos componentes
- Juntas de solda e pontes de solda
- Atribuição de pinos de conectores
- Conexões de energia e terra
- Instalação de cristal ou oscilador
- Componentes do circuito de acoplamento
- Componentes de proteção
- Trilhas de PCB ao redor de seções de alta voltagem ou barulhentas
- Interfaces de programação e depuração
- Revisão de fabricação e substituições de componentes
Para um projeto de comunicação por linha de energia, o circuito de acoplamento merece atenção especial. Valores incorretos dos componentes, layout ruim ou um arranjo inadequado de isolamento e proteção podem impedir que o transceptor PLC funcione corretamente, mesmo quando o próprio CI de comunicação está funcional.
Equipamentos recomendados
- Multímetro digital
- Microscópio ou câmera de inspeção
- Osciloscópio
- Fonte de alimentação programável
- Bancada de trabalho segura para ESD
- Esquema e layout da PCB
- Desenhos de montagem e BOM
Importante: Se o módulo estiver conectado diretamente à rede elétrica, use isolamento adequado, equipamentos de teste certificados e pessoal qualificado. Não conecte um clipe de terra do osciloscópio a um circuito de rede não isolado.
3. Verificar o comportamento da fonte de alimentação e da inicialização
Um módulo PLC deve ser testado em suas condições de fornecimento pretendidas antes do início dos testes de comunicação.
Procedimento de teste
- Aplique a tensão nominal de alimentação.
- Meça a corrente de entrada na inicialização e durante a operação em estado estacionário.
- Verifique a tensão de alimentação nos pinos do módulo, não apenas na fonte de alimentação.
- Repita o teste nas tensões mínima e máxima especificadas.
- Observe a linha de reset, o clock e os trilhos de energia chave.
- Confirme se o módulo inicia corretamente após o reinicio.
O que observar
- Corrente de partida excessiva
- Loops de reset inesperados
- Quedas de tensão durante a transmissão
- Aquecimento anormal
- Instabilidade do relógio
- Falhas de comunicação causadas por variações na fonte de alimentação
Um módulo pode parecer estável quando está ocioso, mas falhar quando o transmissor PLC está ativo. Portanto, meça o trilho de energia durante a comunicação real, não apenas durante o standby.
4. Teste a interface do host
A maioria dos módulos PLC embarcados se comunica com um controlador host por meio de uma interface como UART, SPI, GPIO ou outra interface suportada.
Por exemplo, um controlador de iluminação pode usar o UART para enviar comandos ao módulo PLC e receber status ou dados de comunicação.
Checklist de interface host-interface
- Confirme os níveis de pinout e tensão.
- Verifique a taxa de baud e o formato de comunicação.
- Teste, transmita e receba dados.
- Verifique o comportamento de reset e inicialização.
- Verifique os comandos de configuração.
- Teste comandos inválidos e respostas de erro.
- Confirme que o host consegue detectar perda de comunicação.
- Verifique se o módulo mantém ou restaura sua configuração após reiniciar.
Teste de exemplo
Envie uma sequência de comandos conhecidos do MCU host e verifique se o módulo retorna as respostas esperadas.
MCU → PLC Módulo → Linha de Energia → Módulo PLC → MCU HostO teste deve incluir tanto o funcionamento normal quanto condições anormais, como quadros incompletos, sumas de verificação incorretas e resets inesperados.
5. Teste a Comunicação Básica de PLC
Quando o hardware e a interface do host estiverem estáveis, teste o link de comunicação do PLC.
Testes mínimos de comunicação
- Comunicação ponto a ponto Verifique se dois módulos podem trocar dados.
- Comunicação bidirecional: Confirme que ambos os lados podem transmitir e receber.
- Transmissão repetida de pacotes Envie um grande número de pacotes e registre erros.
- Tamanhos diferentes de pacotes Teste comandos curtos e quadros de dados maiores.
- Intervalos de transmissão diferentes Verifique se o enlace permanece estável sob tráfego contínuo.
- Recuperação do ciclo de energia Confirme que a comunicação retoma após o reinício.
Medições-chave
| Métrica | Por que isso importa |
|---|---|
| Taxa de erro de pacotes | Mede a integridade dos dados |
| Contagem de retransmissões | Mostra a estabilidade do link |
| Latência | Importante para a resposta de controle |
| Taxa de transferência | Determina a capacidade de dados utilizáveis |
| Tempo de início | Afeta a disponibilidade da rede |
| Tempo de recuperação | Mostra comportamento após a interrupção |
Um ping bem-sucedido ou teste de resposta a comandos é apenas o começo. A comunicação confiável do PLC exige testes sob as condições que o produto final realmente experimentará.
6. Teste as condições do circuito de acoplamento e da linha de energia
O módulo PLC não se comunica isoladamente. Seu desempenho depende do ambiente da linha de energia e do circuito de acoplamento que conecta o transceptor à linha. Guia de Projeto de Circuitos de Acoplamento PLC para Dispositivos PLC Embarcados Este artigo pode ajudar melhor você a entender melhor.
Isso é especialmente importante para sistemas de iluminação, pois drivers de LED, fontes de alimentação comutadas, dimmers e outros equipamentos podem introduzir ruído elétrico.
Testar diferentes condições de linha
- Comprimentos de cabo curto e longo
- Diferentes tipos de cabos
- Cargas diferentes
- Impedância diferente da linha de energia
- Diferentes tensões de alimentação
- Diferentes números de dispositivos conectados
- Diferentes combinações de drivers de iluminação
- Condições normais e anormais de operação
Por que isso importa
Um módulo pode funcionar bem em uma bancada de teste simples, mas perder comunicação quando conectado a uma carga real de iluminação. Por exemplo, um driver de LED pode introduzir ruído durante a inicialização ou o escurecimento, enquanto um cabo longo pode alterar as condições do sinal.
O circuito de acoplamento, módulo e carga conectada devem ser testados juntos sempre que possível.
7. Teste de Comunicação sob Ruído Elétrico
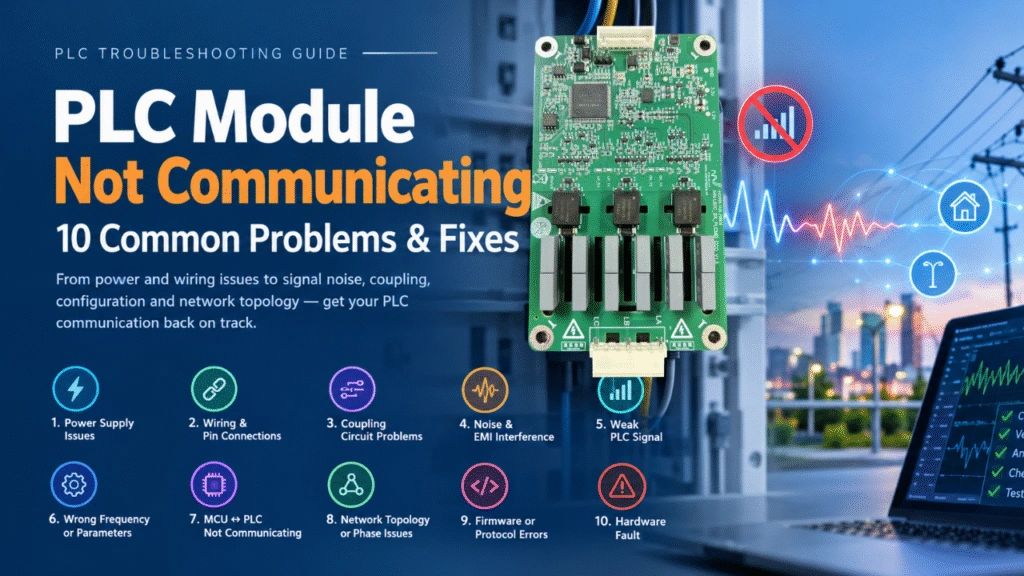
A imunidade ao ruído é uma das partes mais importantes da validação de módulos PLC. Durante o teste Se você se encontrar Módulo PLC Não Está Se Comunicando? 10 Problemas e Soluções Comuns, este artigo pode ajudar você a resolver melhor o problema.
Fontes típicas de ruído
- Drivers de LED
- Fontes de alimentação comutadas
- Motores
- Acionamentos de frequência variável
- Contatores e relés
- Dimmers
- Equipamentos industriais
- Eventos de comutação por linha de energia
Abordagem recomendada para o teste
Crie uma configuração de teste controlada que inclua o módulo, a carga pretendida e fontes representativas de ruído.
Depois, teste a comunicação enquanto:
- Ligando e desligando cargas
- Variando os níveis de escurecimento
- Motor de partida e parada
- Fontes de alimentação comutadas
- Aumento do tráfego de rede
- Operando múltiplos dispositivos simultaneamente
Registre erros de pacotes, retransmissões, latência e comportamento de recuperação.
O objetivo não é eliminar todos os erros sob todas as condições possíveis. É para verificar se o sistema atende aos seus requisitos de comunicação definidos e se recupera corretamente quando ocorrem erros.
8. Teste de Descoberta de Rede e Escalabilidade
Para sistemas de iluminação inteligente com PLC, um único módulo pode funcionar corretamente enquanto uma rede maior ainda apresenta problemas.
Teste a rede com um número crescente de nós e diferentes arranjos de cabos.
Exemplos de testes de rede
- Comunicação ponto a ponto entre dois nós
- Rede pequena com vários nós
- Rede maior com o número pretendido de dispositivos
- Múltiplos ramos
- Distâncias diferentes entre nós
- Descoberta repetida de redes
- Reinício e reentrada de nós
- Recuperação da comunicação após uma interrupção temporária
Perguntas a serem respondidas
- Quanto tempo leva a descoberta de rede?
- Os nós podem se juntar de forma confiável?
- A comunicação permanece estável à medida que a rede cresce?
- O tráfego de um nó afeta outros?
- Um nó pode se recuperar após uma interrupção de energia?
- A rede se comporta de forma consistente em testes repetidos?
Para uma aplicação de iluminação inteligente, os testes de rede devem incluir o padrão real de comunicação, como relatórios periódicos de status, comandos de escurecimento, alarmes de falha e controle programado.
9. Teste de Firmware e Configuração
A validação de hardware é incompleta sem testes de firmware.
Itens de teste de firmware
- Identificação da versão do firmware
- Comportamento de inicialização e reset
- Armazenamento de configuração
- Reset de fábrica
- Validação de parâmetros
- Processo de atualização de firmware
- Tratamento de erros
- Comportamento de vigilância
- Recuperação após interrupção da comunicação
- Compatibilidade entre firmware e software host
Se o módulo suportar múltiplos modos de comunicação ou perfis de configuração, teste cada modo suportado separadamente.
Mantenha as versões de hardware e firmware rastreáveis. Uma falha de comunicação pode ser causada por uma revisão de hardware, alteração de firmware ou descompasso de configuração, em vez do próprio módulo PLC.
10. Temperatura de Teste e Confiabilidade de Longa Duração
Um módulo PLC não deve funcionar apenas por alguns minutos. Deve permanecer estável durante uma operação prolongada.
Testes de confiabilidade recomendados
- Teste de comunicação contínua
- Ciclos repetidos de energia
- Operação à temperatura mínima especificada
- Operação na temperatura máxima especificada
- Teste de transição térmica
- Operação estendida com cargas representativas
- Descoberta repetida de redes
- Transmissão e recepção repetidas
Monitore durante os testes
- Erros de comunicação
- Reinicializações inesperadas
- Consumo atual
- Temperatura do módulo
- Perda de pacotes
- Mudanças na latência
- Status do firmware
- Aquecimento anormal dos componentes
Para aplicações industriais de iluminação, armazéns, túneis e usinas de energia, testes de longa duração são particularmente importantes porque o equipamento pode operar continuamente e ser difícil de acessar após a instalação.
11. Teste EMC, ESD e Proteção Elétrica
Os testes exatos dependem do produto final e dos padrões aplicáveis, mas o plano de validação deve considerar:
- Descarga eletrostática
- Transientes elétricos rápidos
- Condições de surto
- Distúrbios conduzidos
- Distúrbios irradiados
- Imunidade a eventos de troca
- Proteção contra conexões incorretas
- Transitórios da fonte de alimentação
Não trate um teste de comunicação laboratorial bem-sucedido como prova de conformidade com EMC. Os testes formais de conformidade devem ser realizados utilizando os padrões aplicáveis e equipamentos de teste qualificados.
O módulo PLC também deve ser avaliado como parte do produto final, pois a caixa, a fonte de alimentação, o layout da PCB e as cargas conectadas podem afetar o desempenho da EMC.
12. Consistência em Testes de Fabricação
Antes da produção em massa, o projeto deve ser testado não apenas quanto à funcionalidade, mas também à repetibilidade.
A validação de produção deve incluir
- Múltiplas amostras montadas
- Diferentes lotes de produção
- Variação de tolerância de componentes
- Variação do conjunto da PCB
- Diferentes versões de firmware, quando aplicável
- Testes repetidos de ligar e comunicação
- Inspeção de soldas críticos
- Verificação de programação e configuração
- Teste funcional final após a montagem
Por que isso importa
Um protótipo pode funcionar devido a uma tolerância favorável ao componente ou a uma condição específica de montagem. Um teste de produção deve ajudar a identificar se o projeto é robusto o suficiente para tolerar variações normais de fabricação.
13. Criar um plano de testes de produção
Um bom plano de testes de produção separa a validação de engenharia dos testes de fábrica.
Validação de engenharia
Usado para provar que o projeto atende aos seus requisitos.
Exemplos:
- Desempenho da comunicação
- Imunidade ao ruído
- Teste de temperatura
- Confiabilidade de longa duração
- Escalabilidade da rede
- Avaliação EMC
Testes de fábrica
Usado para verificar se cada unidade fabricada está funcional.
Exemplos:
- Inspeção visual
- Teste de ligar-se
- Consumo atual
- Programação de firmware
- Teste host-interface
- Teste básico de comunicação com PLC
- Verificação de configuração
- Teste funcional final
Nem todo teste de engenharia precisa ser repetido em todas as unidades de produção. O teste de fábrica deve focar nos parâmetros críticos que podem ser testados rápida e consistentemente.
14. Lista de Verificação de Pré-Produção de Módulos PLC Recomendados
| Estágio de testes | Objetivo principal | Resultado típico |
|---|---|---|
| Inspeção visual | Detectar defeitos de montagem | Aprovado / Reprovado |
| Teste de potência | Verificar o fornecimento e o início | Tensão/corrente medida |
| Interface host | Confirme a comunicação do MCU | Aprovado / Reprovado |
| Link PLC básico | Verificar comunicação | Taxa de erro de pacotes |
| Teste de acoplamento | Confirmar conexão de linha | Estabilidade da comunicação |
| Teste de ruído | Verifique imunidade | Dados de erro/recuperação |
| Teste de rede | Verificar escalabilidade | Tempo de descoberta e recuperação |
| Teste de firmware | Confirmar configuração e recuperação | Aprovado / Reprovado |
| Teste de temperatura | Verificar o alcance de operação | Dados de estabilidade |
| Teste de confiabilidade | Verificar operação de longa duração | Erro e registro de reset |
| Teste de produção | Verificar a consistência de fabricação | Dados de rendimento e falha |
15. Erros Comuns a Evitar
Erro 1: Testar apenas em uma bancada de laboratório limpa
Um setup de teste limpo pode não representar o ambiente elétrico do produto final.
Abordagem melhor: Inclua cargas representativas, cabos e fontes de ruído.
Erro 2: Testar apenas um par de módulos
Um teste ponto a ponto não prova que uma rede maior funcionará de forma confiável.
Abordagem melhor: Teste o tamanho da rede pretendido e o padrão de comunicação.
Erro 3: Medir apenas a distância de comunicação
A distância sozinha não descreve a qualidade da comunicação.
Abordagem melhor: Registrar erros de pacotes, retransmissões, latência e comportamento de recuperação.
Erro 4: Ignorar a fonte de alimentação
Um módulo pode ser reiniciado ou perder comunicação quando o transmissor está ativo.
Abordagem melhor: Meça o suprimento durante a comunicação real e a operação de carga.
Erro 5: Tratar o firmware como separado do hardware
Uma revisão de hardware pode exigir mudanças de firmware, e erros de configuração podem aparecer como falhas de comunicação.
Abordagem melhor: Registre a revisão exata do hardware, a versão do firmware e a configuração do teste.
Erro 6: Esperar até a produção em massa para definir os testes de fábrica
Sem um plano de testes de produção, defeitos de fabricação podem ser difíceis de identificar de forma consistente.
Abordagem melhor: Defina o método de teste de produção durante a fase de validação de engenharia.
16. Exemplo de Configuração de Teste para um Controlador de Iluminação com PLC
Uma configuração prática de teste pode incluir:
MCU apresentador
Módulo PLC
Circuito de acoplamento
Linha de Energia / Carga Representativa
Módulo PLC
MCU apresentador
A configuração deve permitir que engenheiros observem o comportamento de comunicação enquanto mudam as condições da linha, cargas e tráfego de rede.
17. Como a MicroNature pode suportar a validação de módulos PLC
Para aplicações de CLP embarcados, o processo de validação deve considerar tanto o módulo de comunicação quanto o projeto final do sistema.
A MicroNature fornece módulos de comunicação PLC para aplicações embarcadas, incluindo o MN-L80C e outras soluções de módulos PLC. Dependendo do projeto, a validação pode incluir integração host-interface, projeto de circuitos de acoplamento, testes de comunicação e testes em nível de sistema.
Para uma avaliação de módulo, os engenheiros devem confirmar as especificações elétricas exatas, interfaces suportadas, protocolo de comunicação e circuito de aplicação recomendado a partir da documentação relevante do produto.
Links internos sugeridos:
- Visão geral dos módulos PLC →
/products/ - Módulo PLC MN-L80C → Use a URL exata da página do produto do seu catálogo.
- Guia de Design de Circuitos de Acoplamento PLC → Link para seu artigo publicado sobre acoplamento.
- Módulo PLC vs PLC Chipset vs placa PLC → Link para seu artigo comparativo existente.
- Guia de Cálculo de Capacidade de Rede PLC → Link para seu artigo publicado sobre capacidade de rede.
- Módulo PLC Não Está Se Comunicando? 10 Problemas Comuns → Link para seu artigo de solução de problemas.