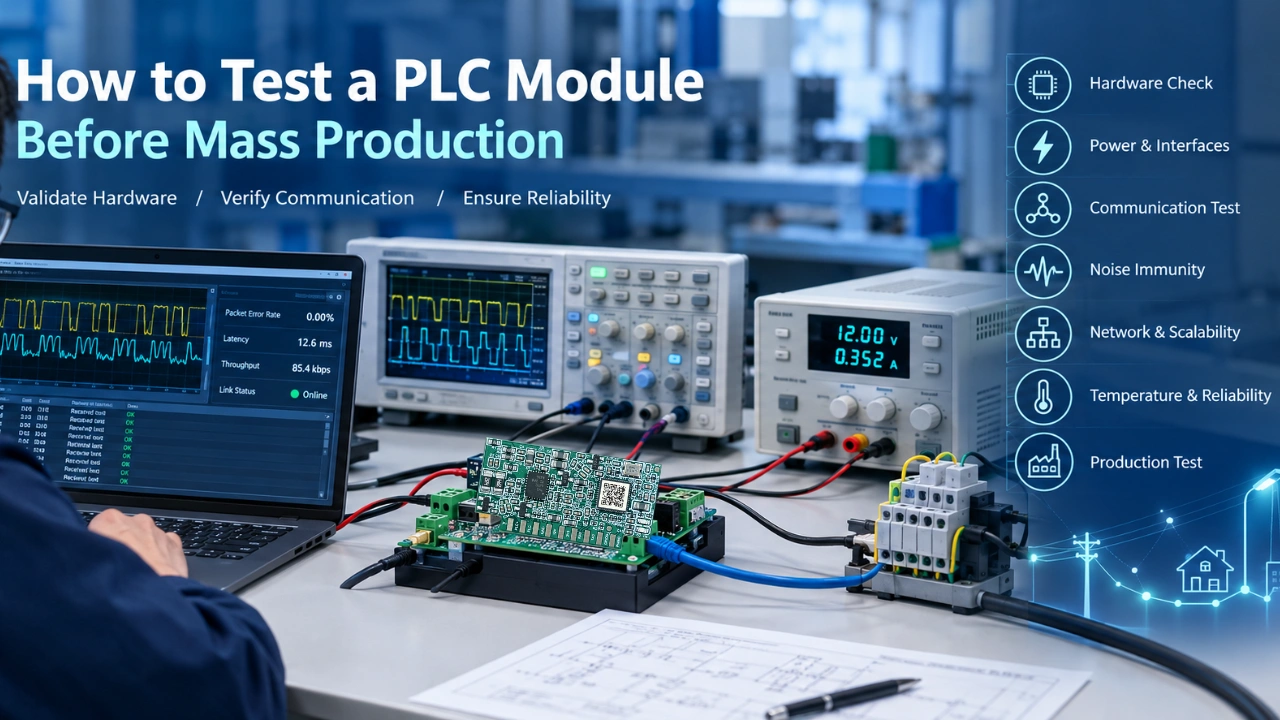
Un módulo PLC puede comunicarse con éxito en un banco de laboratorio y aun así fallar cuando se integra en un controlador de iluminación, dispositivo industrial o contador inteligente. Las diferencias en la impedancia de la línea eléctrica, ruido eléctrico, firmware, temperatura y tolerancias de fabricación pueden exponer problemas que no son visibles durante las pruebas funcionales básicas. Para el estándar de prueba, se puede considerar IEC Para que te hagas una idea.
El objetivo de las pruebas de preproducción no es simplemente demostrar que un módulo PLC se comunica. Consiste en demostrar que el diseño completo comunica de forma fiable, sobrevive a sus condiciones de funcionamiento previstas y puede fabricarse de forma consistente.
Esta guía explica cómo probar un Módulo PLC antes de la producción en masa, desde la inspección inicial del hardware hasta la validación a nivel de sistema y la planificación de pruebas de producción.
¿Qué debería probarse antes de la producción en masa?
Un programa completo de validación de módulos PLC debería cubrir cinco áreas:
Hardware
Energía, interfaces, reloj y comportamiento de los componentes.
Comunicación
Establecimiento de enlaces, integridad de datos y rendimiento de red.
Eléctrico
Ruido, transitorios, impedancia y condiciones de la línea eléctrica.
Fiabilidad
Temperatura, funcionamiento de larga duración y estrés ambiental.
Producción
Pruebas repetibles, trazabilidad y rendimiento de fabricación.
1. Definir primero los requisitos de la prueba
Antes de probar el módulo, documenta qué significa "aprobado" para la aplicación prevista.
Para un controlador de iluminación PLC, esto puede incluir:
- Rango de voltaje y corriente de funcionamiento
- Protocolo de comunicación y tasa de datos soportados
- Distancia de comunicación requerida
- Número máximo de nodos o tamaño de red
- Tasa aceptable de error de paquetes
- Tiempo de arranque y descubrimiento de red
- Tiempo de respuesta requerido
- Rango de temperatura de funcionamiento
- Requisitos de protección y aislamiento
- Condiciones esperadas de ruido en la línea eléctrica
- Versión del firmware y configuración
No utilice un único resultado de distancia de comunicación como único criterio de aceptación. Un módulo que alcanza una larga distancia bajo una condición de laboratorio puede no cumplir los requisitos de una red de iluminación real.
Ejemplos de criterios de aceptación
| Ítem de prueba | Requisito de ejemplo |
|---|---|
| Suministro eléctrico | Funciona en el rango de voltaje especificado |
| Comunicación en UART | No hay pérdidas inesperadas de datos a la tasa de bauds requerida |
| Enlace PLC | Comunicación estable bajo condiciones de prueba definidas |
| Tasa de error de paquetes | Dentro del límite especificado por el proyecto |
| Descubrimiento de la red | Cumple el tiempo de arranque requerido |
| Temperatura | Funciona sin un reinicio anormal ni fallo en la comunicación |
| Prueba de larga duración | Sin interrupciones inexplicables de comunicación |
| Prueba de producción | Resultado repetible de aprobado/suspenso |
Estas son categorías de ejemplo, no límites universales. Los valores reales deben provenir de la hoja técnica del módulo y de los requisitos finales del producto.
2. Inspeccionar el hardware antes de aplicar la alimentación
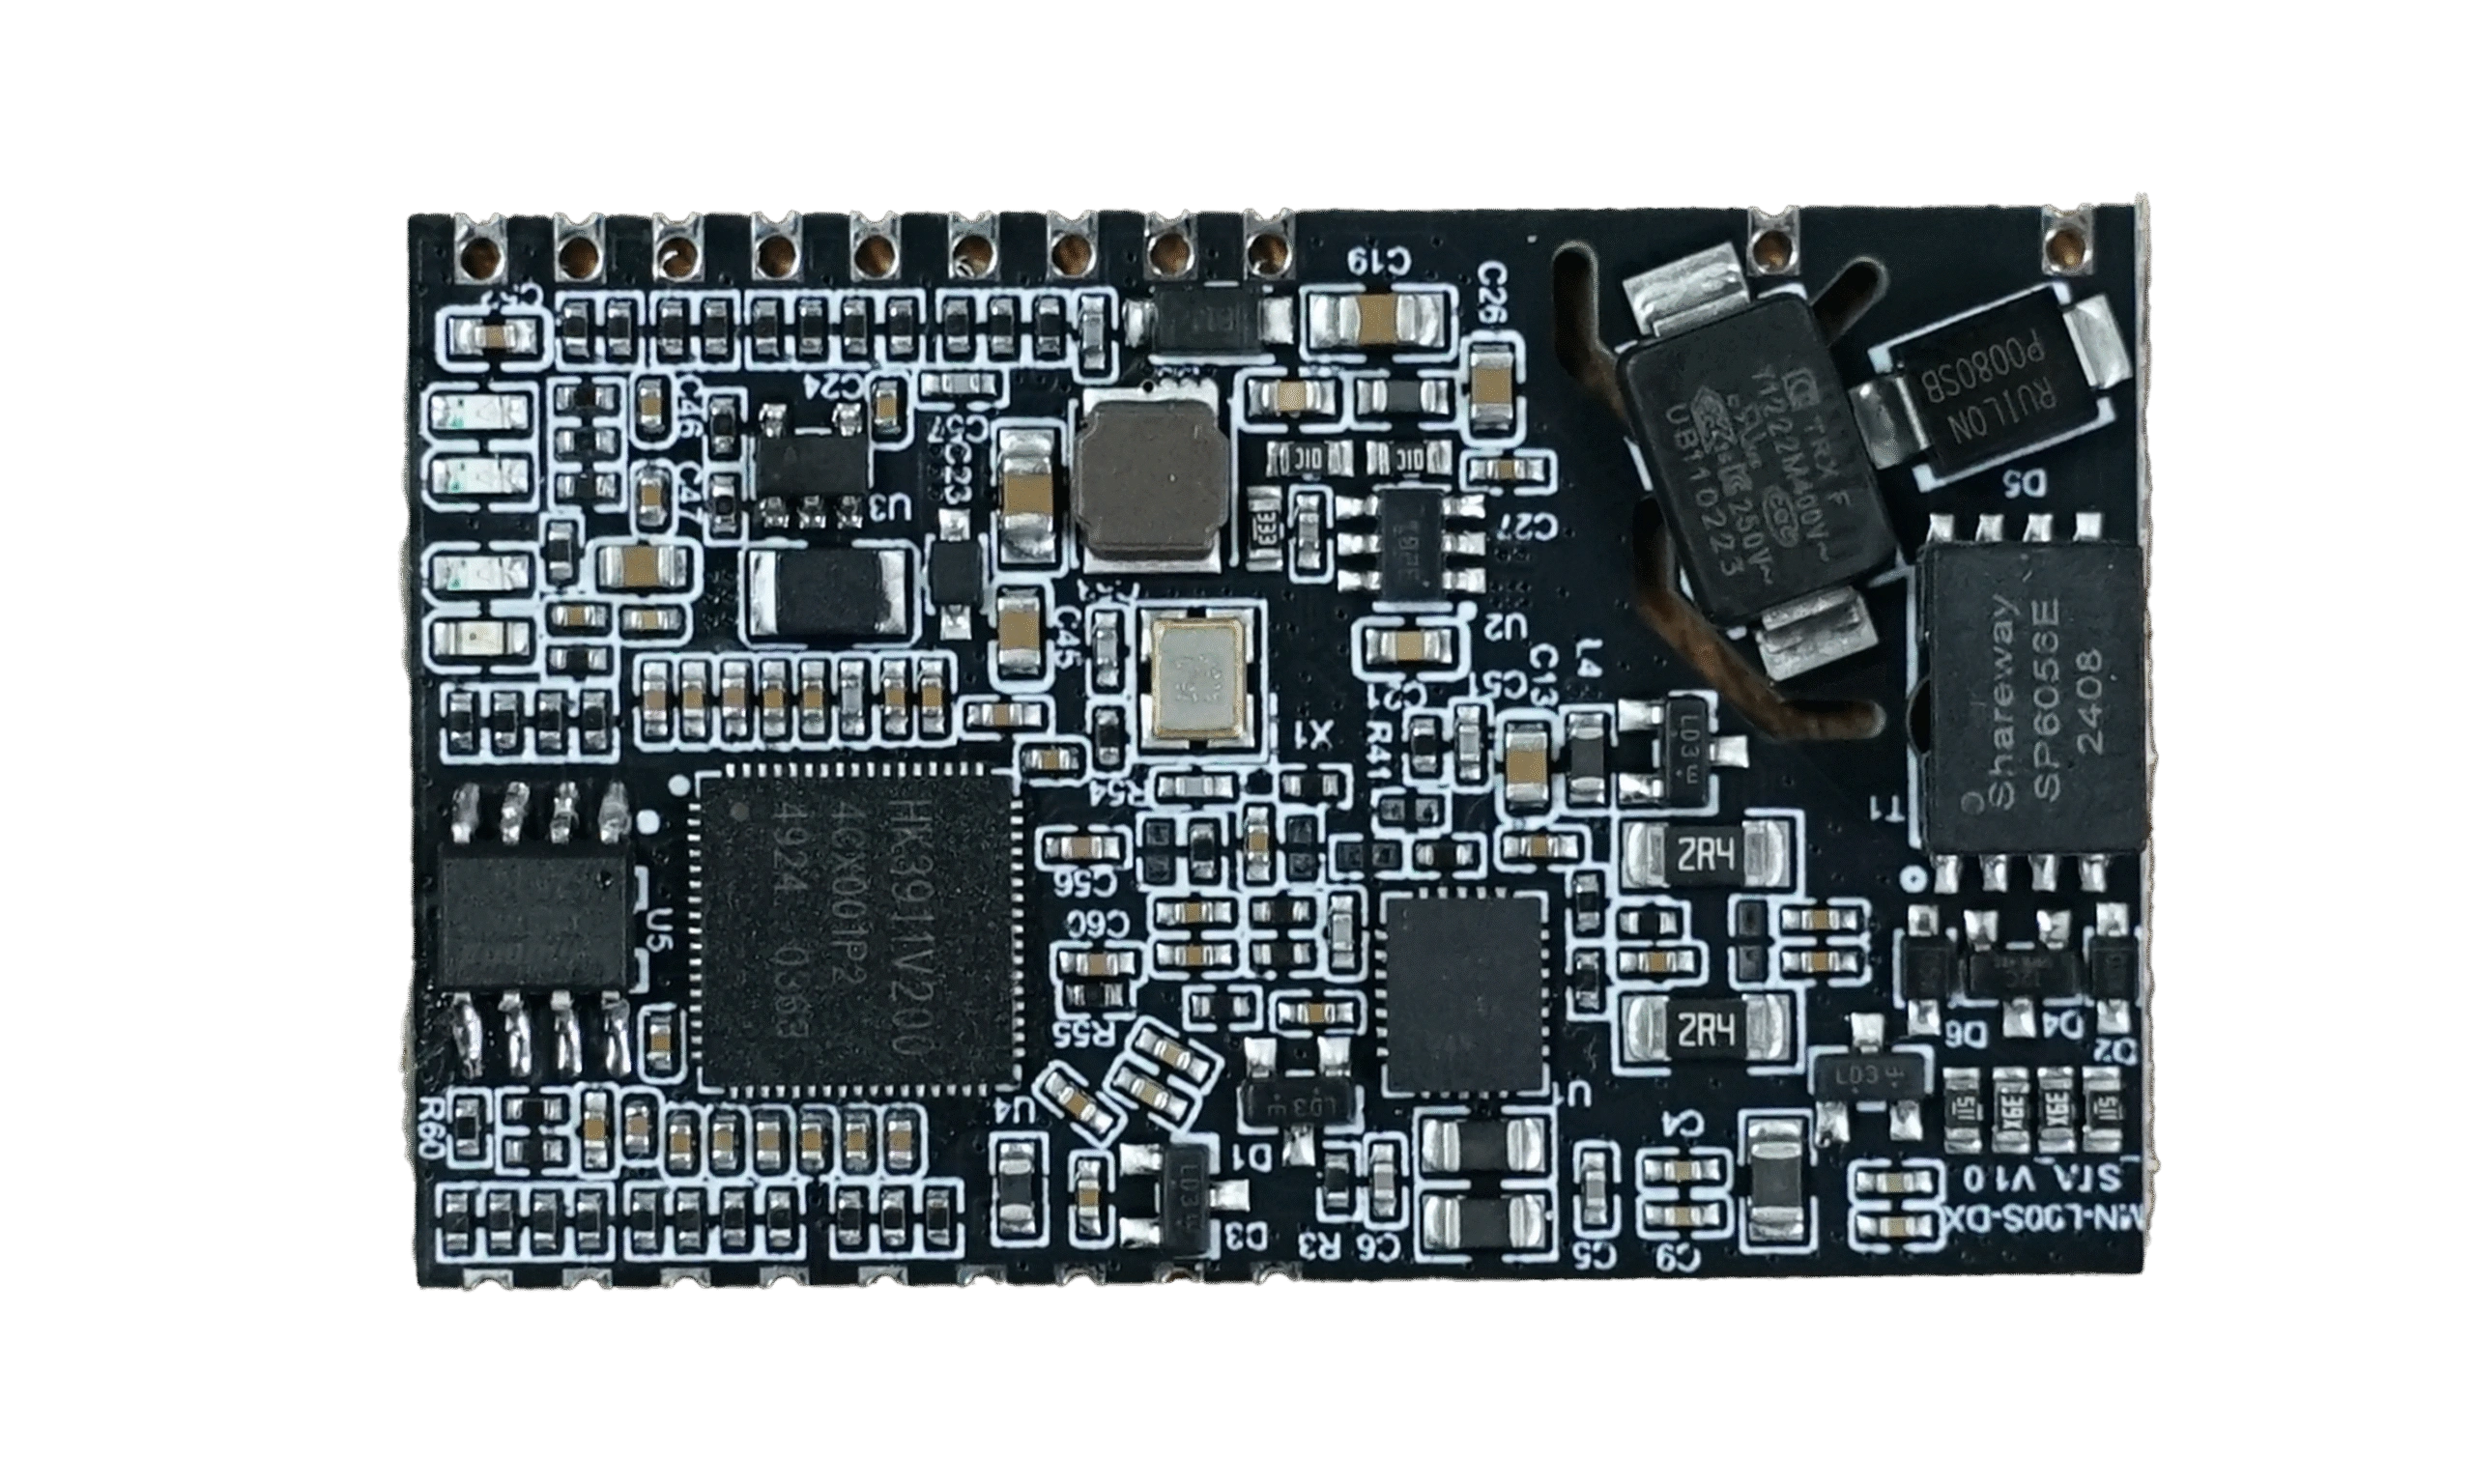
La primera prueba consiste en una inspección visual y eléctrica del módulo ensamblado o del panel de evaluación.
Consulta lo siguiente
- Colocación y orientación de los componentes
- Juntas de soldadura y puentes de soldadura
- Asignaciones de pines de conectores
- Conexiones de alimentación y tierra
- Instalación de cristal u oscilador
- Componentes del circuito de acoplamiento
- Componentes de protección
- Pistas de PCB alrededor de secciones de alta tensión o ruidosas
- Interfaces de programación y depuración
- Revisión de fabricación y sustituciones de componentes
Para un diseño de comunicación por línea eléctrica, el circuito de acoplamiento merece una atención especial. Valores incorrectos de los componentes, una mala disposición o una disposición inadecuada de aislamiento y protección pueden impedir que el transceptor PLC funcione correctamente incluso cuando el circuito integrado de comunicación está funcionando.
Equipamiento recomendado
- Multímetro digital
- Microscopio o cámara de inspección
- Osciloscopio
- Fuente de alimentación programable
- Banco de trabajo seguro contra ESD
- Esquema y distribución de la PCB
- Planos de montaje y BOM
Importante: Si el módulo se conecta directamente a la red eléctrica, utiliza el aislamiento adecuado, equipos de prueba cualificados y personal cualificado. No conectes un clip de masa de osciloscopio a un circuito de red no aislado.
3. Verificar el comportamiento de la fuente de alimentación y el arranque
Un módulo PLC debe probarse en las condiciones de suministro previstas antes de comenzar las pruebas de comunicación.
Procedimiento de prueba
- Aplica la tensión nominal de alimentación.
- Mide la corriente de entrada al arrancar y durante el funcionamiento en estado estacionario.
- Comprueba el voltaje de alimentación en los pines del módulo, no solo en la fuente de alimentación.
- Repite la prueba con los voltajes mínimos y máximos especificados.
- Observa la línea de reinicio, el reloj y los raíles de alimentación clave.
- Confirma que el módulo arranca correctamente tras apagar.
Qué buscar
- Corriente de arranque excesiva
- Bucles de reinicio inesperados
- Descensos de tensión durante la transmisión
- Calentamiento anormal
- Inestabilidad del reloj
- Fallas de comunicación causadas por variaciones en la fuente de alimentación
Un módulo puede parecer estable en reposo pero fallar cuando el transmisor PLC está activo. Por lo tanto, mide el carril de potencia durante la comunicación real, no solo en espera.
4. Prueba la interfaz del anfitrión
La mayoría de los módulos PLC embebidos se comunican con un controlador anfitrión a través de una interfaz como UART, SPI, GPIO u otra interfaz compatible.
Por ejemplo, un controlador de iluminación puede usar UART para enviar comandos al módulo PLC y recibir el estado de comunicación o datos.
Lista de verificación de interfaz host-
- Confirma los niveles de pinado y voltaje.
- Verifica la velocidad de bauds y el formato de comunicación.
- Prueba, transmite y recibe datos.
- Comprueba el comportamiento de reinicio y arranque.
- Verifica los comandos de configuración.
- Prueba comandos inválidos y respuestas a errores.
- Confirma que el anfitrión puede detectar pérdida de comunicación.
- Comprueba si el módulo conserva o restaura su configuración tras reiniciarse.
Prueba de ejemplo
Envía una secuencia de comandos conocidos desde el MCU host y verifica que el módulo devuelve las respuestas esperadas.
MCU anfitrión → módulo PLC → línea eléctrica → módulo PLC → MCU anfitriónLa prueba debe incluir tanto el funcionamiento normal como condiciones anormales, como tramas incompletas, sumas de comprobación incorrectas y reinicios inesperados.
5. Prueba de la comunicación básica de PLC
Una vez que el hardware y la interfaz del host sean estables, prueba el enlace de comunicación del PLC.
Pruebas mínimas de comunicación
- Comunicación punto a punto Verifica que dos módulos pueden intercambiar datos.
- Comunicación bidireccional Confirma que ambas partes pueden transmitir y recibir.
- Transmisión repetida de paquetes Envía un gran número de paquetes y registra errores.
- Diferentes tamaños de paquete Prueba comandos cortos y tramas de datos más grandes.
- Diferentes intervalos de transmisión Compruebe si el enlace permanece estable bajo tráfico continuo.
- Recuperación del ciclo de encendido Confirma que la comunicación se reanuda tras un reinicio.
Medidas clave
| Métrica | Por qué es importante |
|---|---|
| Tasa de error de paquetes | Mide la integridad de los datos |
| Recuento de retransmisiones | Muestra la estabilidad del enlace |
| Latencia | Importante para la respuesta de control |
| Rendimiento | Determina la capacidad de datos utilizable |
| Tiempo de arranque | Afecta a la disponibilidad de la red |
| Tiempo de recuperación | Muestra comportamiento tras la interrupción |
Un ping exitoso o una prueba de comando-respuesta es solo el principio. La comunicación fiable de los PLC requiere pruebas bajo las condiciones que realmente experimentará el producto final.
6. Prueba las condiciones del circuito de acoplamiento y de la línea eléctrica
El módulo PLC no se comunica de forma aislada. Su rendimiento depende del entorno de la línea eléctrica y del circuito de acoplamiento que conecta el transceptor a la línea. Guía de diseño de circuitos de acoplamiento PLC para dispositivos PLC embebidos Este artículo puede ayudarte mejor a entender mejor.
Esto es especialmente importante para los sistemas de iluminación porque los drivers LED, fuentes de alimentación conmutadas, reguladores y otros equipos pueden generar ruido eléctrico.
Prueba diferentes condiciones de línea
- Longitudes de cable cortas y largas
- Diferentes tipos de cables
- Diferentes cargas
- Impedancia diferente en la línea eléctrica
- Diferentes tensiones de alimentación
- Diferentes números de dispositivos conectados
- Diferentes combinaciones de drivers de iluminación
- Condiciones normales y anormales de funcionamiento
Por qué esto importa
Un módulo puede funcionar bien en un banco de pruebas sencillo pero perder comunicación cuando está conectado a una carga real de iluminación. Por ejemplo, un driver LED puede introducir ruido durante el arranque o el atenuado, mientras que un cable largo puede cambiar las condiciones de la señal.
El circuito de acoplamiento, el módulo y la carga conectada deben probarse juntos siempre que sea posible.
7. Prueba de comunicación bajo ruido eléctrico
La inmunidad al ruido es una de las partes más importantes de la validación de módulos PLC. Durante las pruebas Si te encontraste ¿El módulo PLC no se comunica? 10 problemas y soluciones comunes, este artículo puede ayudarte a resolver mejor el problema.
Fuentes típicas de ruido
- Drivers LED
- Fuentes de alimentación conmutadas
- Motores
- Accionamientos de frecuencia variable
- Contactores y relés
- Atenuadores
- Equipamiento industrial
- Eventos de conmutación por línea eléctrica
Enfoque recomendado para la prueba
Crea una configuración de prueba controlada que incluya el módulo, la carga prevista y fuentes de ruido representativas.
Luego prueba la comunicación mientras:
- Encender y apagar cargas
- Cambios en los niveles de atenuación
- Motor de arranque y parada
- Fuentes de alimentación conmutadas
- Aumento del tráfico de red
- Operar varios dispositivos simultáneamente
Registrar errores de paquetes, retransmisiones, latencia y comportamiento de recuperación.
El objetivo no es eliminar todos los errores bajo todas las condiciones posibles. Es para verificar que el sistema cumple con sus requisitos de comunicación definidos y recupera correctamente cuando ocurren errores.
8. Descubrimiento de Pruebas de Redes y Escalabilidad
En los sistemas de iluminación inteligente con PLC, un solo módulo puede funcionar correctamente mientras que una red más grande sigue teniendo problemas.
Prueba la red con un número creciente de nodos y diferentes disposiciones de cable.
Ejemplos de pruebas de red
- Comunicación punto a punto entre dos nodos
- Red pequeña con varios nodos
- Red más grande con el número previsto de dispositivos
- Múltiples ramas
- Diferentes distancias entre nodos
- Descubrimiento repetido de redes
- Reinicio y reincorporación de nodos
- Recuperación de la comunicación tras una interrupción temporal
Preguntas por responder
- ¿Cuánto tiempo tarda el descubrimiento de la red?
- ¿Pueden los nodos unirse de forma fiable?
- ¿Se mantiene la comunicación estable a medida que la red crece?
- ¿El tráfico de un nodo afecta a otros?
- ¿Puede un nodo recuperarse tras una interrupción de energía?
- ¿La red se comporta de forma consistente a través de pruebas repetidas?
Para una aplicación de iluminación inteligente, las pruebas de red deben incluir el patrón de comunicación real, como informes periódicos de estado, comandos de atenuación, alarmas de fallo y control programado.
9. Prueba de firmware y configuración
La validación de hardware es incompleta sin pruebas de firmware.
Elementos de prueba de firmware
- Identificación de la versión del firmware
- Comportamiento de arranque y reinicio
- Almacenamiento de configuración
- Restablecimiento de fábrica
- Validación de parámetros
- Proceso de actualización de firmware
- Gestión de errores
- Comportamiento de vigilancia
- Recuperación tras interrupción de la comunicación
- Compatibilidad entre firmware y software anfitrión
Si el módulo soporta múltiples modos de comunicación o perfiles de configuración, prueba cada modo compatible por separado.
Mantén las versiones de hardware y firmware rastreables. Un fallo de comunicación puede estar causado por una revisión de hardware, un cambio de firmware o una descoordinación de configuración, en lugar de por el módulo PLC en sí.
10. Temperatura de prueba y fiabilidad a larga duración
Un módulo PLC no debería funcionar solo durante unos minutos. Debe mantenerse estable durante un funcionamiento prolongado.
Pruebas de fiabilidad recomendadas
- Prueba de comunicación continua
- Ciclos repetidos de encendido
- Funcionamiento a la temperatura mínima especificada
- Funcionamiento a la temperatura máxima especificada
- Pruebas de transición de temperatura
- Operación prolongada con cargas representativas
- Descubrimiento repetido de redes
- Transmisión y recepción repetidas
Monitorizar durante las pruebas
- Errores de comunicación
- Reinicios inesperados
- Consumo actual
- Temperatura del módulo
- Pérdida de paquetes
- Cambios de latencia
- Estado del firmware
- Calentamiento anormal de componentes
Para aplicaciones de iluminación industrial, almacenes, túneles y centrales eléctricas, las pruebas de larga duración son especialmente importantes porque el equipo puede funcionar de forma continua y ser difícil de acceder tras la instalación.
11. Prueba de EMC, ESD y protección eléctrica
Las pruebas exactas dependen del producto final y de los estándares aplicables, pero el plan de validación debe considerar:
- Descarga electrostática
- Transitorios eléctricos rápidos
- Condiciones de subida de agua
- Disturbios realizados
- Perturbaciones radiadas
- Inmunidad a eventos de cambio
- Protección contra conexiones incorrectas
- Transitorios de la fuente de alimentación
No trates una prueba de comunicación exitosa en laboratorio como prueba de cumplimiento de EMC. Las pruebas formales de cumplimiento deben realizarse utilizando las normas aplicables y equipos de prueba cualificados.
El módulo PLC también debe evaluarse como parte del producto final, ya que la carcasa, la fuente de alimentación, la disposición de la PCB y las cargas conectadas pueden afectar el rendimiento de la EMC.
12. Consistencia en la fabricación de pruebas
Antes de la producción en masa, el diseño debe ser probado no solo para su funcionalidad, sino también para su repetibilidad.
La validación de producción debe incluir
- Múltiples muestras ensambladas
- Diferentes lotes de producción
- Variación de tolerancia de componentes
- Variación del ensamblaje de la PCB
- Diferentes versiones de firmware, cuando corresponde
- Pruebas repetidas de encendido y comunicación
- Inspección de uniones de soldadura críticas
- Verificación de programación y configuración
- Prueba funcional final tras el montaje
Por qué esto importa
Un prototipo puede funcionar debido a una tolerancia favorable de los componentes o a una condición particular de ensamblaje. Una prueba de producción debería ayudar a identificar si el diseño es lo suficientemente robusto como para tolerar la variación normal de fabricación.
13. Crear un plan de pruebas de producción
Un buen plan de pruebas de producción separa la validación de ingeniería de las pruebas de fábrica.
Validación de ingeniería
Se utiliza para demostrar que el diseño cumple con sus requisitos.
Ejemplos:
- Rendimiento de la comunicación
- Inmunidad al ruido
- Pruebas de temperatura
- Fiabilidad de larga duración
- Escalabilidad de la red
- Evaluación EMC
Pruebas en fábrica
Se utiliza para verificar que cada unidad fabricada funciona.
Ejemplos:
- Inspección visual
- Prueba de encendido
- Consumo actual
- Programación de firmware
- Prueba de interfaz host
- Prueba básica de comunicación con PLC
- Verificación de configuración
- Prueba funcional final
No todas las pruebas de ingeniería necesitan repetirse en cada unidad de producción. La prueba de fábrica debe centrarse en los parámetros críticos que pueden ser probados rápida y de forma consistente.
14. Lista de verificación recomendada para módulos PLC de preproducción
| Fase de pruebas | Objetivo principal | Resultado típico |
|---|---|---|
| Inspección visual | Detectar defectos de ensamblaje | Aprobado / Suspenso |
| Prueba de potencia | Verificar suministro y puesta en marcha | Tensión/corriente medida |
| Interfaz de host | Confirmar comunicación del MCU | Aprobado / Suspenso |
| Enlace PLC básico | Verificar comunicación | Tasa de error de paquetes |
| Prueba de acoplamiento | Confirmar conexión de línea | Estabilidad de la comunicación |
| Prueba de ruido | Verificar inmunidad | Datos de error/recuperación |
| Prueba de red | Verificar la escalabilidad | Tiempo de descubrimiento y recuperación |
| Prueba de firmware | Confirmar configuración y recuperación | Aprobado / Suspenso |
| Prueba de temperatura | Verificar rango de funcionamiento | Datos de estabilidad |
| Prueba de fiabilidad | Verificar funcionamiento de larga duración | Registro de errores y reinicio |
| Prueba de producción | Verificar la consistencia de fabricación | Datos de rendimiento y fallo |
15. Errores comunes a evitar
Error 1: Probar solo en un banco de laboratorio limpio
Un montaje de prueba limpio puede no representar el entorno eléctrico del producto final.
Mejor enfoque: Incluye cargas representativas, cables y fuentes de ruido.
Error 2: Probar solo un par de módulos
Una prueba punto a punto no demuestra que una red mayor funcione de forma fiable.
Mejor enfoque: Prueba el tamaño de red y el patrón de comunicación previstos.
Error 3: Medir solo la distancia de comunicación
La distancia por sí sola no describe la calidad de la comunicación.
Mejor enfoque: Registrar errores de paquetes, retransmisiones, latencia y comportamientos de recuperación.
Error 4: Ignorar la fuente de alimentación
Un módulo puede reiniciarse o perder la comunicación cuando el transmisor está activo.
Mejor enfoque: Medir el suministro durante la comunicación real y la operación de carga.
Error 5: Tratar el firmware como separado del hardware
Una revisión de hardware puede requerir cambios de firmware, y los errores de configuración pueden aparecer como fallos de comunicación.
Mejor enfoque: Registrar la revisión exacta del hardware, la versión del firmware y la configuración de prueba.
Error 6: Esperar hasta la producción en masa para definir las pruebas de fábrica
Sin un plan de pruebas de producción, los defectos de fabricación pueden ser difíciles de identificar de forma consistente.
Mejor enfoque: Definir el método de prueba de producción durante la fase de validación de ingeniería.
16. Ejemplo de configuración de pruebas para un controlador de iluminación PLC
Una configuración práctica de pruebas puede incluir:
MCU anfitrión
Módulo PLC
Circuito de acoplamiento
Línea eléctrica / Carga representativa
Módulo PLC
MCU anfitrión
La configuración debería permitir a los ingenieros observar el comportamiento de la comunicación mientras cambian las condiciones de la línea, las cargas y el tráfico de red.
17. Cómo MicroNature puede soportar la validación de módulos PLC
Para aplicaciones de PLC embebidos, el proceso de validación debe considerar tanto el módulo de comunicación como el diseño final del sistema.
MicroNature proporciona módulos de comunicación PLC para aplicaciones embebidas, incluyendo el MN-L80C y otras soluciones de módulos PLC. Dependiendo del proyecto, la validación puede incluir integración host-interface, diseño de circuitos de acoplamiento, pruebas de comunicación y pruebas a nivel de sistema.
Para la evaluación de un módulo, los ingenieros deben confirmar las especificaciones eléctricas exactas, las interfaces soportadas, el protocolo de comunicación y el circuito de aplicación recomendado a partir de la documentación relevante del producto.
Enlaces internos sugeridos:
- Resumen del módulo PLC →
/products/ - Módulo PLC MN-L80C → Utiliza la URL exacta de la página del producto de tu catálogo.
- Guía de diseño de circuitos de acoplamiento PLC → Enlace a tu artículo publicado sobre acoplamiento.
- Módulo PLC vs Chipset vs placa PLC → Enlace a tu artículo comparativo existente.
- Guía de cálculo de capacidad de red PLC → Enlace a tu artículo publicado sobre capacidad de red.
- ¿El módulo PLC no se comunica? 10 problemas comunes → Enlace a tu artículo de solución de problemas.