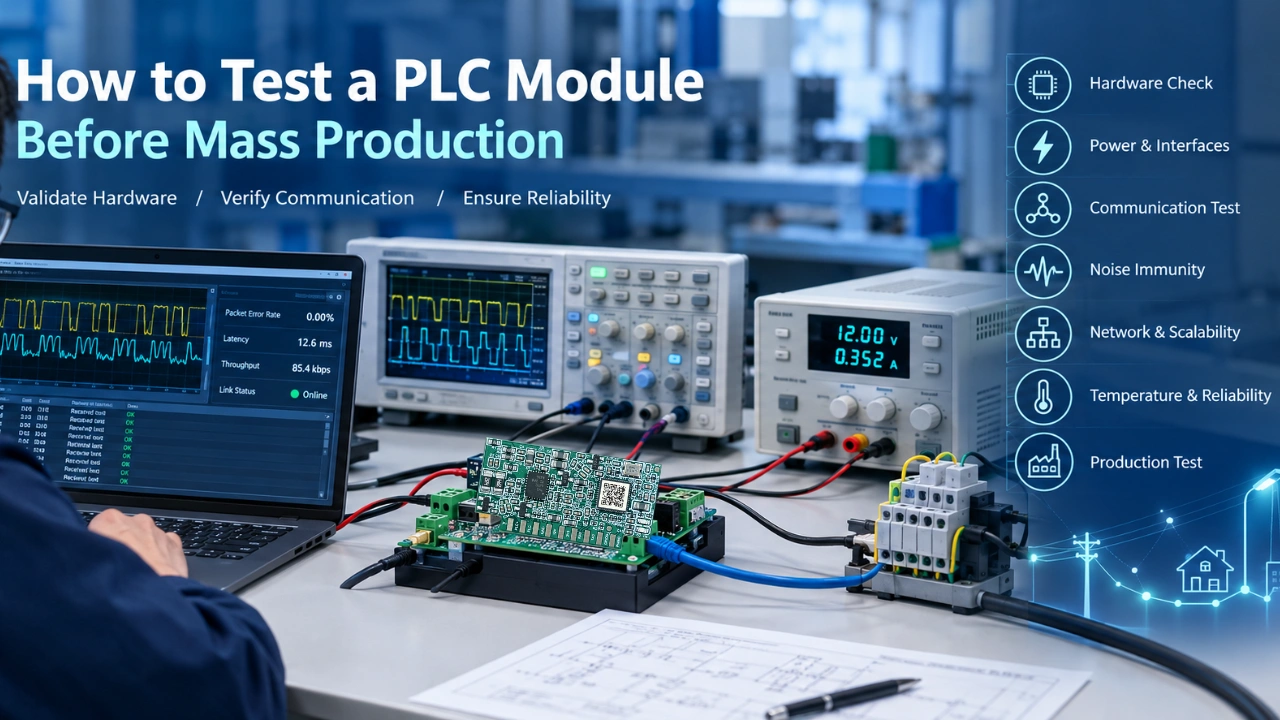
PLCモジュールは実験台上で正常に通信しても、照明コントローラー、産業用機器、スマートメーターに統合されても故障することがあります。電力線のインピーダンス、電気ノイズ、ファームウェア、温度、製造公差の違いは、基本的な機能テストでは見えない問題を露呈させることがあります。テスト標準としては、 IEC 参考までに。
プレプロダクションテストの目的は、単にPLCモジュールが通信していることを証明することではありません。これは、設計全体が信頼性を持って通信し、意図された運転条件に耐え、一貫して製造可能であることを示すためです。
このガイドでは、 PLCモジュール 量産前は、初期ハードウェア検査からシステムレベルの検証、生産テスト計画まで。
大量生産前に何をテストすべきか?
完全なPLCモジュール検証プログラムは、以下の5つの分野をカバーすべきです。
ハードウェア
電力、インターフェース、クロック、コンポーネントの挙動。
通信
リンク確立、データの整合性、ネットワーク性能。
電気
ノイズ、過渡現象、インピーダンス、そして電力線の状態。
信頼性
温度、長時間の運転、環境負荷。
制作
再現可能なテスト、トレーサビリティ、製造の歩留まり。
1. まず試験要件を定義する
モジュールをテストする前に、意図された用途における「合格」の意味を文書化してください。
PLC照明コントローラの場合、これには以下が含まれます:
- 動作電圧と電流範囲
- 対応通信プロトコルとデータレート
- 必要な通信距離
- 最大ノード数またはネットワークサイズ
- 許容パケットエラー率
- 立ち上げとネットワーク発見の時間
- 必要な応答時間
- 動作温度範囲
- 保護と隔離要件
- 予想される電力線のノイズ条件
- ファームウェアのバージョンと構成
単一の通信距離結果だけを受け入れ基準として使わないでください。ある実験室条件下で長距離まで到達するモジュールは、実際の照明ネットワークの要件を満たさない場合があります。
受容基準の例
| テスト項目 | 要件の例 |
|---|---|
| 電源供給 | 指定された電圧範囲で動作します |
| UART通信 | 必要なボーレートでの予期せぬデータ損失はありません |
| PLCリンク | 定義されたテスト条件下での安定した通信 |
| パケットエラー率 | プロジェクトの指定された範囲内で |
| ネットワーク発見 | 必要な起動時間を満たしています |
| 温度 | 異常なリセットや通信障害なしに動作します |
| 長期試験 | 説明のつかない通信中断はありません |
| 生産試験 | 繰り返し合否の結果 |
これらは普遍的な限界ではなく、例のカテゴリーです。実際の値はモジュールのデータシートと最終製品の要件から得るべきです。
2.電源を供給する前にハードウェアを点検する
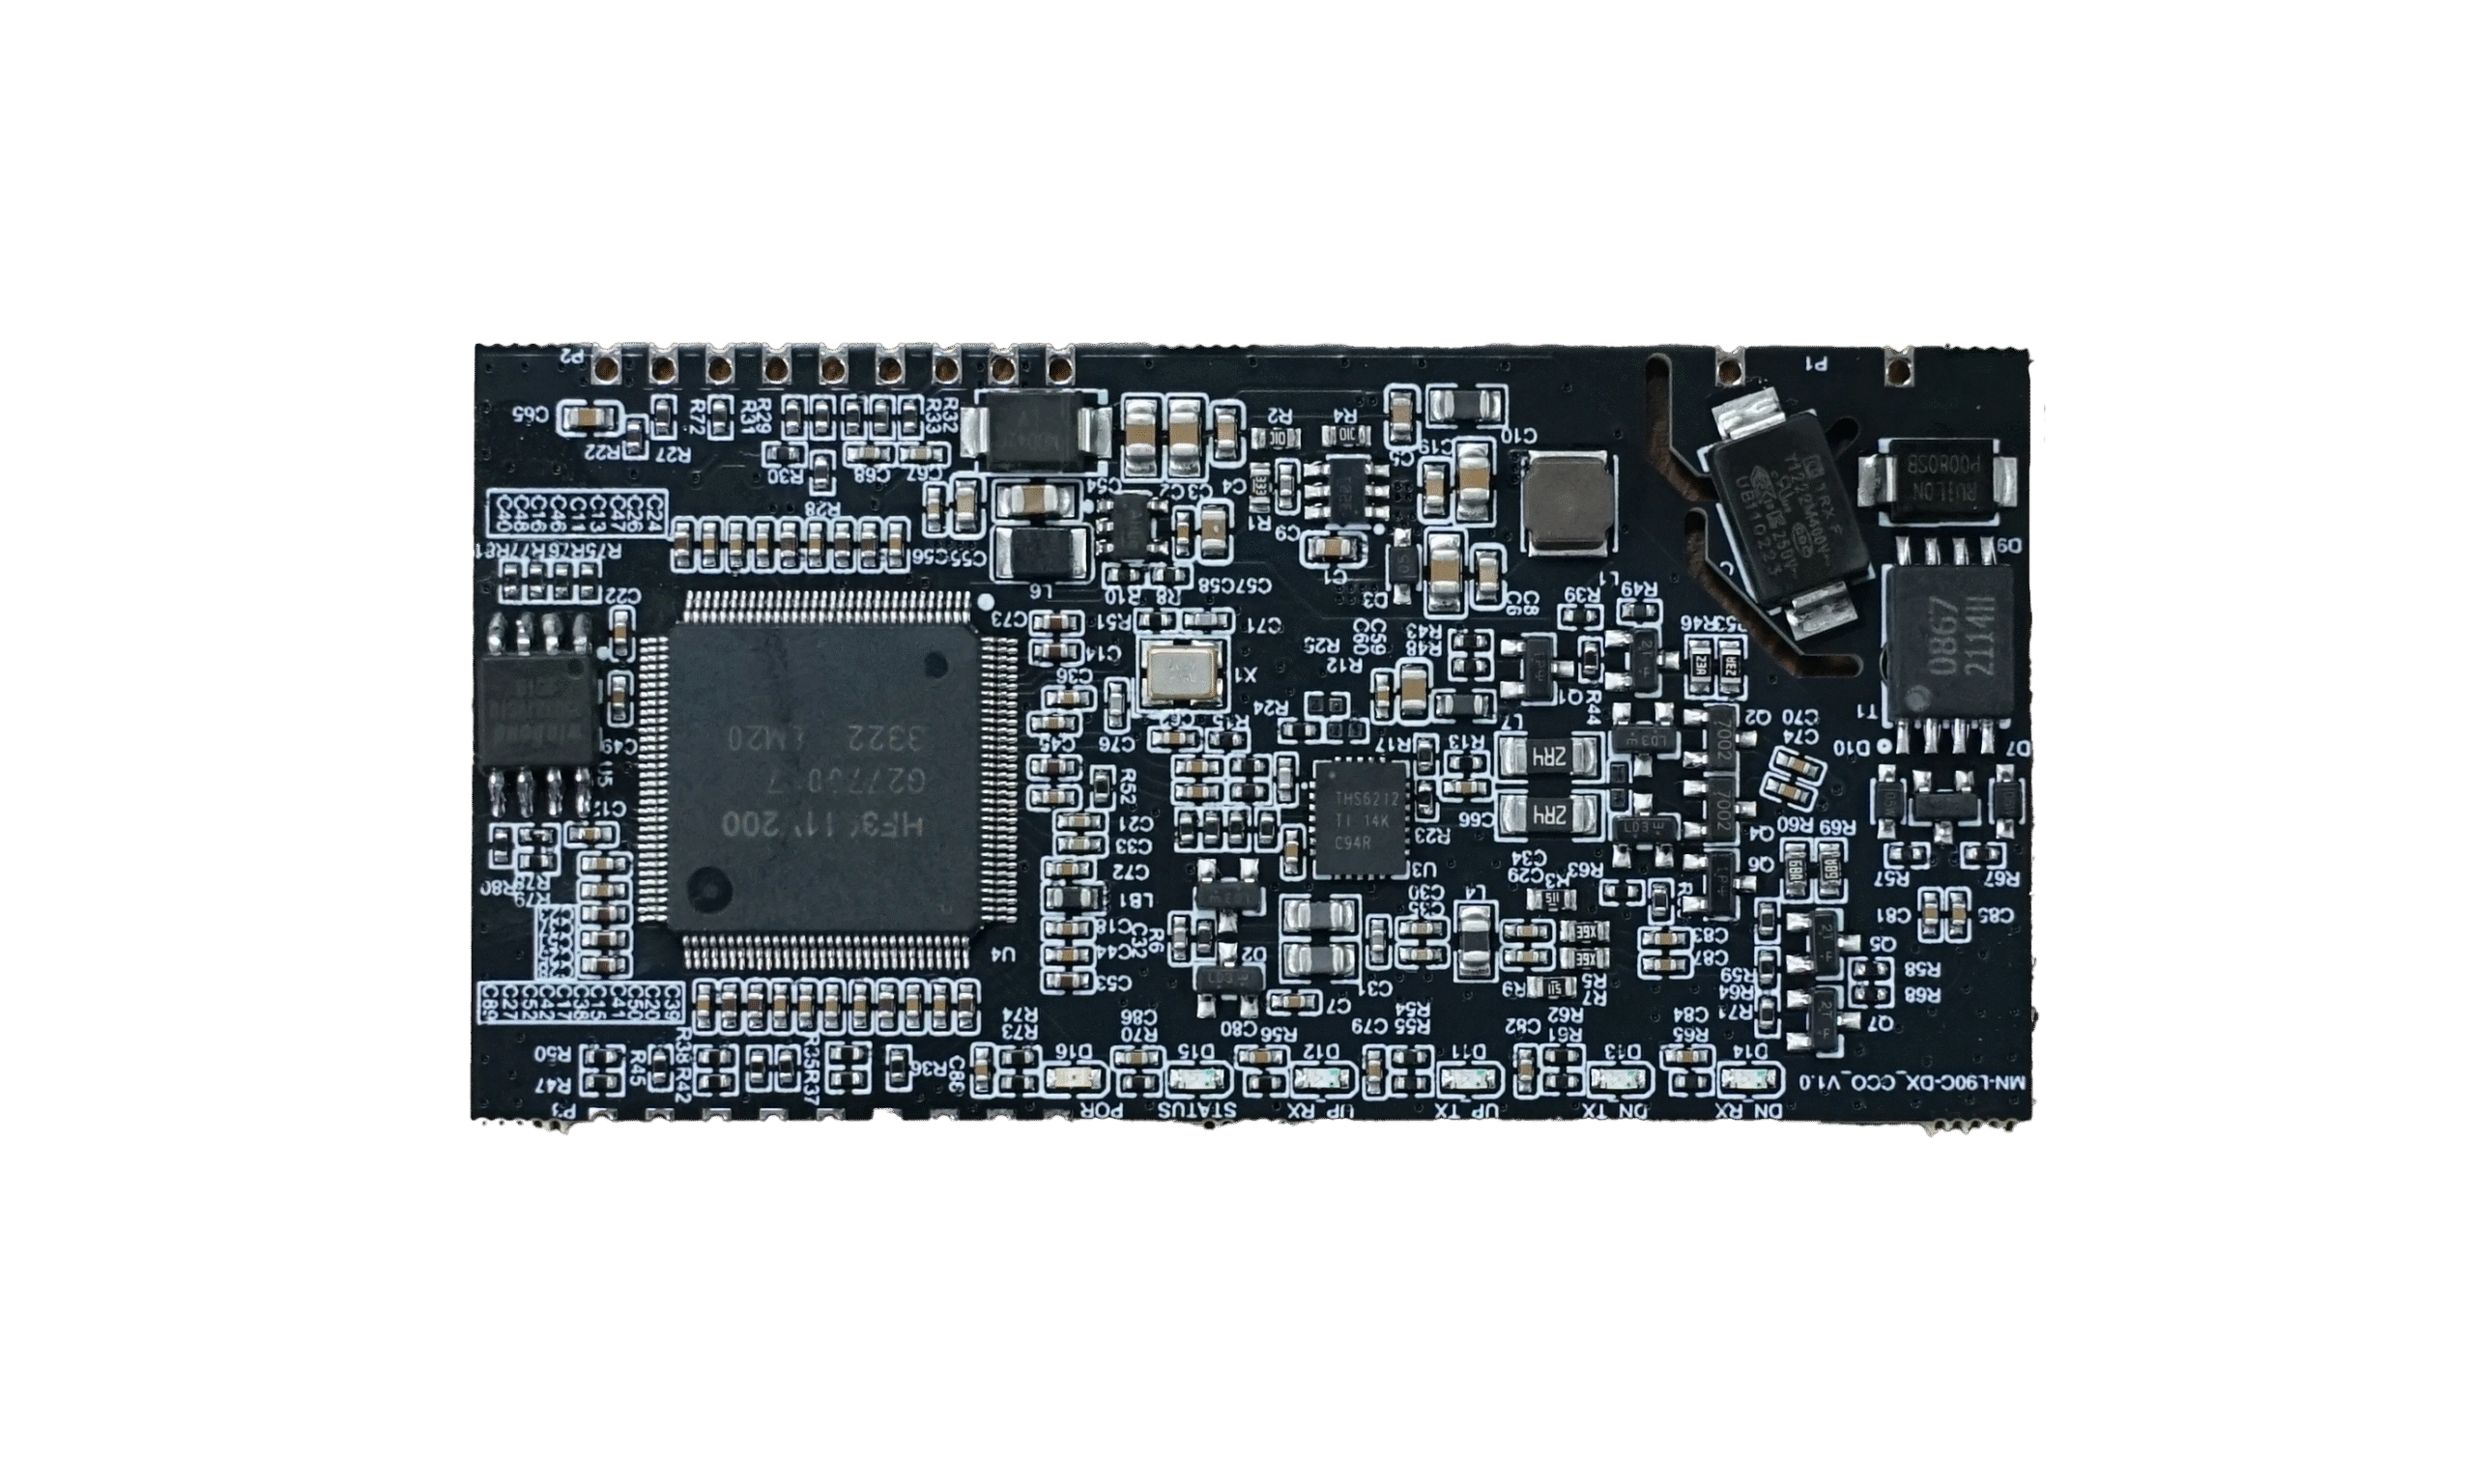
最初の試験は、組み立てられたモジュールまたは評価基板の目視および電気的検査です。
以下を確認してください
- 部品配置と向き
- はんだ接合とはんだブリッジ
- コネクターピンの割り当て
- 電源と接地接続
- クリスタルまたは発振器の設置
- 結合回路の部品
- 保護部品
- 高電圧またはノイズの多い区間のPCBトレース
- プログラミングおよびデバッグインターフェース
- 製造改良と部品の代替
電力線通信設計においては、結合回路に特別な注意が必要です。誤った部品値、不適切なレイアウト、または不適切な絶縁・保護配置により、通信IC自体が正常に動作していてもPLCトランシーバーが正しく動作しなくなることがあります。
推奨装備
- デジタルマルチメーター
- 顕微鏡または検査カメラ
- オシロスコープ
- プログラム可能な電源
- ESD安全作業台
- 回路図およびPCBレイアウト
- 組立図面とBOM
重要:モジュールが直接電源に接続されている場合は、適切な絶縁設備、定格試験機器、資格を持つ人員を使用してください。オシロスコープのグラウンドクリップを非絶縁された電源回路に接続しないでください。
3.電源および起動動作の検証
PLCモジュールは通信試験開始前に、意図された供給条件でテストを行うべきです。
試験手順
- 公称電源電圧を適用してください。
- 起動時および定常動作時の入力電流を測定してください。
- 電源電源だけでなく、モジュールのピンで電源電圧を確認してください。
- 最低および最大指定電圧でテストを繰り返します。
- リセットライン、クロック、キーの電源レールを観察してください。
- 電源を入れ直した後、モジュールが正しく始動しているか確認してください。
注意すべき点
- 過剰な起動電流
- 予期せぬリセットループ
- 送電中の電圧低下
- 異常な加熱
- クロックの不安定性
- 電源の変動による通信障害
アイドル時は安定しているように見えるモジュールでも、PLC送信機が作動していると故障することがあります。したがって、スタンバイ中だけでなく、実際の通信中に電源レールを測定してください。
4. ホストインターフェースのテスト
ほとんどの組み込みPLCモジュールは、UART、SPI、GPIO、または他の対応インターフェースを通じてホストコントローラと通信します。
例えば、照明コントローラーはUARTを使ってPLCモジュールにコマンドを送信し、通信状態やデータを受け取ることがあります。
ホストインターフェースチェックリスト
- ピン配置と電圧レベルを確認してください。
- ボーレートと通信フォーマットを確認してください。
- データの送受信テスト。
- リセットと起動の挙動を確認してください。
- 設定コマンドを確認してください。
- 無効なコマンドやエラー応答をテストします。
- ホストが通信喪失を検知できるか確認してください。
- 再起動後にモジュールが設定を保持するか復元するかを確認してください。
例のテスト
ホストMCUから既知のコマンドのシーケンスを送信し、モジュールが期待される応答を返すかを確認します。
ホストMCU→PLCモジュール→パワーライン→PLCモジュール→ホストMCUテストには正常な動作と、不完全なフレーム、誤ったチェックサム、予期しないリセットなどの異常な状態の両方を含めるべきです。
5.基本PLC通信のテスト
ハードウェアとホストインターフェースが安定したら、PLC通信リンクをテストします。
最小限のコミュニケーションテスト
- ポイントツーポイント通信2つのモジュールがデータを交換できることを検証します。
- 双方向通信双方が送受信できることを確認しましょう。
- 繰り返しパケット伝送:多数のパケットを送信し、エラーを記録します。
- 異なるパケットサイズ短いコマンドや大きなデータフレームをテストします。
- 異なる伝送間隔連続通信下でもリンクが安定しているか確認します。
- 電源サイクル回復:再起動後に通信が再開されるか確認してください。
主な測定方法
| メートル法 | なぜ重要なのか |
|---|---|
| パケットエラー率 | データの整合性を測定 |
| 再送信回数 | リンクの安定性を示す |
| レイテンシ | 制御応答に重要です |
| スループット | 利用可能なデータ容量を決定する |
| 起動時間 | ネットワークの可用性に影響 |
| 回復時間 | 中断後の行動を示します |
pingやコマンドレスポンステストが成功することは始まりに過ぎません。信頼性の高いPLC通信には、最終製品が実際に経験する条件下でのテストが必要です。
6.結合回路および電力線の状態をテストする
PLCモジュールは単独で通信するわけではありません。その性能は電力線環境とトランシーバーを接続する結合回路に依存します。 組み込みPLCデバイス向けPLC結合回路設計ガイド この記事はあなたの理解をより深める助けになるかもしれません。
これは特に照明システムにおいて重要です。なぜなら、LEDドライバー、スイッチング電源、調光器などの機器が電気的ノイズを引き起こす可能性があるからです。
異なるライン条件のテスト
- 短ケーブル長と長ケーブルの長さ
- 異なるケーブルの種類
- 異なる荷重
- 異なる電力線インピーダンス
- 異なる電源電圧
- 接続されたデバイスの数の違い
- 照明ドライバーの異なる組み合わせ
- 正常および異常な運用条件
なぜこれが重要なのか
モジュールは単純なテストベンチではうまく動作しますが、実際の照明負荷に接続されると通信が途絶えます。例えば、LEDドライバーは起動や調光時にノイズを発生させることがあり、長いケーブルは信号条件を変えることがあります。
結合回路、モジュール、接続された負荷は可能な限り一緒に試験されるべきです。
7.電気的ノイズ下での通信試験
ノイズ耐性はPLCモジュールの検証において最も重要な要素の一つです。テスト中に会うなら PLCモジュールが通信しない?よくある問題と修正点10この記事は問題をより良く解決するのに役立つかもしれません。
典型的なノイズ源
- LEDドライバー
- スイッチング電源
- モーター
- 可変周波数ドライブ
- コンタクタとリレー
- 調光器
- 工業用機器
- 送電線スイッチングイベント
推奨される試験方法
モジュール、意図する負荷、代表的なノイズ源を含む制御テストセットアップを作成します。
次に、以下の方法でコミュニケーションをテストします。
- ロードのオン・オフ
- 調光レベルの変更
- モーターの始動・停止
- スイッチング電源
- ネットワークトラフィックの増加
- 複数の機器を同時に操作すること
パケットエラー、再送信、遅延、回復動作を記録します。
目的はすべての誤りをあらゆる条件下で排除することではありません。これは、システムが定義された通信要件を満たし、エラーが発生した際に正しく復旧することを確認するためです。
8. テストネットワークの発見とスケーラビリティ
PLCスマート照明システムでは、単一のモジュールは正常に動作するかもしれませんが、より大きなネットワークでは問題が起きることもあります。
ノード数やケーブル配置を増やしてネットワークをテストします。
ネットワークテストの例
- 2ノード間のポイントツーポイント通信
- 複数のノードを持つ小規模ネットワーク
- 意図されたデバイス数の大きなネットワーク
- 複数枝
- 異なるノード距離
- 繰り返しのネットワーク発見
- ノードの再起動と再接続
- 一時的な中断後の通信回復
答えるべき質問
- ネットワークの発見にはどのくらい時間がかかりますか?
- ノードは確実に接続できますか?
- ネットワークが成長しても通信は安定しているのでしょうか?
- あるノードからのトラフィックは他のノードに影響を与えるのでしょうか?
- 停電後にノードは復旧できますか?
- ネットワークは繰り返しテストしても一貫して動作しますか?
スマート照明アプリケーションの場合、ネットワークテストには定期的な状態報告、調光コマンド、故障警報、スケジュール制御などの実際の通信パターンを含めるべきです。
9. ファームウェアと設定のテスト
ハードウェア検証はファームウェアテストなしには不完全です。
ファームウェアテスト項目
- ファームウェアのバージョン識別
- 起動およびリセットの動作
- 構成ストレージ
- 工場出荷時リセット
- パラメータ検証
- ファームウェアアップグレードプロセス
- エラー処理
- 監視犬の行動
- 通信中断後の復旧
- ファームウェアとホストソフトウェアの互換性
モジュールが複数の通信モードや設定プロファイルをサポートしている場合は、それぞれのサポートモードを個別にテストしてください。
ハードウェアやファームウェアのバージョンを追跡可能にしましょう。通信障害はPLCモジュール自体ではなく、ハードウェアのリビジョン、ファームウェアの変更、または構成の不一致によって引き起こされることがあります。
10.試験温度と長期信頼性
PLCモジュールは数分間だけ動作するべきではありません。長時間の運用中も安定しているはずです。
推奨される信頼性テスト
- 継続通信テスト
- 繰り返しの電源サイクル
- 最低指定温度での動作
- 最大指定温度での動作
- 温度遷移試験
- 代表荷重を用いた拡張運転
- 繰り返しのネットワーク発見
- 繰り返しの送信と受信
テスト中のモニタリング
- 通信エラー
- 予期せぬリセット
- 現在の消費量
- モジュール温度
- パケットロス
- レイテンシの変更
- ファームウェアの状態
- 異常な部品加熱
産業用照明、倉庫、トンネル、発電所の用途では、設備が連続稼働し、設置後にアクセスが困難になる可能性があるため、長時間の試験が特に重要です。
11. EMC、ESD、電気保護のテスト
正確なテストは最終製品と適用される基準によって異なりますが、検証計画では以下を考慮すべきです:
- 静電気放電
- 電気的高速過渡現象
- サージ状態
- 伝導された撹乱
- 放射擾乱
- スイッチングイベントに対する免疫
- 誤接続からの保護
- 電源の過渡現象
成功した実験室通信試験をEMC準拠の証明とみなさないでください。正式なコンプライアンス試験は、適用される基準と資格のある試験機器を用いて実施されるべきです。
PLCモジュールも最終製品の一部として評価されるべきであり、エンクロージャー、電源、PCBレイアウト、接続負荷がEMC性能に影響を与える可能性があります。
12. テスト製造の一貫性
量産前に、設計は機能性だけでなく再現性もテストされなければなりません。
本番検証には以下が含まれます
- 複数組立てサンプル
- 生産バッチの違い
- 成分公差の変動
- PCBアセンブリのバリエーション
- 該当する場合、異なるファームウェアバージョン
- 繰り返しの電源オンおよび通信テスト
- 重要なはんだ接合部の検査
- プログラミングと設定の検証
- 組立後の最終機能試験
なぜこれが重要なのか
プロトタイプは、好ましい部品の公差や特定の組み立て条件によって機能することがあります。生産試験は、設計が通常の製造ばらつきに耐えられるほど堅牢かどうかを判断するのに役立ちます。
13.生産テスト計画を作成する
良い生産試験計画は、工学的検証と工場での試験を分けます。
工学的検証
設計が要件を満たしていることを証明するために使用されます。
例:
- 通信性能
- ノイズ耐性
- 温度試験
- 長期信頼性
- ネットワークのスケーラビリティ
- EMC評価
工場での試験
各製造ユニットが機能していることを確認するために使われます。
例:
- 目視検査
- 電源オンテスト
- 現在の消費量
- ファームウェアプログラミング
- ホストインターフェーステスト
- 基本的なPLC通信テスト
- 構成検証
- 最終機能試験
すべてのエンジニアリングテストをすべての生産ユニットで繰り返す必要はありません。工場でのテストは、迅速かつ一貫してテストできる重要なパラメータに焦点を当てるべきです。
14.推奨PLCモジュール事前生産チェックリスト
| テストステージ | 主な目的 | 典型的な結果 |
|---|---|---|
| 目視検査 | アセンブリ欠陥の検出 | 合格/不合格 |
| パワーテスト | 供給と起動の確認 | 測定電圧/電流 |
| ホストインターフェース | MCU通信を確認する | 合格/不合格 |
| 基本的なPLCリンク | 通信の確認 | パケットエラー率 |
| 結合試験 | 回線接続確認 | 通信の安定性 |
| ノイズテスト | 免疫の確認 | エラー/復旧データ |
| ネットワークテスト | スケーラビリティの検証 | 発見と回収期間 |
| ファームウェアテスト | 設定と回復の確認 | 合格/不合格 |
| 温度試験 | 動作範囲の検証 | 安定性データ |
| 信頼性テスト | 長時間動作の検証 | エラーとリセットログ |
| 生産試験 | 製造の一貫性を検証する | 降伏量と故障データ |
15.避けるべき一般的な間違い
ミス1:クリーンな実験台でのみ検査すること
クリーンなテストセットアップは最終製品の電気環境を反映しない場合があります。
より良いアプローチ:代表的な負荷、ケーブル、騒音源を含めること。
ミス2:モジュールペアを1組だけテストすること
ポイントツーポイントテストでは、より大きなネットワークが確実に動作することを証明するものではありません。
より良いアプローチ:意図したネットワークサイズと通信パターンをテストします。
誤り3:通信距離のみを測定すること
距離だけではコミュニケーションの質を表すものではありません。
より良いアプローチ:パケットエラー、再送信、遅延、回復動作を記録します。
ミス4:電源を無視すること
送信機がアクティブな場合、モジュールはリセットされたり通信が途絶えたりすることがあります。
より良いアプローチ:実際の通信および負荷運用中に供給量を測定すること。
間違い5:ファームウェアをハードウェアとは別物として扱うこと
ハードウェアのリビジョンではファームウェアの変更が必要になることがあり、設定エラーは通信障害として現れることもあります。
より良い方法は、正確なハードウェアバージョン、ファームウェアのバージョン、テスト設定を記録しることです。
誤り6:大量生産まで工場試験の定義を待つこと
生産試験計画がなければ、製造上の欠陥を一貫して特定するのが難しい場合があります。
より良いアプローチ:エンジニアリング検証段階で生産試験方法を定義します。
16. PLC照明コントローラの例テストセットアップ
実技試験のセットアップには以下が含まれます:
MCUのホスト
PLCモジュール
結合回路
送電線/代表負荷
PLCモジュール
MCUのホスト
このセットアップにより、エンジニアは回線の状態、負荷、ネットワークトラフィックの変化中の通信動作を観察できるはずです。
17. MicroNatureがPLCモジュール検証をサポートする方法
組み込みPLCアプリケーションでは、検証プロセスで通信モジュールと最終システム設計の両方を考慮する必要があります。
MicroNatureは組み込みアプリケーション向けのPLC通信モジュールを提供しています。以下には MN-L80C その他のPLCモジュールソリューションも含まれます。プロジェクトによっては、検証にはホストインターフェース統合、結合回路設計、通信テスト、システムレベルのテストが含まれます。
モジュール評価のために、エンジニアは関連する製品ドキュメントから正確な電気仕様、対応インターフェース、通信プロトコル、推奨される適用回路を確認する必要があります。
推奨内部リンク:
- PLCモジュール概要→
/products/ - MN-L80C PLCモジュール→カタログから正確な商品ページのURLを使用してください。
- PLC結合回路設計ガイド → あなたの公開した結合記事へのリンク。
- PLCモジュール、PLCチップセット、PLCボード→既存の比較記事へのリンク。
- PLCネットワーク容量計算ガイド → あなたの公開したネットワーク容量記事へのリンク。
- PLCモジュールが通信しない?トラブルシューティング記事へのリンク→ 10の一般的な問題。