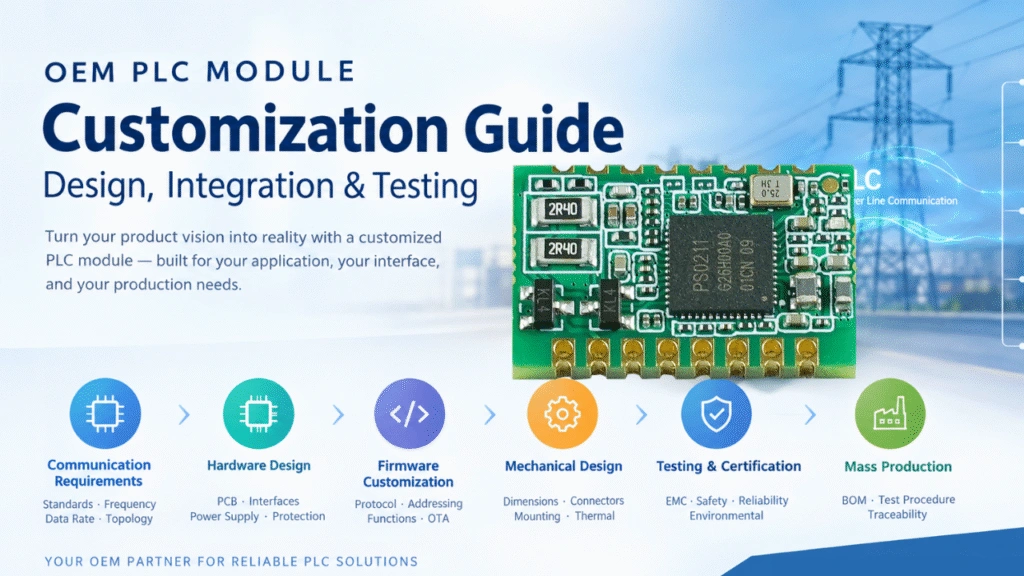
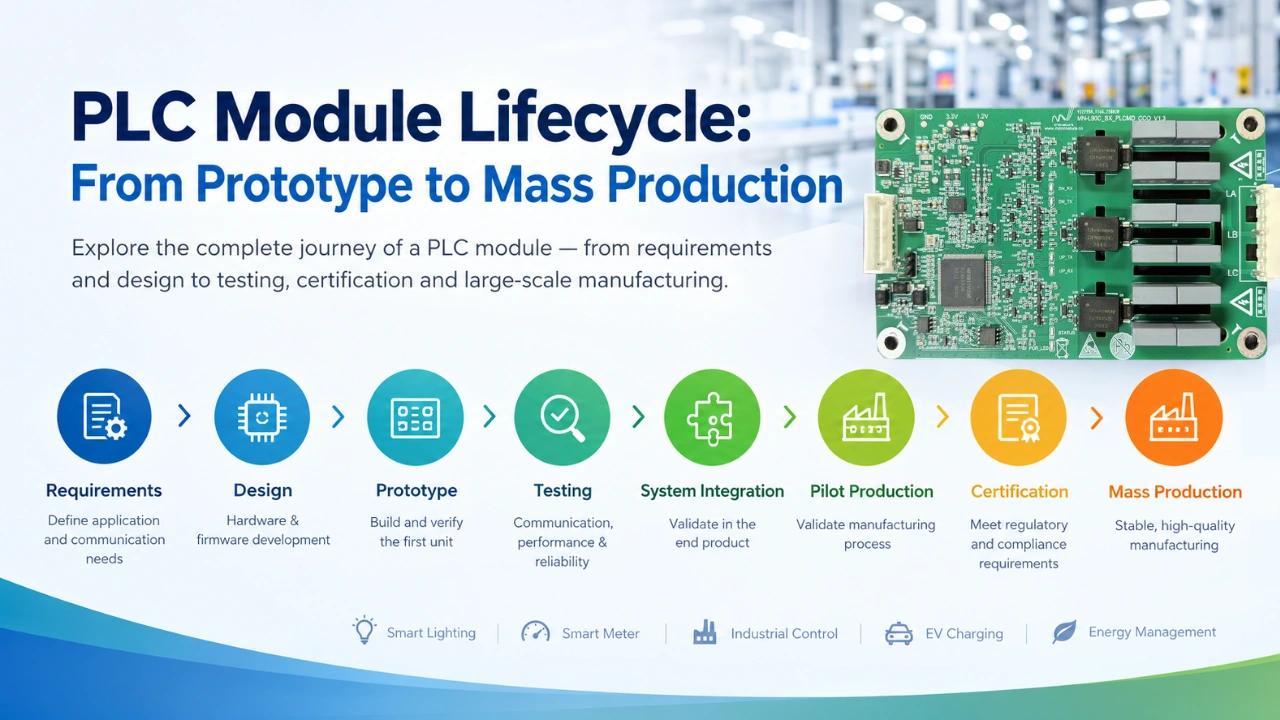
Développement d’un Module de communication PLC c’est plus que concevoir une carte électronique et vérifier que deux appareils peuvent communiquer. Pour les projets OEM et ODM, le cycle de vie complet du module PLC inclut généralement la définition des exigences, le développement matériel et micrologiciel, les tests de prototypes, l’intégration système, la production pilote, la certification et la production de masse.
Un processus de développement bien contrôlé aide les fabricants à réduire les problèmes de communication, les refontes matérielles, les défauts de production et les délais lors du passage des échantillons d’ingénierie à la fabrication à grande échelle.
Ce guide explique le classique Cycle de vie des modules API du prototype à la production de masse et met en lumière les principaux points de contrôle techniques à chaque étape.
Qu’est-ce que le cycle de vie du développement d’un module PLC ?
Le cycle de vie du module PLC est le processus de transformation d’un concept de communication API en un produit testé et fabriquable.
Un cycle de vie typique comprend :
Exigences → architecture → prototypes → tests matériels/firmware → intégration système → validation technique → certification pilote → production → production de masse → amélioration continue
Pour un projet d’API OEM, le processus exact peut varier selon l’application, la norme de communication, l’environnement d’exploitation, le volume de production et les exigences de certification.
Cycle de vie des modules API en un aperçu
| Scène | Objectif principal | Sortie typique |
|---|---|---|
| 1. Exigences | Définir les exigences d’application et de communication | Spécifications du produit |
| 2. Architecture | Technologie PLC et architecture matérielle sélectionnées | Architecture système |
| 3. Prototype | Construire le premier matériel fonctionnel | Prototype d’ingénierie |
| 4. Développement du firmware | Implémenter des fonctions de communication et de contrôle | Micrologiciel |
| 5. Tests fonctionnels | Vérifier les performances des communications électriques et des API | Résultats des tests |
| 6. Intégration système | Testez le module à l’intérieur du produit client | Prototype intégré |
| 7. Validation de l’ingénierie | Vérifier la fiabilité et les performances environnementales | Résultats de l’EVT/TVP |
| 8. Production de pilotes | Valider le processus de fabrication | Batch pilote |
| 9. Certification | Effectuer les tests réglementaires obligatoires | Rapports de certification |
| 10. Production de masse | Fabrication de produits à grande échelle | Unités de production |
| 11. Entretien | Améliorer le matériel, le firmware et la qualité de production | Révisions du produit |
1. Définir les exigences des modules API
La première étape consiste à définir clairement ce que le module PLC doit accomplir. Avant de commencer, vous pouvez d’abord consulter cet article Liste de contrôle de conception de modules PLC pour le développement OEM | Matériel et tests.
Un module PLC peut être intégré à un contrôleur d’éclairage, un contrôleur industriel, un compteur intelligent, un dispositif de recharge pour VE, un système de gestion d’énergie ou un autre produit électrique. Par conséquent, les exigences doivent être définies à partir des deux Perspective de la communication et le Perspective hôte-produit.
Les exigences importantes incluent :
- Norme de communication PLC
- Architecture CCO/STA
- Vitesse de communication
- Distance de communication
- Topologie du réseau
- Nombre de nœuds
- Tension de fonctionnement
- Consommation d’énergie
- Interface MCU hôte
- UART, SPI, PWM, GPIO, ADC ou d’autres interfaces
- Exigences du firmware
- Découverte et mise en service du réseau
- Exigences de transmission de données
- Conditions environnementales
- Exigences EMC
- Dimensions du produit
- Exigences des connecteurs
- Température de fonctionnement
- Volume de production attendu
- Coût de fabrication cible
Par exemple, un contrôleur d’éclairage industriel peut nécessiter un module API compact avec communication UART vers le MCU hôte, tandis qu’un compteur intelligent peut nécessiter une architecture et une interface de communication PLC différentes.
L’objectif le plus important à ce stade est de définir l’ensemble des exigences système avant le début du développement matériel.
2. Sélectionnez l’architecture des API
Une fois les exigences établies, les ingénieurs choisissent l’architecture PLC appropriée.
Un module API embarqué typique peut contenir :
- Chipset ou processeur de communication API
- MCU/DSP
- Interface analogique
- Conducteur de ligne
- Circuit de couplage
- Alimentation électrique
- Circuit de protection
- Interfaces de communication
- Circuit à cristal ou à horloge
- Micrologiciel
- Interface hôte-produit
L’architecture doit prendre en compte non seulement la performance de la communication mais aussi l’environnement électrique du produit final.
Par exemple, la communication par ligne électrique peut être affectée par :
- Bruit électrique
- Alimentations électriques à découpage
- Charges des moteurs
- Haut-parleurs LED
- Longues lignes électriques
- Transformateurs
- EMI
- Événements de surtension
- Différentes impédances de ligne
Par conséquent, le module de communication PLC doit être conçu pour l’environnement applicatif réel plutôt que d’être évalué uniquement en conditions de laboratoire.
3. Développer le premier prototype de module PLC
Une fois l’architecture confirmée, l’équipe d’ingénierie peut commencer la conception des schémas et le développement des circuits imprimés.
Le premier prototype vise généralement à démontrer que le design fondamental fonctionne.
Les activités typiques de prototype incluent :
- Conception schématique
- Disposition des circuits imprimés
- Sélection des composants
- Fabrication de circuits imprimés
- Assemblage SMT
- Débogage matériel initial
- Chargement du firmware
- Tests de communication de base des API
À ce stade, les ingénieurs doivent vérifier les fonctions fondamentales telles que :
- Mise sous tension du module
- Communication MCU hôte
- Transmission par PLC
- Réception des PLC
- Découverte du réseau
- Adressage de nœud
- Intégrité des données
- Stabilité de la communication
Le premier prototype ne représente pas nécessairement le design final de production de masse. Son objectif principal est d’identifier les problèmes majeurs matériels, de firmmakers et d’architecture le plus tôt possible.
4. Développer et optimiser le firmware des PLC
Le matériel seul ne détermine pas la performance des modules API. Le firmware est également une partie importante du cycle de développement du développement.
Selon la plateforme PLC et l’application, le firmware peut contrôler :
- Communication API
- Découverte du réseau
- Gestion des nœuds
- Traitement des données
- Communication UART/SPI
- Contrôle GPIO
- Paramètres de configuration
- Gestion des erreurs
- Mécanismes de tentative de communication
- État de l’appareil
- Diagnostic
- Mises à jour du firmware
Pour les applications OEM, le firmware peut également devoir communiquer avec le MCU ou le logiciel applicatif existant du client.
Une interface hôte bien définie est particulièrement importante lorsque le module PLC est intégré à un produit électrique existant.
Par exemple :
MCU hôte → module API → UART/SPI → réseau PLC → passerelle/CCO
Cette architecture permet au module PLC de fournir une fonctionnalité de communication sans que le client ait à repenser l’ensemble du système de contrôle.
5. Effectuer des tests de communication API
Une fois le prototype assemblé et le firmware disponible, les ingénieurs doivent effectuer des tests de communication structurés. Si vous êtes un nouvel utilisateur, Comment tester un module PLC avant la production de masse Cet article vous est utile.
Les tests de base peuvent inclure :
Distance de communication
Testez la communication à différentes longueurs de câble et dans des conditions électriques réalistes.
Vitesse de communication
Mesurez le débit réel des données et déterminez si le module répond aux exigences de l’application.
Capacité réseau
Testez combien de nœuds PLC peuvent communiquer de manière fiable avec le CCO ou la passerelle prévue.
Perte de paquets
Surveillez la fiabilité des communications lors de la transmission continue de données.
Découverte du réseau
Vérifiez à quelle vitesse les nœuds PLC peuvent se joindre et établir une communication avec le réseau.
Bruit électrique
Tester la communication lorsque d’autres équipements électriques fonctionnent sur le même réseau électrique.
Redémarrage et récupération
Allumez et éteignez les appareils à plusieurs reprises et vérifiez si le réseau PLC peut récupérer correctement.
Les essais doivent progressivement passer des conditions de laboratoire contrôlées à l’environnement électrique réel de l’application cible.
6. Intégrer le module PLC dans le produit du client
Un module PLC peut fonctionner correctement comme carte de développement indépendante mais rencontrer de nouveaux problèmes après intégration. Comment ajouter la communication par API à des produits électriques existants Cet article vous présentera un guide avant de commencer.
C’est pour ça Tests d’intégration au niveau système est une étape critique.
Par exemple, si le module PLC est intégré à un contrôleur d’éclairage LED, les ingénieurs doivent tester l’ensemble du système :
Module PLC + MCU + Pilote LED + Alimentation + Luminaire + Ligne électrique
Les problèmes potentiels d’intégration incluent :
- Bruit de l’alimentation
- EMI générée par le pilote LED
- Isolation insuffisante
- Mauvais réglages UART
- Conflits de calendrier
- Problèmes de disposition des circuits imprimés
- Problèmes thermiques
- Interférences mécaniques
- Tension de fonctionnement incompatible
Cette étape est particulièrement importante pour les projets OEM car le module PLC final doit souvent fonctionner à l’intérieur d’un produit existant plutôt que comme un dispositif autonome.
7. Validation de l’ingénierie et optimisation de la conception
Après l’intégration du système, la conception doit faire l’objet d’une validation d’ingénierie.
L’objectif est de déterminer si le prototype est suffisamment stable pour une conception orientée production.
Les domaines typiques de validation incluent :
Validation électrique
- Plage de tension d’entrée
- Consommation d’énergie
- Niveaux de tension d’interface
- Consommation actuelle
- Performances de protection
Communication Validation
- Distance
- Débit
- Perte de paquets
- Stabilité du réseau
- Capacité des nœuds
- Récupération après interruption de communication
Validation environnementale
- Haute température
- Basse température
- Cycles de température
- Humidité
- Fonctionnement de longue durée
EMC Validation
- Émissions conduites
- Émissions rayonnées
- Immunité
- Surge
- Essais de transitoires rapides électriques
- Décharge électrostatique
Les tests exacts dépendent du produit final, du marché cible et des normes applicables. Vous pouvez suivre IEEE 1901 Pour référence.
8. Optimiser le module PLC pour la fabrication
Un prototype qui fonctionne correctement n’est pas automatiquement prêt pour la production de masse.
Avant d’entrer en production, les ingénieurs doivent examiner la conception pour Conception pour la fabrication (DFM) et Conception pour les essais (DFT).
Parmi les considérations importantes figurent :
- Disponibilité des composants
- Cycle de vie des composants
- Fabricabilité des circuits imprimés
- Placement des SMT
- Fiabilité de la soudure
- Assemblage de connecteurs
- Points de test
- Interfaces de programmation
- Tests automatisés
- Étalonnage de production
- Programmation de firmware
- Essais fonctionnels
- Coût d’assemblage
Par exemple, un prototype peut utiliser un composant facile à obtenir en petites quantités mais difficile à obtenir de manière constante à de grands volumes de production.
Par conséquent, la disponibilité des composants et la stabilité de la chaîne d’approvisionnement doivent être prises en compte avant la production de masse.
9. Construire un lot pilote de production
La production pilote est le pont entre le développement technique et la production de masse.
Au lieu de produire immédiatement des dizaines de milliers d’unités, les fabricants produisent généralement un lot plus petit pour valider l’ensemble du processus de fabrication.
Le lot pilote peut être utilisé pour évaluer :
- Assemblage de la carte imprimée
- Placement des composants
- Qualité de soudure
- Programmation de firmware
- Essais fonctionnels
- Tests de communication API
- Rendement de production
- Temps d’assemblage
- Équipements d’essai
- Emballage
- Documentation de production
L’objectif n’est pas simplement de déterminer si les unités individuelles fonctionnent. Il s’agit de déterminer si le Le procédé de fabrication peut produire à plusieurs reprises des unités stables.
10. Certification complète et tests de conformité
Selon l’application et le marché cible, le module PLC final ou le produit intégré peut nécessiter des tests réglementaires ou spécifiques au client.
Les exigences potentielles peuvent inclure :
- EMC
- Sécurité
- Conformité environnementale
- RoHS
- PORTÉE
- Exigences liées à la formation continue
- Exigences liées à la FCC
- Normes spécifiques à chaque client
Les exigences de certification varient selon le produit final, le pays, l’application et l’architecture du système.
Pour un module PLC embarqué, la certification peut parfois devoir être évaluée en même temps que le produit hôte final, car l’environnement opérationnel réel du module dépend de l’appareil hôte.
Par conséquent, les exigences de certification doivent être prises en compte Premiers stades du processus de développement, plutôt qu’après que le matériel ait déjà été finalisé.
11. Libération du module PLC pour la production de masse
Après validation du prototype, tests système, production pilote et travaux de conformité requis, le produit peut entrer en production de masse.
Avant la sortie en production, le fabricant doit établir une documentation contrôlée telle que :
- Schéma final
- Fichiers Gerber sur PCB
- Lettre de documents
- Fichiers assembleurs de PCB
- Version du firmware
- Procédure de programmation
- Spécification des tests
- Norme d’inspection
- Procédé de production
- Procédure de contrôle qualité
- Spécification de l’emballage
- Numéro de révision du produit
Une procédure de test de production doit également être établie.
Un test de production typique de module PLC peut inclure :
Test d’alimentation → test d’interface → test de firmware, test de communication → test de communication des API → test de paramètres → inspection finale
Les tests automatisés peuvent aider à améliorer la cohérence de la production lorsque le volume de production devient important.
12. Surveille la qualité après la production de masse
Le cycle de vie du module PLC ne s’arrête pas lorsque la production de masse commence.
Après le lancement, les fabricants doivent continuer à surveiller :
- Défaillances sur le terrain
- Problèmes de communication
- Disponibilité des composants
- Problèmes de firmware
- Retour des clients
- Rendement de production
- Taux de retour
- Performance environnementale
- Nouvelles exigences de certification
Si nécessaire, le module PLC peut être mis à jour via une révision contrôlée du matériel ou du firmware.
Pour les produits OEM, le contrôle des révisions est particulièrement important. Les modifications apportées au chipset PLC, au pilote de ligne, à l’alimentation, à la disposition du PCB ou au firmware peuvent affecter les performances de communication et doivent donc être validées avant leur implémentation.
Prototype vs. module API de production de masse
Les priorités d’ingénierie varient selon les étapes.
| Superficie | Prototype | Production de masse |
|---|---|---|
| Objectif principal | Prouve le concept | Produire régulièrement |
| Matériel | Flexible | Entièrement optimisé |
| Composants | Sélection des ingénieurs | Chaîne d’approvisionnement validée |
| Micrologiciel | En cours de développement | Libération contrôlée |
| Essais | Essais techniques | Essais de production standardisés |
| PCB | Peut nécessiter des révisions | Conception de production fixe |
| Fabrication | Manuel/volume bas | Automatisé/à fort volume |
| Documentation | Documents de développement | Documents de production contrôlée |
| Coût | Moins important | Critique |
| Qualité | Vérification de la fonction | Répétabilité et rendement |
Une transition réussie du prototype à la production de masse nécessite les deux Validation technique et validation de fabrication.
Problèmes courants lors du passage à la production de masse d’un module PLC
Plusieurs problèmes peuvent survenir lorsqu’un module de communication API passe des échantillons d’ingénierie à la production. Module PLC ne communique pas ? 10 problèmes courants & solutions Cet article vous donnera plus de détails.
1. La communication fonctionne en laboratoire mais pas sur le terrain
L’environnement du laboratoire peut comporter moins de bruit électrique que l’installation elle-même.
Solution : Testez le module avec l’alimentation réelle, les charges électriques, la longueur du câble et l’environnement d’application.
2. Les composants prototypes deviennent difficiles à trouver
Un composant sélectionné lors du développement peut ensuite devenir coûteux, obsolète ou difficile à acheter.
Solution : Examinez le cycle de vie des composants et la disponibilité des fournitures avant la sortie en production.
3. Le rendement de production est trop faible
Un prototype peut fonctionner lorsqu’il est assemblé manuellement mais présenter des performances incohérentes lors de la production automatisée.
Solution : Introduire les procédures de test de production et examiner les circuits imprimés, SMT, tolérances des composants et processus de fabrication.
4. Modifications des performances de l’API après la révision du circuit imprimé
Des modifications de la disposition des circuits imprimés, des circuits de couplage, de la mise à la terre ou des composants de l’alimentation peuvent affecter la communication des PLC.
Solution : Considérez les changements matériels importants comme des révisions d’ingénierie et répétez la communication et la validation EMC.
5. Les versions du firmware deviennent difficiles à contrôler
Différents lots de production peuvent accidentellement utiliser différentes versions de micrologiciels.
Solution : Établir des procédures de contrôle de version du firmware et de programmation en production.
6. Le module PLC fonctionne, mais le produit complet ne fonctionne pas
Le module PLC peut passer les tests autonomes mais tomber en panne lorsqu’il est intégré à l’alimentation, au contrôleur, au pilote ou au système électrique du client.
Solution : Effectuer une validation au niveau du système avant la production de masse.
Combien de temps prend le développement d’un module PLC ?
Le temps de développement dépend fortement du fait que le projet utilise un module API existant ou nécessite une conception entièrement personnalisée.
Un projet typique peut inclure :
Exigences : 1 à 4 semaines
Architecture et conception matérielle : 2 à 8 semaines
Prototype : 3 à 8 semaines
Développement du firmware et des communications : 4 à 12+ semaines
Intégration système : 2 à 8 semaines
Validation technique : 2 à 8 semaines
Production du pilote : 2 à 6 semaines
Certification : Dépendant du projet
Production de masse : Après approbation finale
Ce sont des plages de développement générales plutôt que des plannings fixes. Les projets impliquant une nouvelle architecture d’API, un chipset personnalisé, un nouveau protocole de communication, des exigences mécaniques particulières ou une certification étendue peuvent nécessiter beaucoup plus de temps.
L’utilisation d’une plateforme de modules PLC existante et testée sur le terrain peut réduire le travail de développement par rapport au développement d’une architecture de communication API entièrement nouvelle.
Comment réduire le temps de développement des modules API
Les entreprises OEM peuvent raccourcir le cycle de développement en séparant Technologie de communication PLC réutilisable À partir de la conception spécifique du produit à l’application.
Par exemple, au lieu de développer l’intégralité du système de communication PLC à partir de zéro, une entreprise peut intégrer un module PLC pré-développé dans son propre contrôleur.
Le processus de développement peut alors se concentrer sur :
- Intégration du MCU hôte
- Firmware spécifique au produit
- Intégration mécanique
- Compatibilité électrique
- Logiciels applicatifs
- Tests système
Cette approche peut réduire la quantité de développement matériel PLC nécessaire tout en permettant la personnalisation du produit final.
Quand devriez-vous choisir un module PLC personnalisé ?
Un module API standard peut suffire lorsque :
- Les exigences d’interface sont standard
- Les dimensions du module correspondent au produit
- Les fonctions du firmware existantes suffisent
- La performance de la communication répond aux exigences
- L’application cible ne nécessite pas de matériel spécial
Un module PLC personnalisé peut être approprié lorsque vous avez besoin de :
- Dimensions personnalisées du PCB
- Connecteurs personnalisés
- Tension de fonctionnement spéciale
- Interfaces hôtes personnalisées
- Firmware spécial
- Protocoles API personnalisés
- Paramètres de communication différents
- Intégration avec un contrôleur existant
- Optimisation des coûts à haut volume
- Optimisation EMC spécifique à une application
Pour les projets OEM à fort volume, la personnalisation peut également permettre d’optimiser le module pour le circuit imprimé du client, sa structure mécanique, le processus de production et le coût cible.
Liste de contrôle du cycle de vie des modules PLC
Avant de passer du prototype à la production de masse, confirmez ce qui suit :
Exigences
- Définition des exigences de communication des PLC
- Tension de fonctionnement confirmée
- Interface hôte confirmée
- Distance de communication testée
- Définition de la capacité réseau
- Définition des exigences environnementales
Matériel
- Schéma validé
- PCB validé
- Composants sélectionnés pour la production
- Alimentation testée
- Circuit de couplage PLC testé
- Circuit de protection validé
- Examen du DFM terminé
Micrologiciel
- Firmware de communication validé
- Interface hôte testée
- Gestion réseau testée
- Récupération d’erreur testée
- Version du firmware contrôlée
- Procédure de mise à niveau définie
Système
- Module PLC intégré au produit final
- Environnement électrique réel testé
- EMI/EMC évalué
- Test de température terminé
- Essais de longue durée terminés
Production
- Production pilote terminée
- Procédure d’essai de production établie
- Procédure de programmation établie
- Rendement de production évalué
- BOM et documents de production publiés
- Procédure de contrôle qualité établie