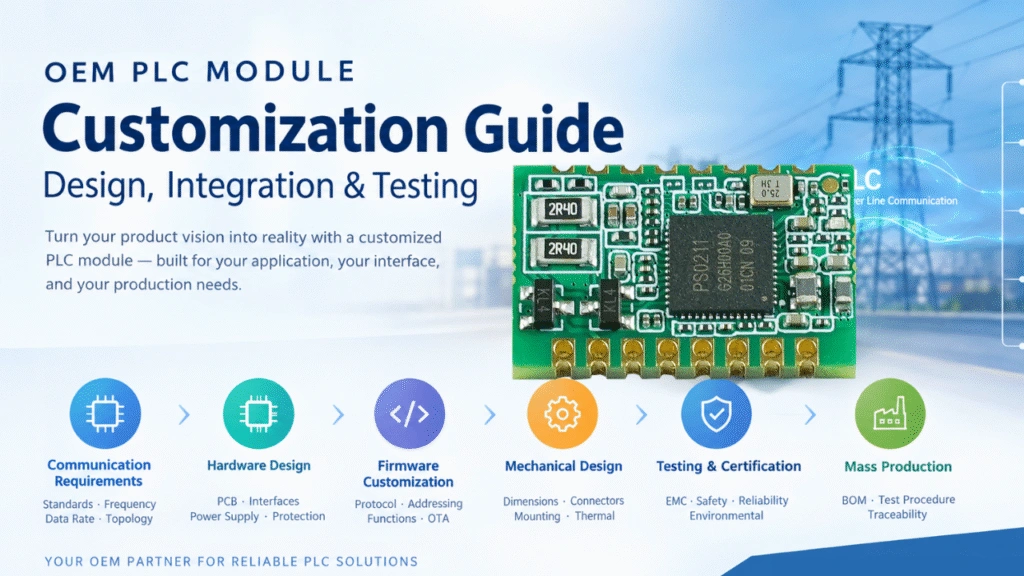
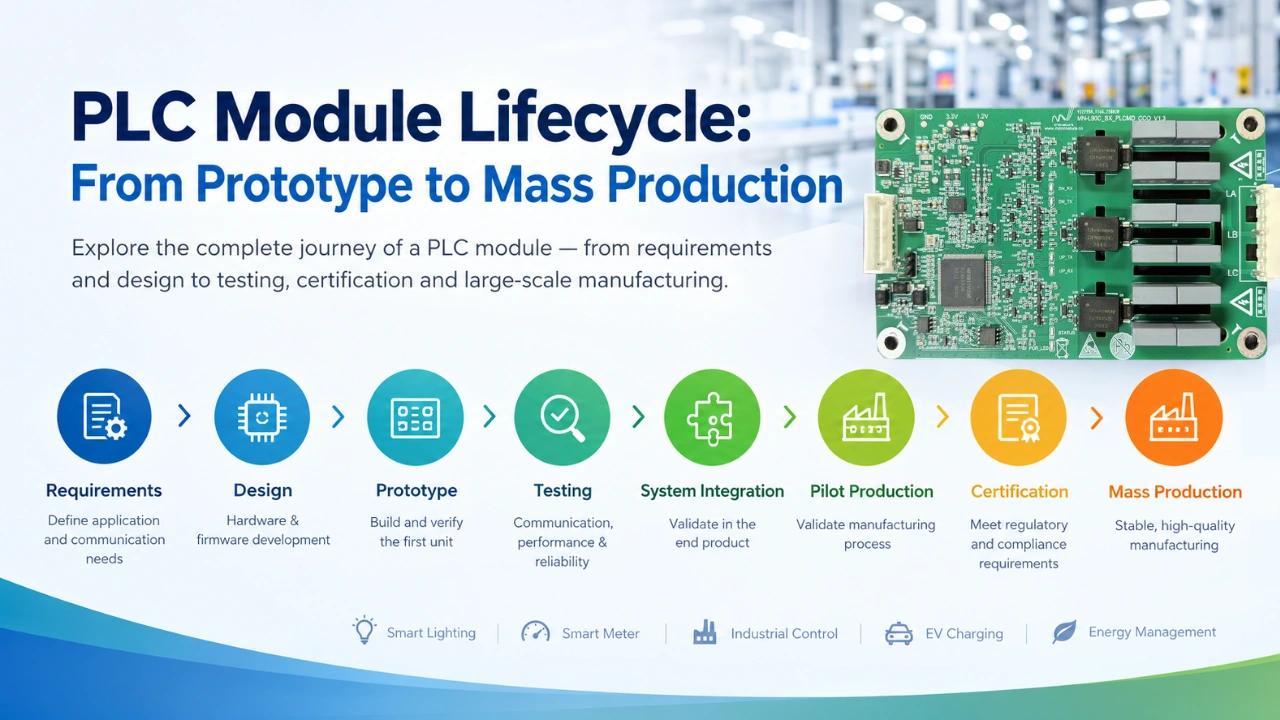
開発 PLC通信モジュール 単に回路基板を設計し、2つのデバイスが通信できるかどうかを検証する以上のものである。OEMおよびODMプロジェクトでは、PLCモジュールのライフサイクル全体には、要件定義、ハードウェアおよびファームウェア開発、プロトタイプテスト、システム統合、パイロット生産、認証、量産が含まれます。
適切に管理された開発プロセスは、エンジニアリングサンプルから大規模製造への移行における通信問題、ハードウェアの再設計、生産欠陥、遅延を減らすのに役立ちます。
このガイドは典型的なことを説明します PLCモジュールのライフサイクル:試作から量産まで 各段階における主要な工学チェックポイントを強調します。
PLCモジュールの開発ライフサイクルとは何ですか?
PLCモジュール開発ライフサイクルとは、PLC通信コンセプトをテスト済みで製造可能な製品に変えるプロセスです。
典型的なライフサイクルには以下が含まれます:
アーキテクチャ→要件→プロトタイプ→ハードウェア/ファームウェアテスト→システム統合→エンジニアリング検証→パイロット生産→認証→大量生産→継続的改善
OEMのPLCプロジェクトでは、用途、通信規格、運用環境、生産量、認証要件によって正確なプロセスが異なる場合があります。
PLCモジュールのライフサイクルを一目でご覧ください
| 舞台 | 主な目的 | 典型的な出力 |
|---|---|---|
| 1.要件 | アプリケーションおよび通信要件を定義する | 製品仕様 |
| 2.建築 | 選択されたPLC技術およびハードウェアアーキテクチャ | システムアーキテクチャ |
| 3. プロトタイプ | 最初の機能的なハードウェアを組み立てる | 工学プロトタイプ |
| 4. ファームウェア開発 | 通信および制御機能の実装 | ファームウェア |
| 5.機能テスト | 電気およびPLC通信性能の検証 | 検査結果 |
| 6. システム統合 | 顧客の製品内でモジュールをテストしてください | 統合プロトタイプ |
| 7.工学的検証 | 信頼性と環境性能の検証 | EVT/DVTの結果 |
| 8. パイロット制作 | 製造プロセスの検証 | パイロットバッチ |
| 9.認証 | 必要な規制試験の完了 | 認証報告書 |
| 10.大量生産 | 大規模生産 | 生産ユニット |
| 11. メンテナンス | ハードウェア、ファームウェア、制作品質の向上 | 製品の改良 |
1. PLCモジュール要件の定義
第一段階は、PLCモジュールが何を達成すべきかを明確に定義することです。始める前に、まずこの記事をご覧ください OEM開発のためのPLCモジュール設計チェックリスト |ハードウェアとテスト.
PLCモジュールは照明コントローラー、産業用コントローラー、スマートメーター、EV充電装置、エネルギー管理システム、またはその他の電気製品に統合されることがあります。したがって、要件は コミュニケーションの視点 および ホスト・プロダクトの視点.
重要な要件は以下の通りです:
- PLC通信標準
- CCO/STAアーキテクチャ
- 通信速度
- 通信距離
- ネットワークトポロジー
- ノード数
- 動作電圧
- 消費電力
- ホストMCUインターフェース
- UART、SPI、PWM、GPIO、ADC、またはその他のインターフェース
- ファームウェア要件
- ネットワークの発見とコミッショニング
- データ伝送要件
- 環境条件
- EMC要件
- 製品寸法
- コネクタ要件
- 動作温度
- 予想生産量
- 目標製造コスト
例えば、産業用照明コントローラーはホストMCUへのUART通信を備えたコンパクトなPLCモジュールを必要とするかもしれませんが、スマートメーターは異なるPLC通信アーキテクチャとインターフェースを必要とする場合があります。
この段階で最も重要な目的は、ハードウェア開発を始める前にシステム全体の要件を定義することです。
2. PLCアーキテクチャを選択する
要件が確立された後、エンジニアは適切なPLCアーキテクチャを選択します。
典型的な組み込みPLCモジュールには以下が含まれます:
- PLC通信チップセットまたはプロセッサ
- MCU/DSP
- アナログフロントエンド
- ラインドライバー
- 結合回路
- 電源供給
- 保護回路
- 通信インターフェース
- クリスタル回路またはクロック回路
- ファームウェア
- ホスト-プロダクトインターフェース
アーキテクチャは通信性能だけでなく、最終製品の電気環境も考慮すべきです。
例えば、電力線通信は以下の要因で影響を受けます:
- 電気的ノイズ
- スイッチング電源
- モーター負荷
- LEDドライバー
- 長い送電線
- トランスフォーマー
- EMI
- サージイベント
- 異なるラインインピーダンス
したがって、PLC通信モジュールは実験室条件下でのみ評価されるのではなく、実際の応用環境に合わせて設計されるべきです。
3.最初のPLCモジュール試作機の開発
アーキテクチャが確定すれば、エンジニアリングチームは回路図設計とPCB開発を開始します。
最初のプロトタイプは通常、基本的な設計が機能することを証明することに焦点を当てます。
典型的な試作活動には以下が含まれます:
- 回路図設計
- PCBレイアウト
- 成分選択
- PCB製造
- SMTアセンブリ
- 初期のハードウェアデバッグ
- ファームウェアの読み込み
- 基本的なPLC通信テスト
この段階で、エンジニアは以下のような基本的な機能を検証する必要があります:
- モジュールの電源供給
- ホストMCU通信
- PLC伝送
- PLCの受信
- ネットワーク発見
- ノードアドレッシング
- データの整合性
- 通信の安定性
最初の試作機は必ずしも最終的な量産設計を表しているわけではありません。主な目的は、主要なハードウェア、ファームウェア、アーキテクチャの問題をできるだけ早く特定することです。
4. PLCファームウェアの開発と最適化
ハードウェアだけでPLCモジュールの性能を決定するわけではありません。ファームウェアも開発ライフサイクルの重要な一部です。
PLCプラットフォームや用途によっては、ファームウェアが以下の制御を行うことがあります:
- PLC通信
- ネットワーク発見
- ノード管理
- データ処理
- UART/SPI通信
- GPIO制御
- 構成パラメータ
- エラー処理
- 通信再試行メカニズム
- デバイスの状態
- 診断
- ファームウェアのアップグレード
OEMアプリケーションでは、ファームウェアが顧客の既存のMCUやアプリケーションソフトウェアと通信する必要がある場合もあります。
PLCモジュールが既存の電気製品に統合される場合、明確に定義されたホストインターフェースは特に重要です。
例えば:
ホストMCU→UART/SPI→PLCモジュール→PLCネットワーク→ゲートウェイ/CCO
このアーキテクチャにより、PLCモジュールは顧客が制御システム全体の再設計を必要とせずに通信機能を提供できます。
5. PLC通信テストの実施
プロトタイプが組み立てられファームウェアが利用可能になった後、エンジニアは構造化された通信テストを行うべきです。もしあなたが新規ユーザーなら、 大量生産前にPLCモジュールをテストする方法 この記事はあなたの役に立つ。
基本的な検査には以下が含まれます:
通信距離
異なるケーブル長や現実的な電気条件で通信をテストします。
通信速度
実際のデータスループットを測定し、モジュールがアプリケーション要件を満たしているかどうかを判断します。
ネットワーク容量
目的のCCOやゲートウェイとどれだけのPLCノードが確実に通信できるかをテストしてください。
パケットロス
継続的なデータ伝送中の通信信頼性を監視します。
ネットワーク発見
PLCノードがどれくらいの速さで接続し、ネットワークと通信を確立できるかを確認しましょう。
電気的ノイズ
同じ電力網で他の電気機器が動作している場合の通信をテストします。
再スタートと回復
デバイスを繰り返しオンオフし、PLCネットワークが正しく回復できるか確認してください。
試験は徐々に制御された実験室環境から、対象アプリケーションの実際の電気環境へと移行すべきです。
6. PLCモジュールを顧客製品に統合する
PLCモジュールは独立した開発ボードとしては正しく動作しますが、統合後に新たな問題に直面します。 既存の電気製品にPLC通信を追加する方法 この記事では、始める前にガイドをお伝えします。
これが理由です システムレベルの統合テスト 重要な段階です。
例えば、PLCモジュールがLED照明コントローラーに統合されている場合、エンジニアはシステム全体をテストすべきです:
PLCモジュール+MCU+LEDドライバー+電源+照明器具+電源線
潜在的な統合問題には以下が含まれます:
- 電源のノイズ
- LEDドライバーによって発生するEMIは
- 不十分な隔離
- 誤ったUART設定
- タイミングの衝突
- PCBレイアウトの問題
- 熱的問題
- 機械的干渉
- 動作電圧が不適合
この段階はOEMプロジェクトで特に重要であり、最終的なPLCモジュールは単独のデバイスとしてではなく既存製品内で動作する必要があることが多いためです。
7. エンジニアリング検証と設計最適化
システム統合後、設計はエンジニアリング検証を受けるべきです。
目的は、プロトタイプが生産志向設計として十分に安定しているかどうかを判断することです。
典型的な検証領域には以下が含まれます:
電気的検証
- 入力電圧範囲
- 消費電力
- インターフェース電圧レベル
- 現在の消費量
- 保護性能
コミュニケーション検証
- 距離
- スループット
- パケットロス
- ネットワークの安定性
- ノード容量
- 通信中断後の復旧
環境検証
- 高温
- 低温
- 温度サイクル
- 湿度
- 長期運用
EMC検証
- 伝導放射
- 放射放射
- 免疫
- サージ
- 電気的高速過渡試験
- 静電気放電
正確なテストは最終製品、ターゲット市場、適用される基準によって異なります。ついてきていいよ IEEE 1901 参考までに。
8.製造用PLCモジュールの最適化
正しく動作する試作機が自動的に量産準備が整うわけではありません。
本番環境に入る前に、エンジニアは 製造のためのデザイン(DFM) そして テスト設計(DFT).
重要な考慮事項は以下の通りです:
- 部品の入手可能性
- コンポーネントライフサイクル
- PCB製造可能性
- SMT配置
- はんだ付けの信頼性
- コネクターアセンブリ
- テストポイント
- プログラミングインターフェース
- 自動試験
- 生産キャリブレーション
- ファームウェアプログラミング
- 機能テスト
- 組み立てコスト
例えば、試作機は少量では入手しやすいが大量生産で一貫して調達が難しい部品を使うことがあります。
したがって、大量生産前に部品の入手可能性とサプライチェーンの安定性を考慮する必要があります。
9. パイロット生産バッチの構築
パイロット生産は、エンジニアリング開発と量産の橋渡しです。
メーカーは通常、数万台を即座に生産するのではなく、製造プロセス全体を検証するために小ロットを生産します。
パイロットバッチは以下の評価に使用できます:
- PCBアセンブリ
- 部品配置
- はんだ付け品質
- ファームウェアプログラミング
- 機能テスト
- PLC通信テスト
- 生産収量
- 集合時間
- 試験機器
- パッケージング
- 制作文書
目的は単に個々のユニットが機能するかどうかを判断することではありません。それは、 製造プロセスは安定したユニットを繰り返し生産できます.
10.完全な認証およびコンプライアンス試験
用途やターゲット市場によっては、最終的なPLCモジュールや統合製品には規制や顧客固有のテストが必要になる場合があります。
潜在的な要件には以下のようなものがあります:
- EMC
- 安全性
- 環境遵守
- RoHS
- リーチ
- CE関連要件
- FCC関連の要件
- 顧客固有の規格
認証要件は最終製品、国、用途、システムアーキテクチャによって異なります。
組み込みPLCモジュールの場合、モジュールの実際の動作環境がホストデバイスに依存しているため、認証を最終ホスト製品と同時に評価する必要がある場合があります。
したがって、認証要件も考慮すべきです 開発初期段階ハードウェアがすでに確定した後ではなく、
11. PLCモジュールの大量生産をリリースする
プロトタイプ検証、システムテスト、パイロット生産、必要なコンプライアンス作業が完了すると、製品は量産に入ることができます。
生産リリース前に、製造者は以下のような管理された文書を確立すべきです。
- 最終回路図
- PCBガーバーファイル
- 材料表
- PCBアセンブリファイル
- ファームウェアバージョン
- プログラミング手順
- テスト仕様
- 検査基準
- 製造工程
- 品質管理手順
- パッケージ仕様
- 製品改訂番号
また、生産試験手順も確立すべきです。
典型的なPLCモジュールの生産試験には以下が含まれます:
電源オンテスト→インターフェーステスト→ファームウェアテスト→PLC通信テスト→パラメータテスト→最終検査
自動化テストは、生産量が大きくなる際に生産の一貫性を向上させるのに役立ちます。
12.大量生産後の品質監視
PLCモジュールのライフサイクルは大量生産が始まっても終わるわけではありません。
発売後も、メーカーは以下の点を引き続き監視すべきです:
- フィールド故障
- 通信の問題
- 部品の入手可能性
- ファームウェアの問題
- 顧客からのフィードバック
- 生産収量
- 返品率
- 環境パフォーマンス
- 新しい認証要件
必要に応じて、PLCモジュールは制御されたハードウェアやファームウェアのリビジョンを通じて更新可能です。
OEM製品においては、特にリビジョン管理が重要です。PLCチップセット、ラインドライバー、電源、PCBレイアウト、ファームウェアの変更は通信性能に影響を与えるため、実装前に検証する必要があります。
プロトタイプと量産型PLCモジュールの比較
工学的な優先順位は段階によって異なります。
| 面積 | 試作機 | 大量生産 |
|---|---|---|
| 主な目的 | 概念を証明してください | 継続的に生産を続けてください |
| ハードウェア | フレキシブル | 完全最適化 |
| 構成要素 | 工学的選定 | サプライチェーンの検証 |
| ファームウェア | 開発中 | 制御放出 |
| 試験 | 工学試験 | 標準化された生産試験 |
| PCB | 修正が必要な場合もあります | 固定プロダクションデザイン |
| 製造 | マニュアル/低音量 | 自動化/大量生産 |
| 文書 | 開発文書 | 管理生産文書 |
| 費用 | それほど重要ではありません | 重要な点 |
| 品質 | 機能検証 | 再現性と収率 |
試作機から量産への成功した移行には、その両方が必要です 技術的検証および製造検証.
PLCモジュールを量産に移行する際の一般的な問題
PLC通信モジュールが工学サンプルから生産へ移行する際には、いくつかの問題が生じる可能性があります。 PLCモジュールが通信しない?よくある問題と修正点10 この記事では、より詳しい情報をお伝えします。
1. コミュニケーションは研究室では機能しますが、現場では機能しません
実験室の環境は実際の設置よりも電気的ノイズが少ない場合があります。
解決策: モジュールを実際の電源、電気負荷、ケーブル長、適用環境でテストしてください。
2.試作部品の調達が困難になる
開発中に選ばれた部品は、後に高価になったり、時代遅れになったり、購入が困難になったりすることがあります。
解決策: 製品リリース前に部品のライフサイクルと供給状況を確認しましょう。
3.生産収量が低すぎる
プロトタイプは手動組み立て時には動作しますが、自動化生産時には性能に不安定を示します。
解決策: 生産試験手順を紹介し、PCB、SMT、部品公差、製造プロセスのレビューを行います。
4. PCB改訂後のPLC性能変化
PCBレイアウト、結合回路、接地、電源部品の変更はPLC通信に影響を与えることがあります。
解決策: 重要なハードウェアの変更はエンジニアリングの改訂として扱い、通信やEMCの検証を繰り返します。
5. ファームウェアのバージョンの制御が困難になる
異なる生産バッチが誤って異なるファームウェアバージョンを使用していることがあります。
解決策: ファームウェアのバージョン管理および本番プログラミング手順を確立します。
6. PLCモジュールは動作しますが、完全な製品は動作しません
PLCモジュールは単独テストに合格することもありますが、顧客の電源、コントローラー、ドライバー、または電気システムに統合されると故障します。
解決策: 大量生産前にシステムレベルの検証を行います。
PLCモジュールの開発にはどのくらい時間がかかりますか?
開発期間は、既存のPLCモジュールを使用するか、完全にカスタマイズされた設計が必要かによって大きく異なります。
典型的なプロジェクトには以下のようなものがあります:
要件: 1〜4週間
アーキテクチャとハードウェア設計: 2〜8週間
プロトタイプ: 3〜8週間
ファームウェアと通信開発: 4〜12+週間
システム統合: 2〜8週間
エンジニアリング検証: 2〜8週間
パイロット制作: 2〜6週間
認定: プロジェクト依存
大量生産: 最終承認後
これらは固定されたスケジュールではなく、一般的な開発範囲です。新しいPLCアーキテクチャ、カスタマイズされたチップセット、新しい通信プロトコル、特別な機械的要件、または広範な認証を伴うプロジェクトは、はるかに多くの時間を要することがあります。
既存のフィールドテスト済みPLCモジュールプラットフォームを使用することで、まったく新しいPLC通信アーキテクチャを開発するよりも開発作業を軽減できます。
PLCモジュールの開発時間を短縮する方法
OEM企業は分離することで開発サイクルを短縮できます 再利用可能なPLC通信技術 アプリケーション固有の製品設計から。
例えば、PLC通信システム全体を一から開発する代わりに、企業は既に開発されたPLCモジュールを自社のコントローラに統合することができます。
開発プロセスは以下のことに注力できます:
- ホストMCU統合
- 製品固有のファームウェア
- 機械的積分
- 電気的互換性
- アプリケーションソフトウェア
- システムテスト
このアプローチにより、PLCハードウェア開発の量を減らしつつ、最終製品のカスタマイズも可能です。
カスタムPLCモジュールはいつ選ぶべきですか?
標準的なPLCモジュールで十分である場合には:
- インターフェース要件は標準的です
- 加群の寸法は積に適合します
- 既存のファームウェア機能で十分です
- 通信性能は要件を満たしています
- 対象アプリケーションには特別なハードウェアは必要ありません
必要に応じて、カスタマイズされたPLCモジュールが適している場合があります:
- カスタムPCB寸法
- カスタムコネクター
- 特殊動作電圧
- カスタマイズされたホストインターフェース
- 特殊ファームウェア
- カスタムPLCプロトコル
- 異なる通信パラメータ
- 既存のコントローラーとの統合
- 大量コスト最適化
- アプリケーション固有のEMC最適化
大量生産のOEMプロジェクトでは、カスタマイズにより顧客のPCBや機械構造、製造プロセス、目標コストに合わせてモジュールを最適化することも可能です。
PLCモジュールライフサイクルチェックリスト
試作機から量産に移行する前に、以下の点を確認してください。
要件
- PLC通信要件が定義されています
- 動作電圧確認
- ホストインターフェース確認
- 通信距離のテスト
- ネットワーク容量の定義
- 環境要件の定義
ハードウェア
- 回路図検証済み
- PCBの検証済み
- 生産用部品選定
- 電源のテスト
- PLC結合回路のテスト
- 保護回路の検証済み
- DFM審査完了
ファームウェア
- 通信ファームウェアの検証済み
- テストされたホストインターフェース
- ネットワーク管理がテスト済み
- エラー回復テスト
- ファームウェアのバージョン制御
- アップグレード手順の定義
システム
- PLCモジュールが最終製品に統合されています
- 実際の電気環境でテストされた
- EMI/EMCの評価
- 温度試験完了
- 長期試験完了
制作
- パイロット制作完了
- 生産試験手順の確立
- 確立されたプログラミング手順
- 生産収量の評価
- BOMおよび生産書類の公開
- 品質管理手順の確立